Die Kompensation ist ein technologischer Prozess, der die angezeigte Unwucht an die tatsächliche Belastung des Rotors annähert. Wird eine Scheibe daher mit einem Wuchtdorn oder einer Vorrichtung auf einer vertikalen Spindel ausgewuchtet, ohne dass eine Kompensation durchgeführt wird, besteht das Risiko einer fehlerhaften Unwuchtermittlung.
Ein Bediener einer Auswuchtmaschine mit horizontaler Drehachse, üblicherweise „horizontal“ genannt, oder mit vertikaler Drehachse, „vertikal“ genannt, erhält ein Auswuchtergebnis, weiß aber nicht, ob es korrekt ist, selbst wenn die Anzeigen es bestätigen. Ob das Auswuchten korrekt war, stellt der Bediener erst fest, nachdem er die Masse korrigiert und den Rotor in seinen eigenen Lagern beschleunigt hat. Wird der Rotor nach der Korrektur unter denselben Aufspannbedingungen auf der Auswuchtmaschine wie beim ersten Auswuchten erneut beschleunigt, zeigt sich eine Restunwucht, die den Erwartungen des Bedieners entspricht. Die angezeigte geringe Restunwucht bedeutet jedoch nicht zwangsläufig, dass die tatsächliche Unwucht des Rotors minimiert wurde.
Wenn die fehlerhaften Unwuchtanzeigen auf eine falsche Kalibrierung zurückzuführen waren, bliebe der Unwuchtwert nach dem erneuten Hochfahren des Rotors und nach dem Ausgleich weiterhin hoch. Auch bei korrekter Kalibrierung führt ein mangelhaft vorbereiteter Wuchtdorn auf einer horizontalen Auswuchtmaschine oder eine mangelhafte Vorrichtung auf einer vertikalen Auswuchtmaschine zu einem falschen Ergebnis, obwohl die angezeigte Unwucht einen Restwert aufweist. Nach dem Hochfahren der in ihren eigenen Lagern montierten Scheibe treten unzulässige Schwingungen auf. Der Grund dafür ist, dass sich das Auswuchten ohne Kompensation nicht nur auf die Unwucht der Scheibe selbst bezieht. Die Signale der Sensoren in den Lagerungen enthalten Anteile aus den Unwuchten der übrigen Antriebselemente sowie aus der exzentrischen Montage der Scheibe (man kann sie als Störungen bezeichnen). In dieser Störung stecken Fliehkräfte aus der gesamten Masse der Antriebselemente bzw. der Scheibe, die direkt proportional zur Exzentrizität der einzelnen Massen sind. Ihre Frequenz ergibt sich aus der Auswuchtdrehzahl. Da ihre Frequenz der Auswuchtfrequenz entspricht, wurden sie im Messmodul der Auswuchtmaschine nicht vom Nutzsignal getrennt. Das ergibt sich aus dem Funktionsprinzip der Maschine. Die Auswuchtmaschine trennt (aus den Signalen der Sensoren in den Lagerungen) den Anteil heraus, dessen Frequenz sich aus der Drehzahl des Rotors ergibt. Alles, was zu diesem Signal hinzukommt, wird bei der Bestimmung der Unwucht berücksichtigt.
Drei häufige Quellen für Erfassungsfehler
Die drei häufigsten Fehlerquellen, die dazu führen, dass die ermittelte Rotorunwucht nicht mit der tatsächlichen Unwucht übereinstimmt, sind:
a) die Verwendung einer unwuchtbehafteten Spindel mit einer Vorrichtung einer Auswuchtmaschine mit vertikaler Drehachse;
b) exzentrische Aufnahme des auszuwuchtenden Teils auf dem Wuchtdorn oder in der Vorrichtung, die sich als Rundlauf zeigt;
c) die Verwendung eines unwuchtbehafteten Antriebs mit Gelenkwelle.
Die Fälle a) und b) treten bei Auswuchtmaschinen mit vertikaler Rotationsachse auf. Die Fälle b) und c) treten bei sogenannten horizontalen Universal Balancing-Auswuchtmaschinen auf.
Vertikale Auswuchtmaschinen und die Maßkette
Eine vertikale Auswuchtmaschine ist mit einer vertikalen Spindel ausgestattet, die oben eine Aufnahme zur Befestigung einer Vorrichtung besitzt. Die auszuwuchtende Scheibe wird in der Vorrichtung montiert.
Es fällt auf, dass die Maßkette – vom oberen Lager in der Spindel bis zur Fläche, die zum Zentrieren der Scheibe dient – lang ist. Sie besteht aus kinematischen Paaren und Paaren von Zentrierflächen. Kinematische Paare sind: der Spindelkopf (die untere Zentrierfläche in der Vorrichtung), die obere Zentrierfläche der Vorrichtung (die Zentrierfläche der Scheibe) sowie ein Paar von Zentrierflächen (die untere und die obere Zentrierfläche der Vorrichtung).
An jeder dieser Flächen tritt ein Zentrierfehler auf, der sich als Rundlauf äußert. Die einzelnen Rundlaufabweichungen addieren sich geometrisch. Dadurch entsteht ein sogenannter Messunsicherheitsbereich der Unwucht. Er ist für einzelne mechanische Elemente des Antriebs konstant und für jede ihrer Baugruppen variabel. Vorsichtshalber wird davon ausgegangen, dass dieser Bereich die Bedingung einer korrekten Zentrierung nicht erfüllt.
Mittels Kompensation lässt sich der Einfluss der Exzentrizität der Aufspannung und der Unwucht der Vorrichtung auf das Auswuchtergebnis eliminieren. Diese Möglichkeit ist für die Auswuchtqualität bei vertikalen Auswuchtmaschinen von grundlegender Bedeutung. Sie ergibt sich aus dem Aufbau dieser Maschinen, bei denen die auszuwuchtende Scheibe in einer Vorrichtung aufgenommen wird, die auf der anderen Seite an der Spindel montiert ist.
Die am Spindelende ausgeführte zylindrische Zentrierfläche weist aufgrund ihres großen Abstands zum oberen Lager der Spindel in der Regel einen radialen Rundlauffehler auf. Eine solche Aufnahme der ausgewuchteten Scheibe in der Vorrichtung macht sogar geringfügige Fertigungs- und Montagefehler sichtbar.
Rundlauf beseitigen: mechanisch und elektronisch
Der Einfluss des gesamten Rundlaufs an der Zentrierfläche der Vorrichtung bei vertikalen Auswuchtmaschinen wird beseitigt durch:
a) mechanische Mittel
b) elektronische Mittel Ebenso lässt sich bei horizontalen Auswuchtmaschinen der Einfluss eines unwuchtbehafteten oder fehlausgerichteten Antriebs über eine Gelenkwelle eliminieren.
Mechanische Kompensation
Die mechanische Kompensation besteht aus:
a) Berechnung der Masse des Ausgleichsgewichts auf Grundlage von zwei Messungen der Unwucht des Systems „Vorrichtung + Rotor“ in unterschiedlichen Winkellagen. Eine solche Kombination von Vektoren ermöglicht es, den Unwuchtvektor auszuwählen, der nicht zur ausgewuchteten Scheibe gehört.
b) das Anbringen des Ausgleichsgewichts mit der berechneten Masse an der Vorrichtung.
Nach Durchführung dieses Vorgangs werden alle rotierenden Elemente nur noch durch die Unwucht der Scheibe belastet. Das Kompensationsgewicht wird auf der Seite des Antriebs montiert, die fest mit der vom Mess- und Berechnungssystem „gesehenen“ Winkelskala verbunden ist. Häufig verfügen Vorrichtungen über Stellen zum Anbringen von Schrauben oder Kunststoffmassen zur Beschickung.
Elektronische Kompensation
Die elektronische Kompensation unterscheidet sich von der mechanischen Kompensation dadurch, dass anstelle eines Kompensationsgewichts ein sinusförmiges Signal mit einer Amplitude und Phase bestimmt wird, die dem Signal entsprechen. Dies ergibt sich aus der Wirkung der Trägheitskraft aus der Bewegung eines solchen Gewichts. Das Signal wird anschließend mit dem vom Sensor kommenden Signal summiert.
Leider lässt sich der Winkelfehler der Aufspannung, der sich als Planlauf am Scheibenradius äußert, nicht eliminieren. Es kann angenommen werden, dass bei gleichem Wert von Rund- und Planlauf, beispielsweise mit einer Messuhr gemessen, der Einfluss des Rundlaufs auf die Schwingungen größer ist als der des Planlaufs.
Aufgrund der fehlenden Wiederholgenauigkeit der Aufnahme ist es sinnvoll, den Grundsatz zu beachten, dass nach jedem Wechsel der Vorrichtung das Kompensationsverfahren durchgeführt werden sollte. Auswuchtmaschinen sind werkseitig mit einem solchen Verfahren ausgestattet.
Die Kompensation erfolgt in einer Ebene, das heißt, Kraftmomente werden nicht kompensiert.
Wiederholgenauigkeit der Aufnahme
Die Frage der Kompensation hängt mit der sogenannten Wiederholgenauigkeit der Aufspannung zusammen. Je besser die Wiederholgenauigkeit der Aufspannung, desto wirksamer die Kompensation. Dieser Zusammenhang ergibt sich aus der Notwendigkeit, mindestens zwei in der Winkellage unterschiedliche Aufspannungen des Rotors zu verwenden, um Daten für die Durchführung der Kompensation zu gewinnen.
Die Wiederholgenauigkeit der Aufnahme zeichnet sich aus durch:
a) tritt auf, wenn keine Relativdrehung zwischen dem auszuwuchtenden Teil und den Elementen zu dessen Aufnahme stattfindet;
b) tritt bei einer Relativdrehung zwischen dem Teil und den Aufnahmeelementen auf.
Wenn zwischen der Scheibe und den Aufnahmeelementen keine relative Drehung auftritt und zwei Messergebnisse, die bei zwei Lagen unter demselben Winkel erzielt wurden (das Teil wird auf dieselbe Weise aufgespannt, abgenommen und erneut aufgespannt), gleich sind (sowohl im Wert als auch im Winkel), gilt die Wiederholgenauigkeit der Aufspannung als „vollständig“. Dies kann auftreten, wenn die Scheibe spielfrei aufgespannt wird.
Wird die relative Winkellage von Scheibe und Welle verändert, ergeben sich unterschiedliche Ergebnisse. Bei fehlendem Spiel resultieren die Unterschiede in den Daten allein aus der Krümmung der Welle, die unter einem anderen Winkel auftritt. Besteht zusätzlich ein Spiel in der Verbindung, kommt zum Einfluss der Krümmung auf das Ergebnis der Einfluss des zufällig aufgenommenen Spiels hinzu. Das bedeutet, dass das Messergebnis den Rundlauf, der der sinusförmigen Änderungsregel zusammen mit der relativen Drehung (aus der Krümmung) unterliegt, sowie den Einfluss des zufällig aufgenommenen Spiels in der Scheibenaufnahme enthält, der keiner Regel unterliegt.
Wird der Rundlauf an einer beliebigen Stelle der Welle gemessen, verändert sich sein Wert mit der Drehung und erreicht pro Umdrehung einmal ein Maximum und einmal ein Minimum. Der Rundlauf nimmt mit der Drehung Werte gemäß der Funktion an. Diese Gesetzmäßigkeit wird bei der Kompensation genutzt.
Messdaten, die bei vorhandenem Spiel erfasst und in das Berechnungssystem der Auswuchtmaschine eingegeben werden, ermitteln den Formfehler des Wuchtdorns oder den Rundlauf der Vorrichtung auf der Spindel mit einer Genauigkeit, die durch das Spiel begrenzt ist.
In der Praxis zeigt sich, dass zu Beginn des Auswuchtens die Kompensation wirksam ist und immer kleinere Restunwuchten erreicht werden. Bei großen Unwuchtwerten wirken sich kleine Aufspannfehler infolge von Spiel nicht nennenswert auf das Ergebnis aus. Nimmt die Unwucht im nächsten Schritt beim Auswuchten derselben Scheibe mittels Kompensation nicht weiter ab, bedeutet dies, dass die Fehler aus unzureichender Wiederholgenauigkeit der Aufspannung eine zusätzliche Unwucht verursachen, die mit der Restunwucht vergleichbar ist.
Anforderungen an den Wuchtdorn
Um ihre Zentrier- und Antriebsaufgaben angemessen zu erfüllen, sollte die Welle die folgenden Eigenschaften aufweisen, um eine ausreichende Wiederholgenauigkeit der Aufnahme sicherzustellen:
a) der Wuchtdorn sollte in einer einzigen Aufspannung gefertigt, oberflächengehärtet und an mindestens drei Auflageflächen (den Lagerzapfen und der Aufnahmestelle der Scheibe) geschliffen sein.
b) Der Durchmesser für die Aufnahme der Scheibe sollte in einer Toleranzklasse gefertigt sein, die zur Toleranzklasse der Bohrung in der Scheibe passt. Nach dem Grundsatz „je enger, desto besser“ zeigt die Praxis, dass die Passung eine Gleitpassung mit leichtem Übermaß sein sollte (z. B. H7/g6; bei einer solchen Passung lässt sich die Scheibe von Hand auf die Welle aufstecken).
c) der radiale Rundlauf zwischen den Lagerzapfen und der Aufnahmestelle der Scheibe sollte auf der Welle zusammen mit der Stelle gekennzeichnet werden, an der die maximale Anzeige der Messuhr auftritt.
d) die Mutter, die die Scheibe in ihrer Winkellage sichert, sollte ein minimales Gewicht haben oder auf einer zusätzlichen, eingepassten Bohrung zentriert sein, da das Gewindeteil der Mutter nicht zentriert.
Der Vorteil der mechanischen Kompensation liegt darin, dass der Fehler nahe an seiner Quelle eliminiert wird. Bei überkritischen Auswuchtmaschinen führt die Spindel samt Vorrichtung nach mechanischer Kompensation keine Querschwingungen aus; nach elektronischer Kompensation hingegen schon.
Der Nachteil der mechanischen Kompensation liegt in der Schwierigkeit, das Kompensationsgewicht physisch herzustellen und an der Vorrichtung anzubringen. Der Vorteil der elektronischen Kompensation ist die einfache Anwendung. Nachteilig ist, dass große Kräfte oder Schwingungen an den Lagerungen auch nach dem Auswuchten des Rotors nicht eliminiert werden.
Die Auswuchtergebnisse zeigen nach korrekt durchgeführter Kompensation einen konstanten Unwuchtwert bei Aufspannwinkeln, die sich mit der Drehung der Scheibe relativ zur Vorrichtung ändern. Dies ist die gemessene tatsächliche Unwucht der Scheibe. Das bedeutet, dass sich das Ergebnis nach dem Abnehmen und erneuten Aufspannen unter einem anderen Winkel, z. B. um 180°, in der Amplitude nicht ändert, während sich der Winkel in Richtung der Änderung der Aufspannung ebenfalls um 180° dreht. Kompensation ist möglich, wenn geringe Abweichungen von diesem Prinzip vorliegen.
Aus der obigen Analyse folgt, dass es ohne Wiederholgenauigkeit der Rotoraufspannung keine Kompensation gibt. Die Kompensation endet dort, wo der Einfluss der mangelnden Wiederholgenauigkeit der Rotoraufspannung in der Vorrichtung zu dominieren beginnt. Daher besteht die grundlegende Anforderung an die Vorrichtung darin, die Aufnahmedurchmesser an der Vorrichtung auf die Basisdurchmesser am Rotor abzustimmen.
Elektronische Kompensation Schritt für Schritt durchführen
Die elektronische Kompensation zusätzlicher und schädlicher Unwucht, z. B. bei einer auf einem Wuchtdorn montierten Scheibe, erfolgt folgendermaßen: a) Starten Sie den Kompensationsvorgang am Bedienfeld der Maschine.
b) die Scheibe auf dem Wuchtdorn aufnehmen und eine Messung durchführen.
c) nach dem Abnehmen und Drehen um einen beliebigen (oder von der Auswuchtmaschine vorgegebenen) Winkel, z. B. 180°, den Rotor erneut aufsetzen und eine Messung durchführen.
d) den Kompensationsvorgang durch Bestätigen der Daten abschließen.
Kompensationsvektordiagramme lesen
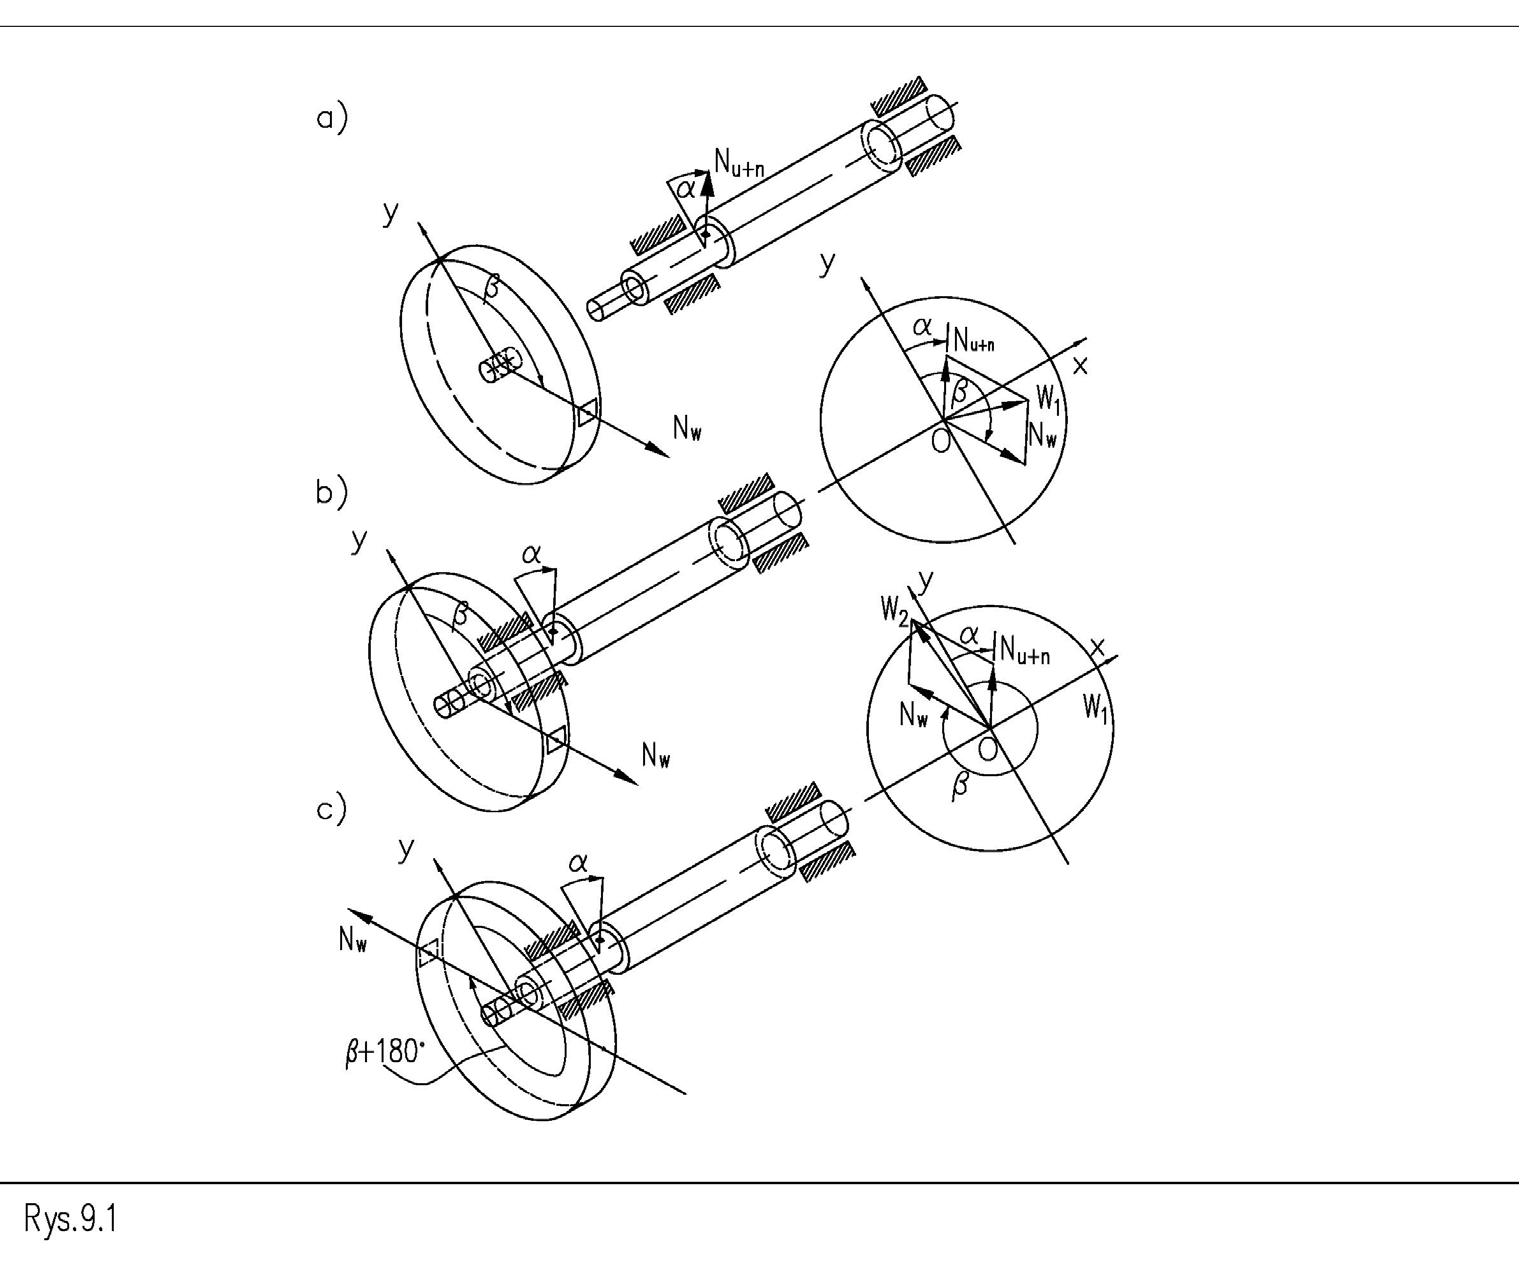
Die folgenden Abbildungen zeigen den Kompensationsvorgang, wobei die einzelnen Vektoren Folgendes abbilden:
𝑁𝑁!"# – Die Unwucht der Vorrichtung + die Unwucht, die durch die Exzentrizität der Rotoraufnahme in der Vorrichtung verursacht wird (die eliminiert werden muss), 𝑁𝑁$ – Die gesuchte Unwucht des Rotors, 𝑁𝑁$ – Die Anzeige der Maschine (oder das elektrische Signal) für die Montage der Komponenten in Position 1, 𝑊𝑊% – Die Anzeige der Maschine (oder das elektrische Signal) für die Montage der Komponenten in Position 2, – Kompensationsvektor (entsprechendes elektrisches Signal).
Abbildung 1. Verfahren zur Eliminierung schädlicher Unwucht, die aus der Unwucht der Vorrichtung und der Exzentrizität der Rotoraufnahme in der Vorrichtung herrührt
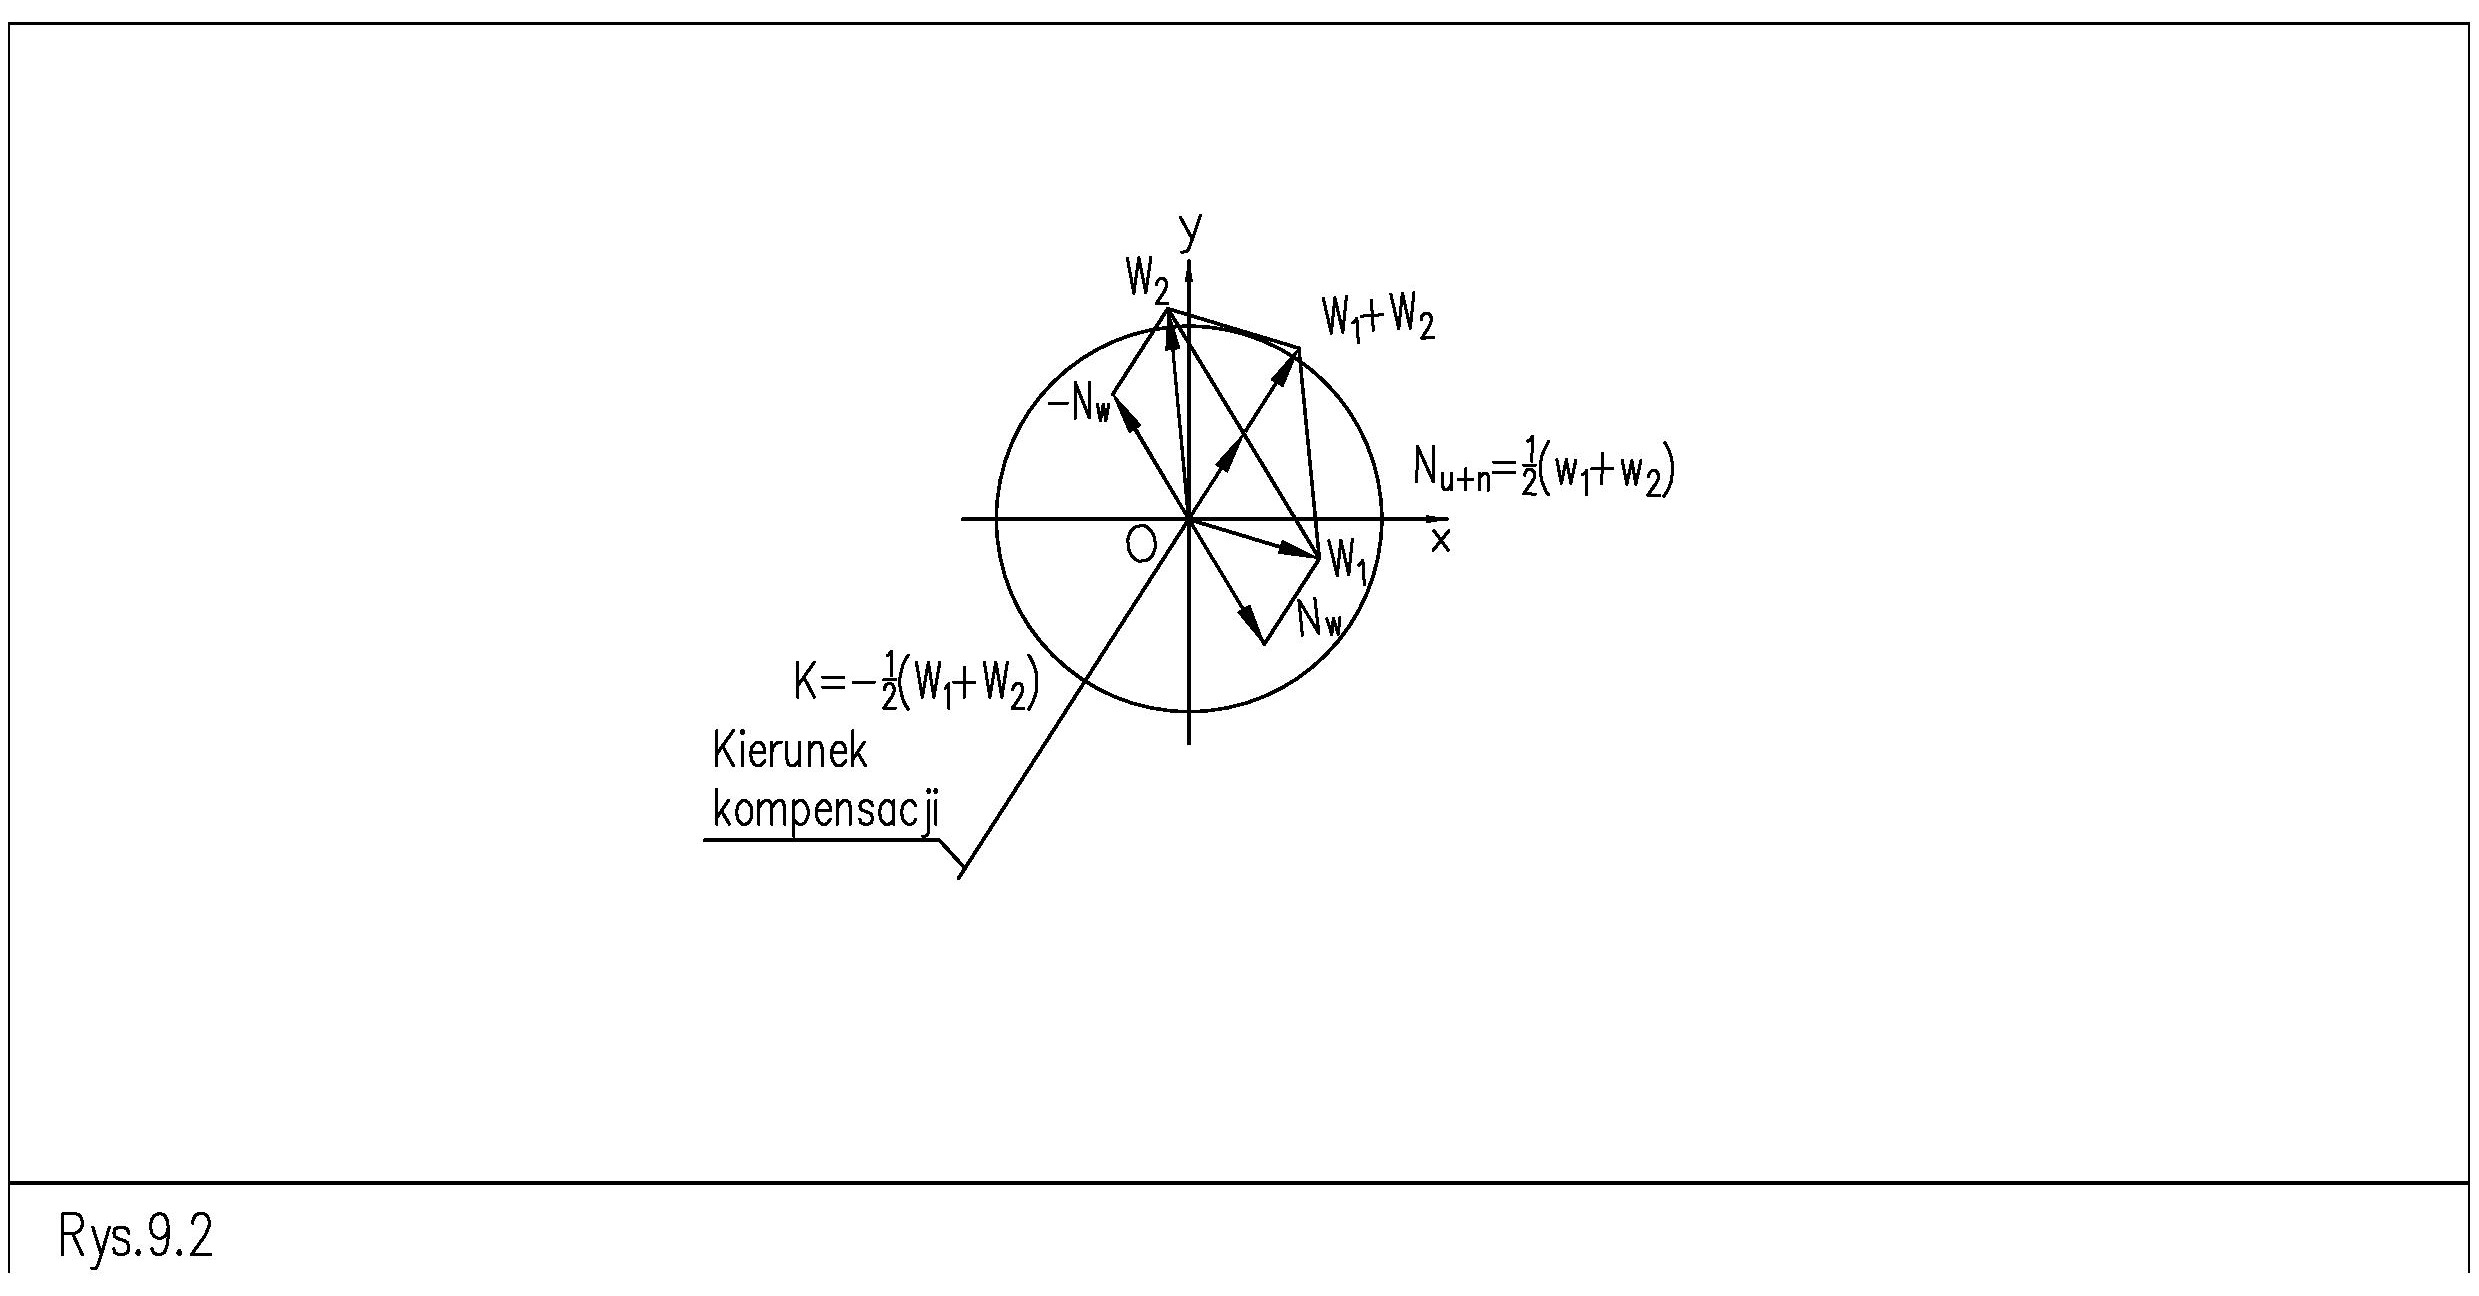
Abbildung 1 zeigt die Anzeigen der Auswuchtmaschine, die sich aus dem Zusammenwirken der Kräfte der verschiedenen Unwuchtkomponenten ergeben. Daraus soll die Komponente eliminiert werden: . Durch Änderung der gegenseitigen Winkellage der Scheibe relativ zur Prozesswelle verändert die Anzeige der Scheibenunwucht (Abbildung 1 – b, c) ihre Lage um 180°. Das Messsystem der Maschine erfasst die Änderung sowohl des Werts als auch der Lage der Winkelunwucht des Spannfutters + der Unwucht, die durch die außermittige Aufnahme des Rotors im Spannfutter verursacht wird, vom Wert (Abbildung 2). Die zu eliminierende schädliche Unwucht ist in beiden Aufspannungen konstant bezogen auf die dem Messsystem zugeordnete Winkelteilung. 𝑁𝑁$
𝑊𝑊&to 𝑊𝑊% In Abbildung 2 ist zu erkennen, dass beispielsweise die erste Anzeige der Maschine (d. h. in der Position 0°) 𝑁𝑁!„# 𝑁𝑁!“# 𝑊𝑊& die Summe aus der gesuchten Scheibenunwucht und der Hälfte der Summe der Anzeige ist. Entsprechend werden die Signale bei einer Lage der Scheibe relativ zum Rotor von 180° summiert. Aus Abbildung 2 geht hervor, dass das Störsignal ausgeglichen wird, wenn zum Signal des im Auswuchtmaschinenlager montierten Sensors ein Signal mit einer Amplitude von in Phase mit der Winkellage des Vektors addiert wird.
% (𝑊𝑊& + 𝑊𝑊%)
& −0,5(𝑊𝑊& + 𝑊𝑊%)
𝑁𝑁!"# Um die Auswuchtergebnisse zu verbessern, können nacheinander mehrere Kompensationen durchgeführt werden. Das Ausgleichsgewicht sollte mit jedem Durchgang abnehmen.
Zusammenfassung
- Der Bediener erhält ein berechnetes Ausgleichsgewicht (auf Grundlage des Montagedurchmessers) und die zugehörige Winkellage an der Vorrichtung. Die daraus resultierende Massenkraft wirkt der Unwuchtkraft entgegen .
- 𝑁𝑁!"#
- Der Bediener kann dem Messpfad ein sinusförmiges Signal hinzufügen, das in Amplitude und Phase so eingestellt wird, dass das Unwuchtsignal 𝑁𝑁!"# auf null gebracht wird
- Unregelmäßige, zufällige Anteile, etwa durch zufällige Exzentrizität innerhalb des Spiels, werden durch die Kompensation nicht beseitigt.
- K𝑁𝑁!"#..