Verloning is een technologisch proces dat de aangegeven onbalans dichter bij de werkelijke belasting van de rotor brengt. Het balanceren van een schijf met een balanceerdoorn of een opspanmiddel op een verticale spil, zonder verloning uit te voeren, brengt daarom het risico met zich mee dat de onbalans verkeerd wordt vastgesteld.
Een operator van een balanceermachine met een horizontale rotatieas, in de praktijk een “horizontale” machine genoemd, of met een verticale rotatieas, een ”verticale” machine, die een balanceerresultaat verkrijgt, weet niet of dat resultaat juist is, zelfs niet wanneer de aanduidingen dit bevestigen. De operator komt er pas achter dat het balanceren correct was nadat de massa is gecorrigeerd en de rotor in zijn eigen lagers is versneld. Wanneer de rotor na de correctie opnieuw wordt versneld onder dezelfde opspanvoorwaarden op de balanceermachine als tijdens het eerste balanceren, zal dit een restonbalans tonen die overeenkomt met de verwachtingen van de operator. De aangegeven geringe restonbalans betekent echter niet noodzakelijk dat de werkelijke onbalans van de rotor tot een minimum is beperkt.
Als de onjuiste onbalansaanduidingen het gevolg waren van een onjuiste kalibratie, zou de onbalanswaarde na het opnieuw versnellen van de rotor, na correctie, hoog blijven. Ook het gebruik van de juiste kalibratie in combinatie met een slecht voorbereide balanceerdoorn op een horizontale balanceermachine, of met een opspanmiddel op een verticale balanceermachine, leidt tot een onjuist resultaat, hoewel de aangegeven onbalans een restwaarde heeft. Nadat de schijf, gemonteerd op zijn eigen lagers, is versneld, treden er onaanvaardbare trillingen op. Dat komt doordat balanceren zonder verloning niet alleen de onbalans van de schijf zelf betreft. De signalen van de sensoren in de steunen bevatten componenten van de onbalans van de overige aandrijfelementen en componenten die voortvloeien uit de excentrische montage van de schijf (men kan ze storingen noemen). In deze storing zitten massakrachten van de volledige massa van de aandrijfelementen of de schijf, die rechtstreeks evenredig zijn met de excentriciteit van de afzonderlijke massa’s. Ze hebben een frequentie die voortvloeit uit het balanceertoerental. Omdat hun frequentie gelijk is aan de balanceerfrequentie, zijn ze in de meetmodule van de balanceermachine niet van het nuttige signaal gescheiden. Dit volgt uit het werkingsprincipe van de machine. De balanceermachine scheidt (uit de signalen van de sensoren in de steunen) de component af met een frequentie die voortvloeit uit het toerental van de rotor. Alles wat aan dit signaal wordt toegevoegd, wordt meegenomen bij het bepalen van de onbalans.
Drie veelvoorkomende bronnen van identificatiefouten
De drie meest voorkomende bronnen van fouten die ertoe leiden dat de bepaalde onbalans van de rotor niet overeenstemt met de werkelijke onbalans, zijn:
a) het gebruik van een ongebalanceerde spil met een opspanmiddel van een balanceermachine met een verticale rotatieas;
b) excentrische opspanning van het gebalanceerde onderdeel op de balanceerdoorn of in het opspanmiddel, die zich uit in slag in radiale richting;
c) het gebruik van een ongebalanceerde aandrijving met een cardanas.
De gevallen a) en b) doen zich voor bij balanceermachines met een verticale rotatieas. De gevallen b) en c) doen zich voor bij zogeheten horizontale, universele balanceermachines.
Verticale balanceermachines en de maatketen
Een verticale balanceermachine is uitgerust met een verticale spil met bovenaan een opname voor het bevestigen van een opspanmiddel. De schijf die gebalanceerd moet worden, wordt in het opspanmiddel gemonteerd.
Er valt op te merken dat de maatketen – van het bovenste lager in de spil tot het oppervlak waarmee de schijf wordt gecentreerd – lang is. Ze bestaat uit kinematische paren en paren van centreeroppervlakken. Dit zijn de kinematische paren: de spilkop (het onderste centreeroppervlak in het opspanmiddel), het bovenste centreeroppervlak van het opspanmiddel (het centreeroppervlak van de schijf) en een paar centreeroppervlakken (het onderste en het bovenste centreeroppervlak van het opspanmiddel).
Op elk van deze oppervlakken treedt een centreerfout op, die zich uit als radiale slag. De afzonderlijke slagen worden meetkundig opgeteld. Zo ontstaat een zogenoemd meetonzekerheidsgebied van de onbalans. Het is constant voor de afzonderlijke mechanische elementen van de aandrijving en variabel voor elk van hun assemblages. Uit voorzorg wordt aangenomen dat dit gebied niet voldoet aan de voorwaarde voor correcte centrering.
Door middel van verloning is het mogelijk de invloed van de excentriciteit van de montage en van de onbalans van het opspanmiddel op het balanceerresultaat te elimineren. Deze mogelijkheid is van fundamenteel belang voor de kwaliteit van het balanceren op verticale balanceermachines. Ze vloeit voort uit de constructie van deze machines, waarbij de te balanceren schijf in een opspanmiddel wordt gemonteerd dat aan de andere zijde op de spil is bevestigd.
Het cilindrische centreeroppervlak aan het uiteinde van de spil vertoont meestal radiale slag door de grote afstand tot het bovenste lager in de spil. Een dergelijke opspanning van de te balanceren schijf op het opspanmiddel maakt zelfs kleine fabricage- en montagefouten zichtbaar.
Radiale slag elimineren: mechanisch en elektronisch
De invloed van de totale radiale slag op het centreeroppervlak van het opspanmiddel bij verticale balanceermachines wordt geëlimineerd door:
a) mechanische middelen
b) elektronische middelen Op dezelfde manier kan bij horizontale balanceermachines de invloed van een ongebalanceerde of niet-uitgelijnde aandrijving met een cardanas worden uitgeschakeld.
Mechanische verloning
Mechanische verloning bestaat uit:
a) de massa van het compensatiegewicht berekenen op basis van twee metingen van de onbalans van het systeem “opspanmiddel + rotor” in verschillende hoekstanden. Met zo’n combinatie van vectoren kan de onbalansvector worden geselecteerd die niet tot de te balanceren schijf behoort.
b) het compenserende gewicht met de berekende massa fysiek op het opspanmiddel bevestigen.
Na deze bewerking worden alle roterende elementen alleen nog belast door de onbalans van de schijf. Het compensatiegewicht wordt gemonteerd aan de zijde van de aandrijving die vast verbonden is met de hoekschaal die het meet- en rekensysteem “ziet”. Vaak hebben opspanmiddelen plaatsen die bestemd zijn voor het bevestigen van schroeven of kunststof massa’s voor de belasting.
Elektronische verloning
Elektronische verloning verschilt van mechanische verloning doordat in plaats van een compenserend gewicht een sinusvormig signaal wordt bepaald met een amplitude en fase die overeenkomen met het signaal. Dit vloeit voort uit de werking van de traagheidskracht van de beweging van zo'n gewicht. Het signaal wordt vervolgens opgeteld bij het signaal van de sensor.
Helaas is het niet mogelijk de hoekfout van de opspanning weg te nemen, die zich uit als axiale slag op de straal van de schijf. Aangenomen mag worden dat bij dezelfde waarde van radiale en axiale slag, bijvoorbeeld gemeten met een meetklok, de invloed van radiale slag op trillingen groter is dan die van axiale slag.
Door het gebrek aan herhaalbaarheid van de montage is het verstandig het principe te hanteren dat na elke wissel van het opspanmiddel de verloningsprocedure wordt uitgevoerd. Balanceermachines worden af fabriek met een dergelijke procedure uitgerust.
De verloning vindt plaats in één vlak, wat betekent dat ze geen verloning geeft voor krachtmomenten.
Herhaalbaarheid van de opspanning
Het vraagstuk van de verloning houdt verband met de zogenoemde herhaalbaarheid van de montage. Hoe beter de herhaalbaarheid van de montage, hoe effectiever de verloning. Dit verband vloeit voort uit de noodzaak om minstens twee onder verschillende hoeken uitgevoerde montages van de rotor te gebruiken om gegevens te verkrijgen voor het uitvoeren van de verloning.
De herhaalbaarheid van de opspanning wordt gekenmerkt door:
a) optreden zonder relatieve rotatie tussen het gebalanceerde onderdeel en de elementen waarmee het is opgespannen;
b) optreden met relatieve rotatie tussen het onderdeel en de opspanelementen.
Wanneer er geen relatieve rotatie is tussen de schijf en de opspanelementen en twee meetresultaten die bij twee standen onder dezelfde hoek zijn verkregen (het onderdeel wordt op dezelfde manier opgespannen, gedemonteerd en opnieuw opgespannen) gelijk zijn (zowel qua waarde als qua hoek), wordt de herhaalbaarheid van de opspanning als “volledig” beschouwd. Dit kan voorkomen wanneer de schijf zonder speling wordt opgespannen.
Wanneer de onderlinge hoekpositie van schijf en as wordt gewijzigd, worden andere resultaten verkregen. Bij afwezigheid van speling vloeien de verschillen in de gegevens enkel voort uit de kromming van de as, die zich onder een andere hoek voordoet. Wanneer er daarnaast speling aanwezig is in de verbinding, komt de invloed van de willekeurig opgenomen speling bij de invloed van de kromming op het resultaat. Dit betekent dat het meetresultaat de slag omvat, die de sinusoïdale wetmatigheid volgt, samen met de relatieve rotatie (door kromming), en de invloed van de willekeurig opgenomen speling in de schijfbevestiging, die aan geen enkele wetmatigheid onderhevig is.
Als de slag op een willekeurig punt van de as wordt gemeten, verandert de waarde van de slag met de rotatie en bereikt ze één keer per omwenteling een maximum en een minimum. De slag neemt waarden aan volgens een functie van de rotatie. Deze regelmaat wordt gebruikt bij verloning.
Meetgegevens die in aanwezigheid van speling zijn verkregen en in het rekensysteem van de balanceermachine worden ingevoerd, maken het mogelijk de vormfout van de balanceerdoorn of de slag van het opspanmiddel op de spil te bepalen, met een nauwkeurigheid die door de speling wordt beperkt.
In de praktijk wordt vastgesteld dat verloning aan het begin van het balanceren effectief is en steeds kleinere restonbalansen mogelijk maakt. Bij grote onbalanswaarden hebben kleine montagefouten als gevolg van speling geen significante invloed op het resultaat. Als de onbalans bij de volgende balanceerstap van dezelfde schijf met verloning niet afneemt, betekent dit dat de fouten door onvoldoende herhaalbaarheid van de montage extra onbalans veroorzaken, die vergelijkbaar is met de restonbalans.
Eisen aan de balanceerdoorn
Om haar centreer- en aandrijftaken naar behoren te vervullen, moet de as de volgende eigenschappen hebben om voldoende herhaalbaarheid van de montage te garanderen:
a) de balanceerdoorn moet in één opspanning worden bewerkt, oppervlaktegehard en geslepen op ten minste drie lageroppervlakken (de astappen en de montageplaats van de schijf).
b) de diameter voor het opspannen van de schijf moet worden uitgevoerd in een tolerantieklasse die overeenstemt met de tolerantieklasse van de boring in de schijf. Volgens het principe “hoe strakker, hoe beter” blijkt in de praktijk dat de pasverbinding een glijdende, licht persende pasvorm moet zijn (bijvoorbeeld H7/g6; bij zo’n pasvorm kan de schijf met de hand op de as worden geschoven).
c) de radiale slag tussen de astappen en de montageplaats van de schijf moet op de as worden aangeduid, samen met de plaats waar de maximale uitslag van de meetklok optreedt.
d) de moer die de schijf in hoekrichting vastzet, moet een minimaal gewicht hebben of gecentreerd zijn op een extra, passend gat, aangezien het schroefdraadgedeelte van de moer niet centreert.
Het voordeel van mechanische verloning is dat de fout dicht bij de bron wordt weggenomen. Bij superkritische balanceermachines voert de spil samen met het opspanmiddel na mechanische verloning geen dwarstrillingen uit; na elektronische verloning voert die ze wel uit.
Het nadeel van mechanische verloning is de moeilijkheid die gepaard gaat met het fysiek vervaardigen en monteren van het compenserende gewicht op het opspanmiddel. Het voordeel van elektronische verloning is het gebruiksgemak. Het nadeel is dat grote krachten of trillingen op de steunen ook na het balanceren van de rotor niet worden geëlimineerd.
De balanceerresultaten tonen een constante onbalanswaarde, na correct uitgevoerde verloning, bij montagehoeken die veranderen met de rotatie van de schijf ten opzichte van het opspanmiddel. Dit is de gemeten werkelijke onbalans van de schijf. Dit betekent dat na demontage en hermontage onder een andere hoek, bijvoorbeeld 180°, het resultaat qua amplitude niet verandert en de hoek in de richting van de montagewijziging eveneens 180° draait. Verloning is mogelijk wanneer er kleine afwijkingen van dit principe zijn.
Uit bovenstaande analyse volgt dat er zonder herhaalbaarheid van de rotormontage geen verloning mogelijk is. De verloning houdt op waar de invloed van de niet-herhaalbaarheid van de rotormontage in het opspanmiddel gaat overheersen. Een fundamentele eis aan het opspanmiddel is daarom dat de montagediameters op het opspanmiddel overeenkomen met de basisdiameters op de rotor.
Elektronische verloning stap voor stap uitvoeren
Elektronische verloning van extra en schadelijke onbalans, bijvoorbeeld bij een schijf die op een balanceerdoorn is gemonteerd, verloopt als volgt: a) start het verloningsproces op het bedieningspaneel van de machine.
b) de schijf op de balanceerdoorn monteren en een meting uitvoeren.
c) na het demonteren en het verdraaien over een willekeurige hoek (of een door de balanceermachine afgedwongen hoek), bijvoorbeeld 180°, de rotor opnieuw monteren en een meting uitvoeren.
d) het verloningsproces afronden door de gegevens te bevestigen.
De verloningsvectordiagrammen lezen
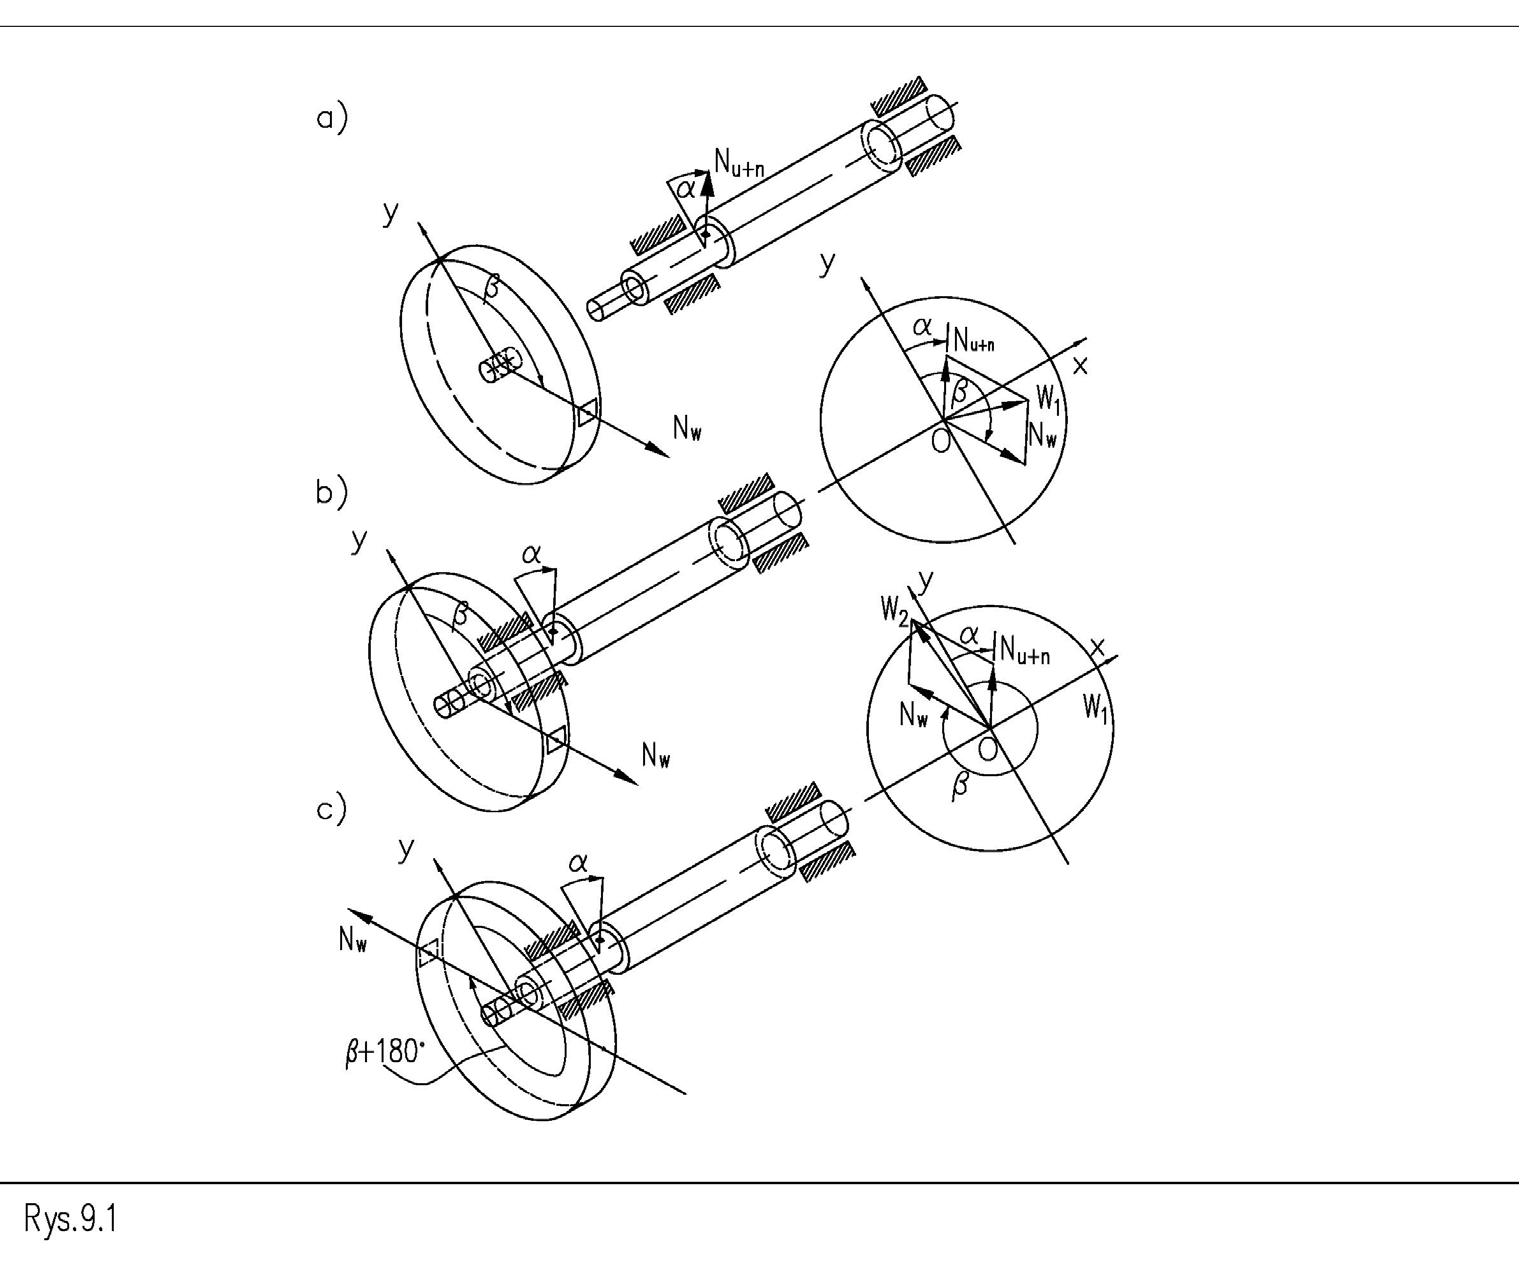
De volgende figuren tonen het verloningsproces, waarbij de afzonderlijke vectoren staan voor:
𝑁𝑁!”# – De onbalans van het opspanmiddel + de onbalans veroorzaakt door de excentriciteit van de rotormontage in het opspanmiddel (die moet worden geëlimineerd), 𝑁𝑁$ – De gezochte onbalans van de rotor, 𝑁𝑁$ – De aanduiding van de machine (of het elektrische signaal) voor de montage van de componenten in positie 1, 𝑊𝑊% – De aanduiding van de machine (of het elektrische signaal) voor de montage van de componenten in positie 2, – verloningsvector (overeenkomstig elektrisch signaal).
Figuur 1. Methode om schadelijke onbalans te elimineren die voortkomt uit de onbalans van het opspanmiddel en de excentriciteit van de rotormontage in het opspanmiddel
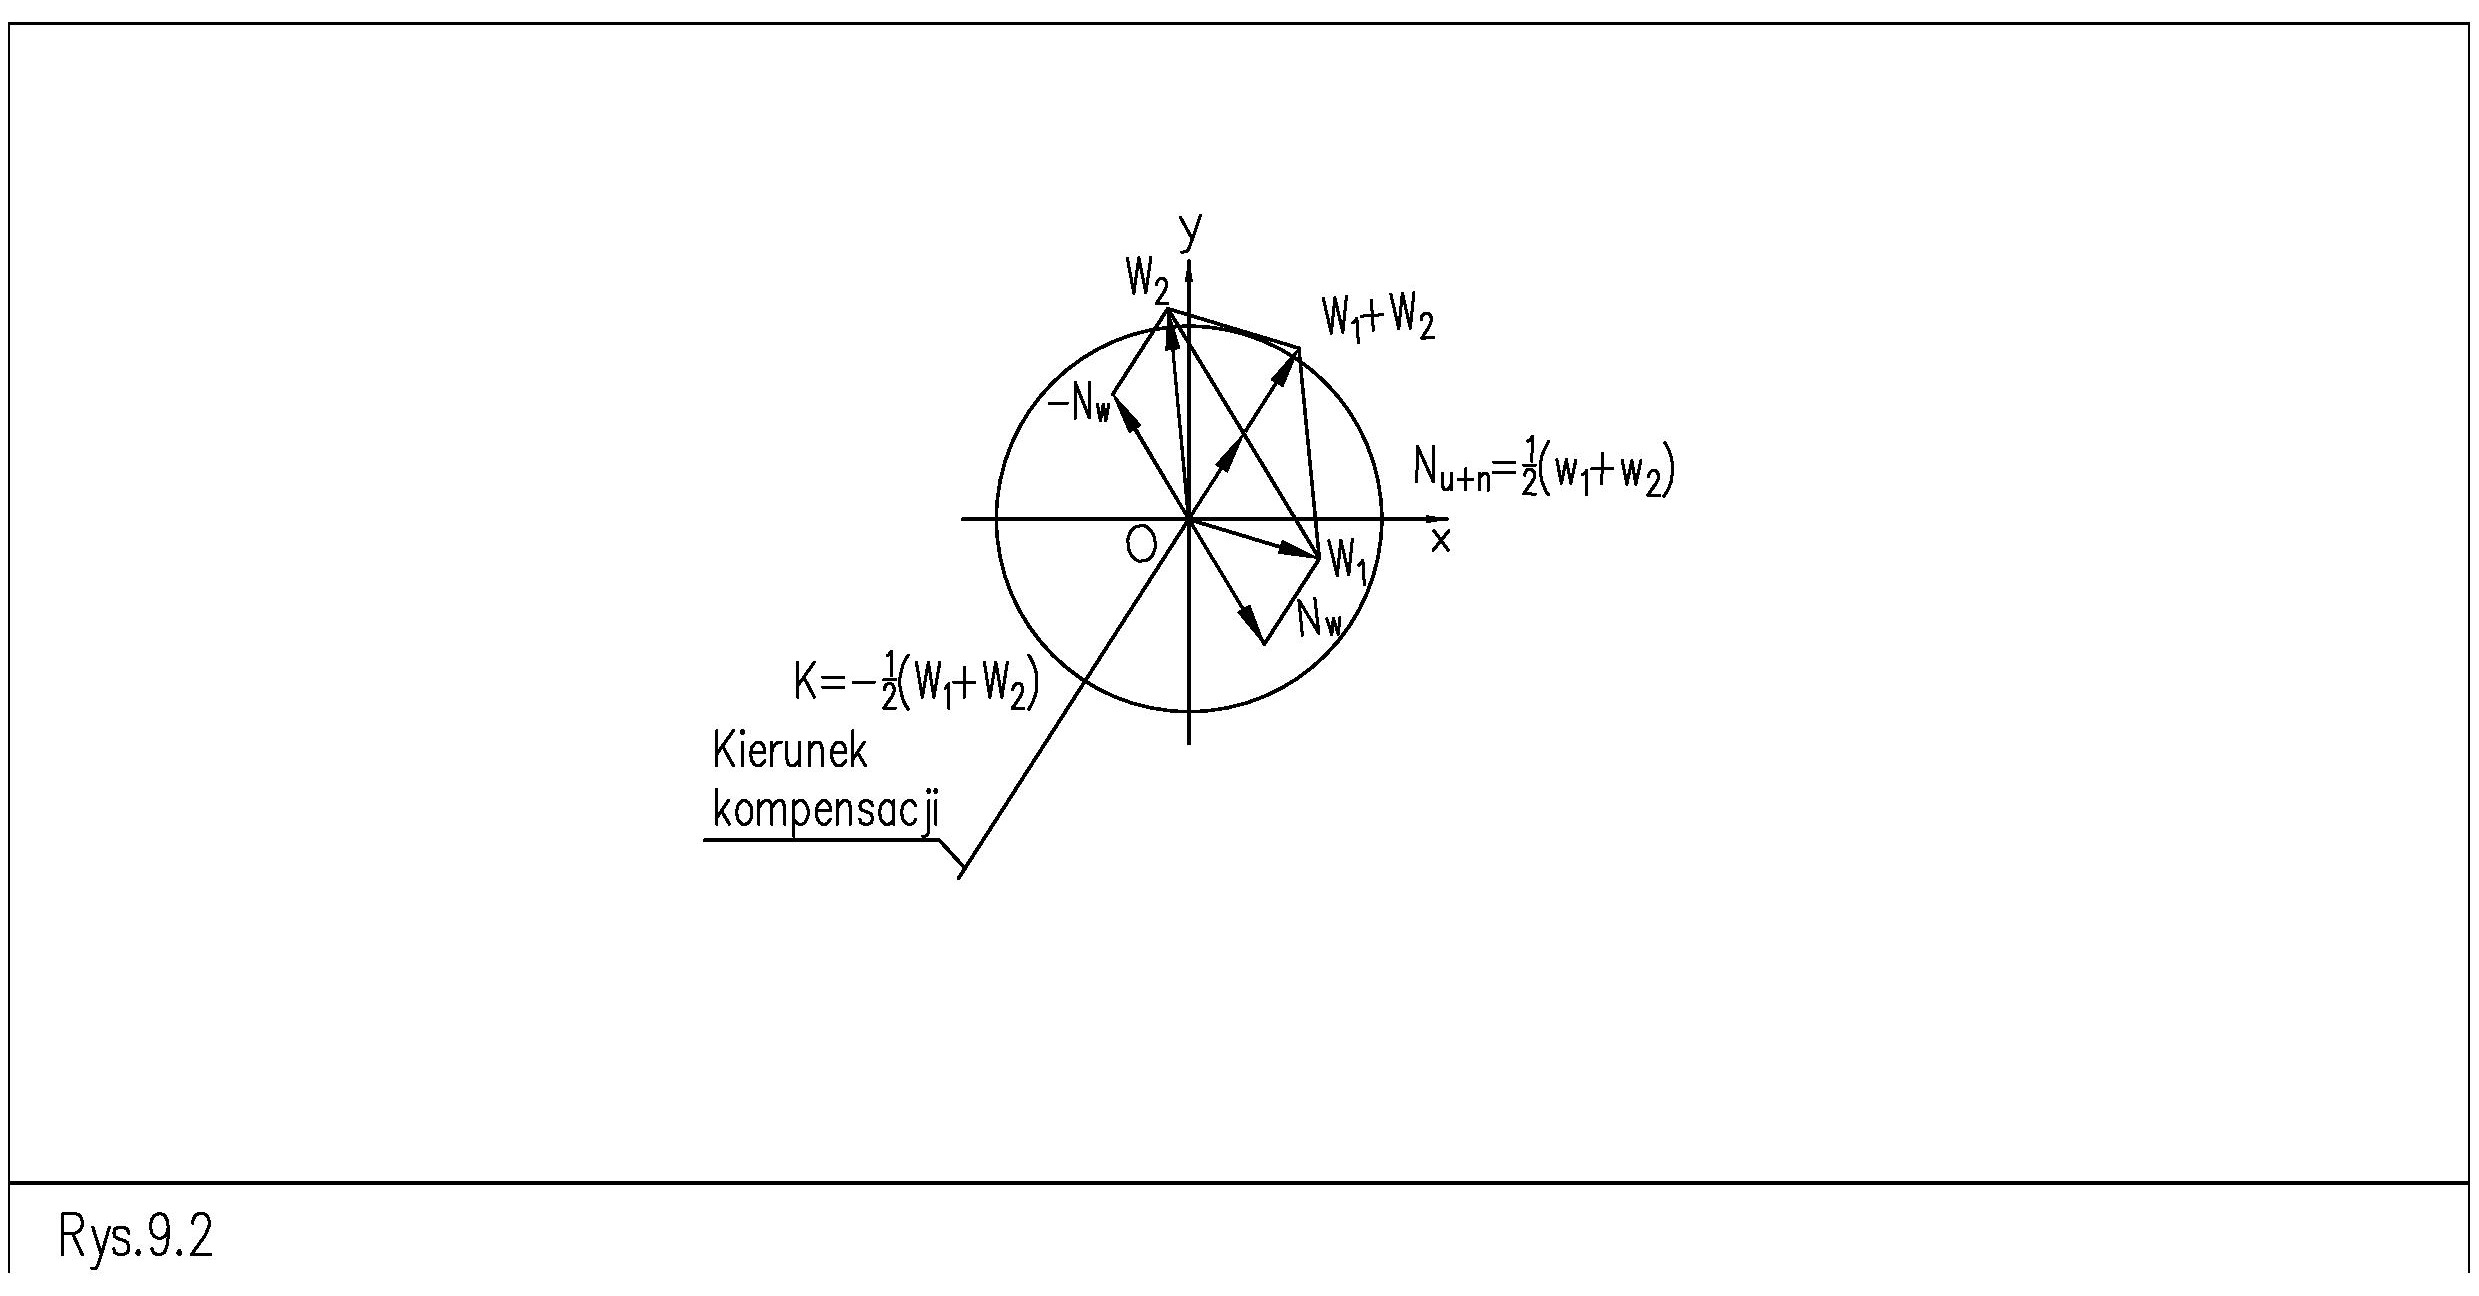
Figuur 1 toont de aanduidingen van de balanceermachine die voortvloeien uit de krachtwisselwerking tussen de verschillende onbalanscomponenten. Het is de bedoeling hieruit de component: te elimineren. Door de onderlinge hoekpositie van de schijf ten opzichte van de procesas te wijzigen, verandert de aanduiding van de schijfonbalans (Figuur 1 – b, c) 180° van positie. Het meetsysteem van de machine registreert de verandering in zowel de waarde als de positie van de hoekonbalans van de spanklauw + de onbalans die wordt veroorzaakt door de excentrische opspanning van de rotor in de spanklauw, uitgaande van de waarde (Figuur 2). De schadelijke onbalans die in beide opspanningen moet worden geëlimineerd, is constant ten opzichte van de hoekverdeling die bij het meetsysteem hoort.
𝑊𝑊&to 𝑊𝑊% In figuur 2 is te zien dat bijvoorbeeld de eerste aanwijzing van de machine (dat wil zeggen in de stand 0°) 𝑁𝑁!”# 𝑁𝑁!”# 𝑊𝑊& de som is van de gezochte onbalans van de schijf en de helft van de som van de aanwijzing. Op dezelfde manier worden de signalen opgeteld bij een stand van de schijf ten opzichte van de rotor van 180°. Uit figuur 2 blijkt dat wanneer een signaal met een amplitude die in fase is met de hoekstand van de vector wordt opgeteld bij het signaal van de sensor die op de steun van de balanceermachine is gemonteerd, het stoorsignaal wordt gecompenseerd.
% (𝑊𝑊& + 𝑊𝑊%)
& −0,5(𝑊𝑊& + 𝑊𝑊%)
𝑁𝑁!”# Meerdere verloningen kunnen na elkaar worden uitgevoerd om de balanceerresultaten te verbeteren. Het verloningsgewicht moet bij elke iteratie afnemen.
Samenvatting
- De operator ontvangt een berekend verloningsgewicht (op basis van de montagediameter) en de bijbehorende hoekpositie op het opspanmiddel. De resulterende traagheidskracht werkt de onbalanskracht tegen.
- 𝑁𝑁!”#
- De operator kan een sinusvormig signaal aan het meettraject toevoegen, afgestemd op amplitude en fase, om het onbalanssignaal 𝑁𝑁!”# op nul te brengen
- Onregelmatige, willekeurige componenten, zoals die welke worden veroorzaakt door willekeurige excentriciteit binnen de speling, worden niet door verloning geëlimineerd.
- K𝑁𝑁!”#..