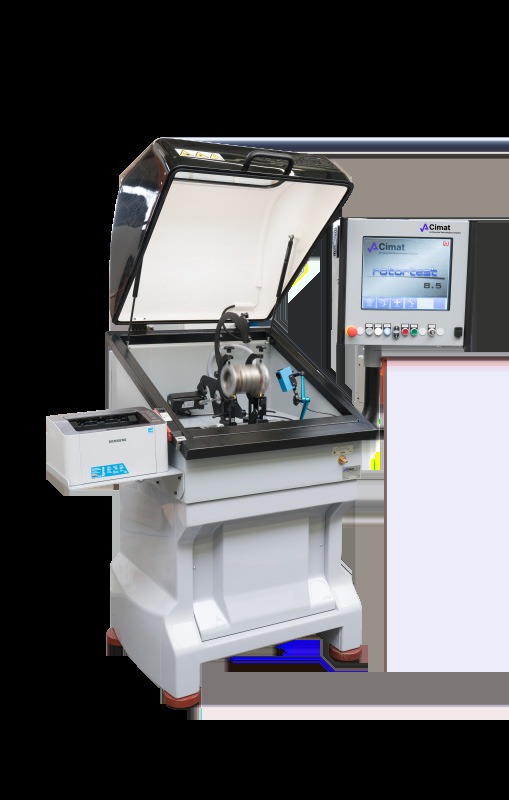
Zu den wichtigsten technologischen Elementen von Auswuchtmaschinen zählen:
a) Wellen, die Bestandteil von universellen, horizontalen Auswuchtmaschinen sind, und
b) Adapter, die als Aufnahmen für Rotoren auf Spindelköpfen dienen und hauptsächlich in den Anlagen vertikaler Auswuchtmaschinen zu finden sind.
Die Qualität ihrer Ausführung bestimmt, ob die Anzeigen der Maschine stimmen. Ihre Aufgabe ist es, den auszuwuchtenden Rotor aufzunehmen:
a) möglichst nahe an der tatsächlichen Drehachse;
b) Wiederholbar in Bezug auf den radialen und axialen Rundlauf des Rotors, bezogen auf die tatsächliche Drehachse.
Was sind Hilfswellen?
Was sind Hilfswellen?
Eine Hilfswelle ist ein grundlegendes Bauteil universeller, horizontaler Auswuchtmaschinen und dient zur Aufnahme von Rotoren des Typs „Scheibe“. Die Praxis zeigt, dass Wellen unterschiedlicher Fertigungsqualität eine Quelle von Messfehlern sein können. Die Qualität einer Welle wird durch die Details ihrer Konstruktion bestimmt. Eines der Leistungsmerkmale der Konstruktion sind gefräste Nuten, die für die gleichzeitige Aufnahme einer Passfeder und einer Halbpassfeder an dem Durchmesser angebracht werden, auf dem die auszuwuchtende Scheibe montiert wird. Die Nuten sind winklig zueinander versetzt, und der Wellenhersteller muss ihre exakte Winkellage sicherstellen und einheitliche geometrische Abmessungen einhalten. Ein Winkelfehler oder der Abtrag einer ungleichmäßigen Menge an Wellenmaterial mindert die Wirksamkeit der Kompensation schädlicher Unwucht.
Die Welle sollte gehärtete Oberflächen aufweisen, die als Auflagen auf den Stützrollen und an der Scheibenaufnahme dienen, sowie einen „weichen“ Kern. Zudem sollte sie frei von Eigenspannungen sein, die durch Spannungsrelaxation dazu führen, dass sich die Welle mit der Zeit verbiegt.
Angesichts des Wertes der kleinsten erzielten Restunwucht kommen wir zu dem Schluss, dass die Welle Folgendes zulassen muss:
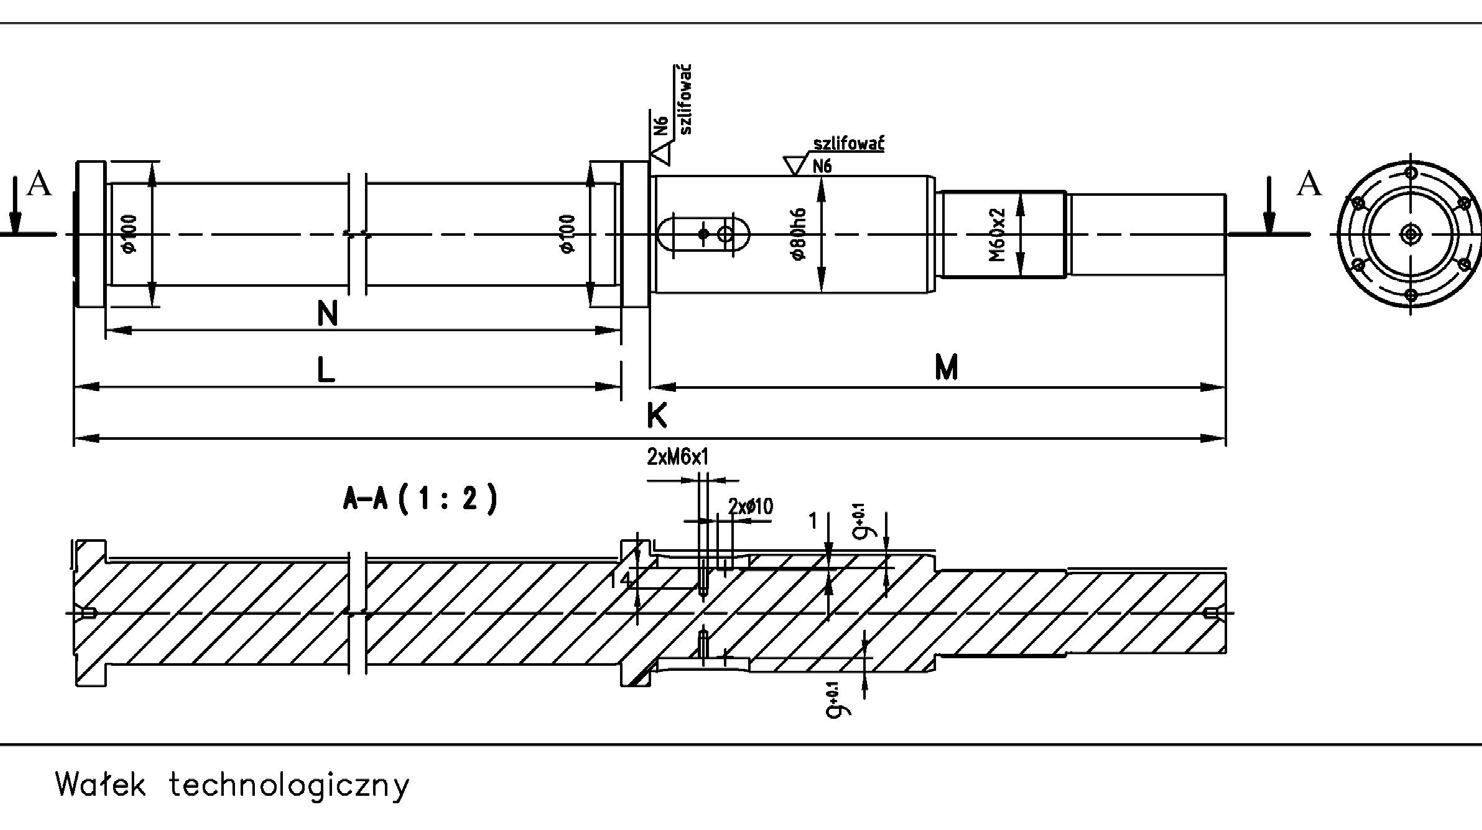
a) Erzielen einer gewissen Wiederholgenauigkeit der Ergebnisse der Unwuchtmessung b) Einbringen einer möglichst geringen zusätzlichen Unwucht, die das korrekte Ergebnis stört.
Die Wiederholgenauigkeit der Ergebnisse ist insofern von Bedeutung, als sie zugleich die unüberwindbare Grenze der Auswuchtgenauigkeit darstellt.
Jede weitere Messung ist mit systematischen und zufälligen Fehlern behaftet. Auswuchtmaschinen verfügen über interne Verfahren zur Eliminierung systematischer Fehler. Sie kompensieren die Unwucht, die durch die Exzentrizität der Montage und die Unwucht der Vorrichtung entsteht.
Nach der Beseitigung systematischer Fehler zeigt die Maschine eine neue Stelle für die Montage der Ausgleichsgewichte an. Ist die Amplitude der Messwerte nach der Montage am Rotor nicht kleiner, treten zusätzlich zufällige Fehler auf. Theoretisch lässt sich keine kleinere Restunwucht erreichen als die Unwucht, die aus der zufällig fehlerhaften Montage relativ zur Drehachse resultiert. Eine der Ursachen für eine solche Situation kann das Spiel an der Aufnahmestelle des auszuwuchtenden Rotors auf der Hilfswelle sein. Das Spiel lässt sich vor dem Festziehen mit einer Spannmutter in jeder Richtung der Welle beseitigen. Ist das Spiel die Ursache für die mangelnde Wiederholgenauigkeit, lässt sich das Ergebnis verbessern, indem das Spiel vor der Durchführung in derselben Richtung beseitigt wird:
a) ein wiederholtes Verfahren zur Kompensation des Rotormontagefehlers,
b) die abschließende Messung der Unwucht unter Berücksichtigung der neuen Kompensation.
Durch das Beseitigen des Spiels entfällt es aus der Menge der zufälligen Ursachen für Montagefehler. Dieses Verfahren lässt sich beim Auswuchten eines einzelnen Rotors anwenden. Wird es in einer Serie angewendet, hängen die Montagefehler von der halben Differenz des Bohrungsdurchmessers des jeweils nächsten Rotors im Verhältnis zu dem Rotor ab, mit dem die Kompensation durchgeführt wurde. In der Regel verbessert ein solches Verfahren die Auswuchtergebnisse, insbesondere bei Rotoren einer niedrigen Genauigkeitsklasse.
Beim Auswuchten lässt sich selbst eine minimale Verbiegung der Hilfswelle beobachten. Die Verbiegung führt zu einem Rundlauf der für die Rotoraufnahme vorgesehenen Zylinderfläche relativ zur tatsächlichen Drehachse. Diese Achse wird durch die geometrischen Mittelpunkte der Kreise bestimmt, die auf den Flächen beider Lagerzapfen an den Auflagepunkten der Welle entstehen. Typischerweise verbiegt sich die Welle durch den Abbau von Spannungen nach dem Härten. Radialschlag der Zylinderflächen kann auch durch Schleiffehler entstehen.
Beide Formfehler der Welle verursachen eine zusätzliche, schädliche Unwucht. Sie resultiert aus der Exzentrizität der Rotoraufnahme relativ zur tatsächlichen Drehachse. Der Krümmungsradius der Welle ist groß. Wäre die Welle Bestandteil eines Mechanismus, wäre die Krümmung vermutlich nicht erkennbar. Die Welle wird zusammen mit dem Rotor üblicherweise auf der Auswuchtmaschine gelagert und ist breiter als jeder Rotor, der in seinen Lagern in der Arbeitsmaschine läuft. Dadurch ist der Rundlauffehler größer.
Der Fehler bei der Anzeige der Unwucht, sowohl hinsichtlich der Lage als auch des Werts der Masse, hängt auch von der Qualität der Lagerzapfenflächen des Rotors an der Kontaktstelle mit den Auflagerollen der Auswuchtmaschine ab. Sowohl mechanische Beschädigungen in Form von Dellen und mangelnde Rundheit als auch unzureichende Oberflächengüte sind Quellen zusätzlicher Signale. Sie entstehen in den Schwingungsaufnehmern in den Lagerständern der Maschine. Diese Signale lassen sich durch das elektronische Filtersystem nur schwer beseitigen. Jeder dieser Fehler zeigt ein anderes Bild auf dem Oszilloskopschirm.
a) Mechanische Beschädigungen der Oberflächen und mangelnde Rundheit der Lagerzapfen erzwingen eine zusätzliche kinematische Bewegung des auszuwuchtenden Rotors, die zusätzliche Trägheitskräfte am Rotor hervorruft und somit elektrische Signale mit vielen Komponenten erzeugt. Einige Komponenten liegen weit genug vom Nutzsignal entfernt und werden vom elektronischen Filtersystem gedämpft. Andere Signale fallen praktisch mit dem Nutzsignal zusammen (haben dieselbe Frequenz). Diese Signale werden nicht gedämpft. Lokale Beschädigungen wirken wie Stöße auf den Rotor, und der Pegel der durch den Stoß verursachten elektrischen Signale entspricht etwa einem Einheitssprung mit dichtem Spektrum, aus dem eine der Komponenten zum Nutzsignal hinzukommt.
b) Eine unzureichende Oberflächengüte erhöht den Rauschpegel des Signals der Schwingungsaufnehmer bei praktisch jeder Frequenz. Der durchschnittliche Rauschpegel am Ende des Auswuchtens kann in der Praxis um viele Größenordnungen über dem Pegel des Nutzsignals liegen. Er enthält Signale mit der gleichen Frequenz wie das Nutzsignal, die daher nicht herausgefiltert werden.
Der Einfluss des Hintergrunds auf den Wert der Restunwucht ist nicht so bedeutend wie die mangelnde Rundheit oder eine Beschädigung des Lagerzapfens. Zu beachten ist, dass die Qualität der Welle umso wichtiger wird, je kleiner die Restunwucht am Rotor wird. Zu Beginn des Auswuchtens, bei einer (großen) Anfangsunwucht, konvergiert der Auswuchtvorgang grundsätzlich schnell. Unvollkommenheiten in der Fertigung der Welle treten hervor, sobald ein kleiner Unwuchtwert erreicht ist, und die Konvergenzgeschwindigkeit nimmt ab.
Die Perfektion der Messeinrichtungen der Maschine kann die Unvollkommenheiten in der Verarbeitung der Welle nicht ausgleichen. Um die Bedeutung und die Schwierigkeit der Fehlerbeseitigung zu verdeutlichen, betrachten wir die Durchführung des Rotorauswuchtens anhand einer ausgewählten Welle.
Problem 1: Zentriergenauigkeit für eine Genauigkeitsklasse
Aufgabe 1.
Gegeben:
𝑀𝑀= 10 𝑘𝑘𝑘𝑘 – Masse des auszuwuchtenden Rotors 𝑛𝑛= 2500 𝑜𝑜𝑜𝑜𝑜𝑜./𝑚𝑚𝑚𝑚𝑚𝑚 – Drehzahl des auszuwuchtenden Rotors 𝑟𝑟= 150 𝑚𝑚𝑚𝑚 – Radius des Rotors 𝐺𝐺 = 2.5 – erforderliche Auswuchtgüteklasse.
Berechnen Sie die Zentriergenauigkeit des Rotors, um die erforderliche Auswuchtgüteklasse zu erreichen. Im ersten Schritt bestimmen wir den Wert der zulässigen Restunwucht:
𝑚𝑚= 30𝑚𝑚𝑚𝑚 𝜋𝜋𝜋𝜋𝜋𝜋= 30 ∙10000 ∙2.5 ∙0,8 3.14 ∙150 ∙2500 = 0,5095 𝑔𝑔. 𝑀𝑚𝑒𝑚𝑚𝑚𝜋𝜋 Wir verwenden das statische Moment beider Massen (𝑀𝑀+ 𝑚𝑚)𝑒𝑒= 𝑚𝑚𝑚𝑚, 𝑀𝑚𝑒𝑚𝑚𝑚 𝑀𝑀≫𝑚𝑚, Unter der Voraussetzung, dass zu:
𝑒𝑒= 𝑚𝑚𝑚𝑚 𝑀𝑀= 0,5095 ∙150 25000 = 0,00382 𝑚𝑚𝑚𝑚= 3.056 𝜇𝜇𝜇𝜇, Dabei ist „e“ die Exzentrizität des Rotors bzw. die spezifische Unwucht pro Masseneinheit.
Der Wert der zulässigen Exzentrizität ist in großen Losen nicht leicht zu erreichen. Das Ergebnis zeigt, wie schwierig es für den Bediener der Auswuchtmaschine ist, ihn bei jeder Montage zu erzielen.
Ergebnis:
Wenn wir sicher sein wollen, dass die erreichte Restunwucht die geforderte Güteklasse erfüllt, genügt es nicht, einfach das Endergebnis des Auswuchtens an der Maschine abzulesen. Die Genauigkeit dieses Ergebnisses muss überprüft werden. Die Maschine unterscheidet nicht zwischen der Unwucht, die zur Vorrichtung gehört (hier die Hilfswelle) und aus einer möglichen exzentrischen Aufnahme des Rotors in der Vorrichtung oder aus der Unwucht der Welle selbst resultiert, und der Unwucht, die zum auszuwuchtenden Rotor gehört.
Daher müssen nacheinander die folgenden zwei Schritte durchgeführt werden:
1) Prüfen Sie mithilfe eines Referenzrotors, ob die Anzeigen der Maschine angemessen sind; die angezeigte Unwucht muss der Unwucht entsprechen, die für den jeweiligen Referenzrotor charakteristisch ist.
2) Durch Drehen des auszuwuchtenden Rotors relativ zur Welle, die als Vorrichtung für den Rotor dient, die Qualität der Kompensation der Vorrichtungsunwucht und der Exzentrizität der Rotoraufnahme prüfen (auch der Kompensationsvorgang unterscheidet nicht zwischen Wellenunwucht und Exzentrizität der Rotoraufnahme auf der Welle), bei ordnungsgemäßer Kompensation. Der Wert des angezeigten Ausgleichsgewichts ändert sich nicht, aber der angezeigte Winkel für dessen Montage ändert sich nachlaufend mit der Drehung des Rotors relativ zur Vorrichtung.
Die Praxis zeigt: Bei einer gut kalibrierten Maschine und sachgerecht durchgeführter Kompensation sollte für nicht erfasste Fehler, die beim physischen Ausgleich der Unwucht auftreten, eine Reserve von etwa 20 % des Toleranzfelds eingeplant werden. Dabei handelt es sich in der Regel um das Bohren, das Fräsen von Löchern oder das Anschweißen von Ausgleichsgewichten. Daher müssen 80 % des Werts der zulässigen Restunwucht erreicht werden. So ist gewährleistet, dass das Auswuchtprotokoll die Realität bestätigt.
Die folgenden konstruktiven Lösungen ermöglichen das Erreichen der geeigneten Wuchtgüteklasse:
a) Der Sitz des Rotors auf der Welle sollte verhindern, dass sich das kinematische Paar von Hand montieren lässt, und den Einsatz einer Handpresse erfordern.
b) Die Hilfswelle sollte für die mechanische Kompensation schädlicher Unwucht vorbereitet sein – sowohl durch die Möglichkeit ihrer Montage in verschiedenen Lagen relativ zum Kardanantrieb als auch durch die Möglichkeit der relativen Montage des auszuwuchtenden Rotors auf der Welle in verschiedenen Lagen. Da nach 2005 gefertigte Auswuchtmaschinen eine relative Drehung auch bei anderen Winkelwerten erlauben, ist es notwendig, eine Halbpassfeder anzubringen, die jeweils auf der gegenüberliegenden Seite der Passfeder befestigt wird.
c) Im Produktionsbetrieb, wenn die Welle mehrfach verwendet wird, darf das Wellenmaterial aufgrund von Härtespannungen, die sich über einen langen Zeitraum abbauen, nicht zu tief gehärtet werden. Durch diesen Spannungsabbau kann sich die Welle anders verbiegen.
Eine geringe zulässige Exzentrizität der Rotormontage auf der Hilfswelle lässt sich mit herkömmlicher mechanischer Bearbeitung nur schwer erreichen. Daher spielt die Erfahrung der Technologen, die an der Vorbereitung der Hilfswellenfertigung beteiligt sind, beim Einsatz zusätzlicher technologischer Verfahren eine wichtige Rolle.
Ein eigenes Problem beim Einsatz einer Hilfswelle sind die Anforderungen, die sich einerseits aus der Konstruktions- oder Betriebsdokumentation des auszuwuchtenden Rotors und andererseits aus den Möglichkeiten zur Korrektur der Massenverteilung ergeben. Bei Winkelrundlauf ist es oft nicht möglich, die Massenverteilung mit zwei Gewichten zu korrigieren, die die Kräfte des Massenträgheitsmoments ausgleichen würden. Diese Unwucht muss jedoch von der Maschine angezeigt werden. Daher muss das Auswuchten gleichzeitig in zwei Messebenen erfolgen. Diese Anforderung ist ein weiterer Hinweis auf die Form der Hilfswelle. Insbesondere sollte eine Welle, die auf einer überkritischen Maschine montiert wird, eine zusätzliche dünne Scheibe mit geringer Masse aufweisen, die eine präzise Zweiebenen-Kalibrierung ermöglicht.
Für eine gute Messung sollten die Signale beider Schwingungsaufnehmer in den Lagerstellen Amplituden derselben Größenordnung aufweisen. Wird der auszuwuchtende Rotor nahe an einer der Lagerstellen montiert, sind die in den Lagerstellen erzeugten Signale unausgewogen. Im Extremfall, wenn der Rotor in unmittelbarer Nähe einer der Stützrollen montiert ist, ist das Signal in der gegenüberliegenden Lagerstelle nur noch minimal. Das aus solchen Signalen berechnete Auswuchtergebnis kann mit einem nicht akzeptablen Fehler behaftet sein.
Was sind Adapter?
Was sind Adapter?
Adapter sind ein grundlegender Bestandteil der Anlagen von Auswuchtmaschinen mit vertikaler Auswuchtachse. In vertikalen Auswuchtmaschinen ersetzt der Adapter gemeinsam mit der Spindel die Hilfswelle.
Adapter für das Auswuchten von „Scheiben“
Rotoren lassen sich in solche unterteilen, die den Rotor zentrieren mittels:
a) die Mittelbohrung des Rotors,
b) die Außenfläche (in der Regel zylindrisch).
Adapter sollten so konstruiert sein, dass die Rotoren mit möglichst geringen Fehlern montiert werden können, die sich auf Folgendes beziehen:
a) Zentrierung zur Achse des Kopfes auf der Spindel,
b) senkrechte Auflage in Bezug auf die Drehachse.
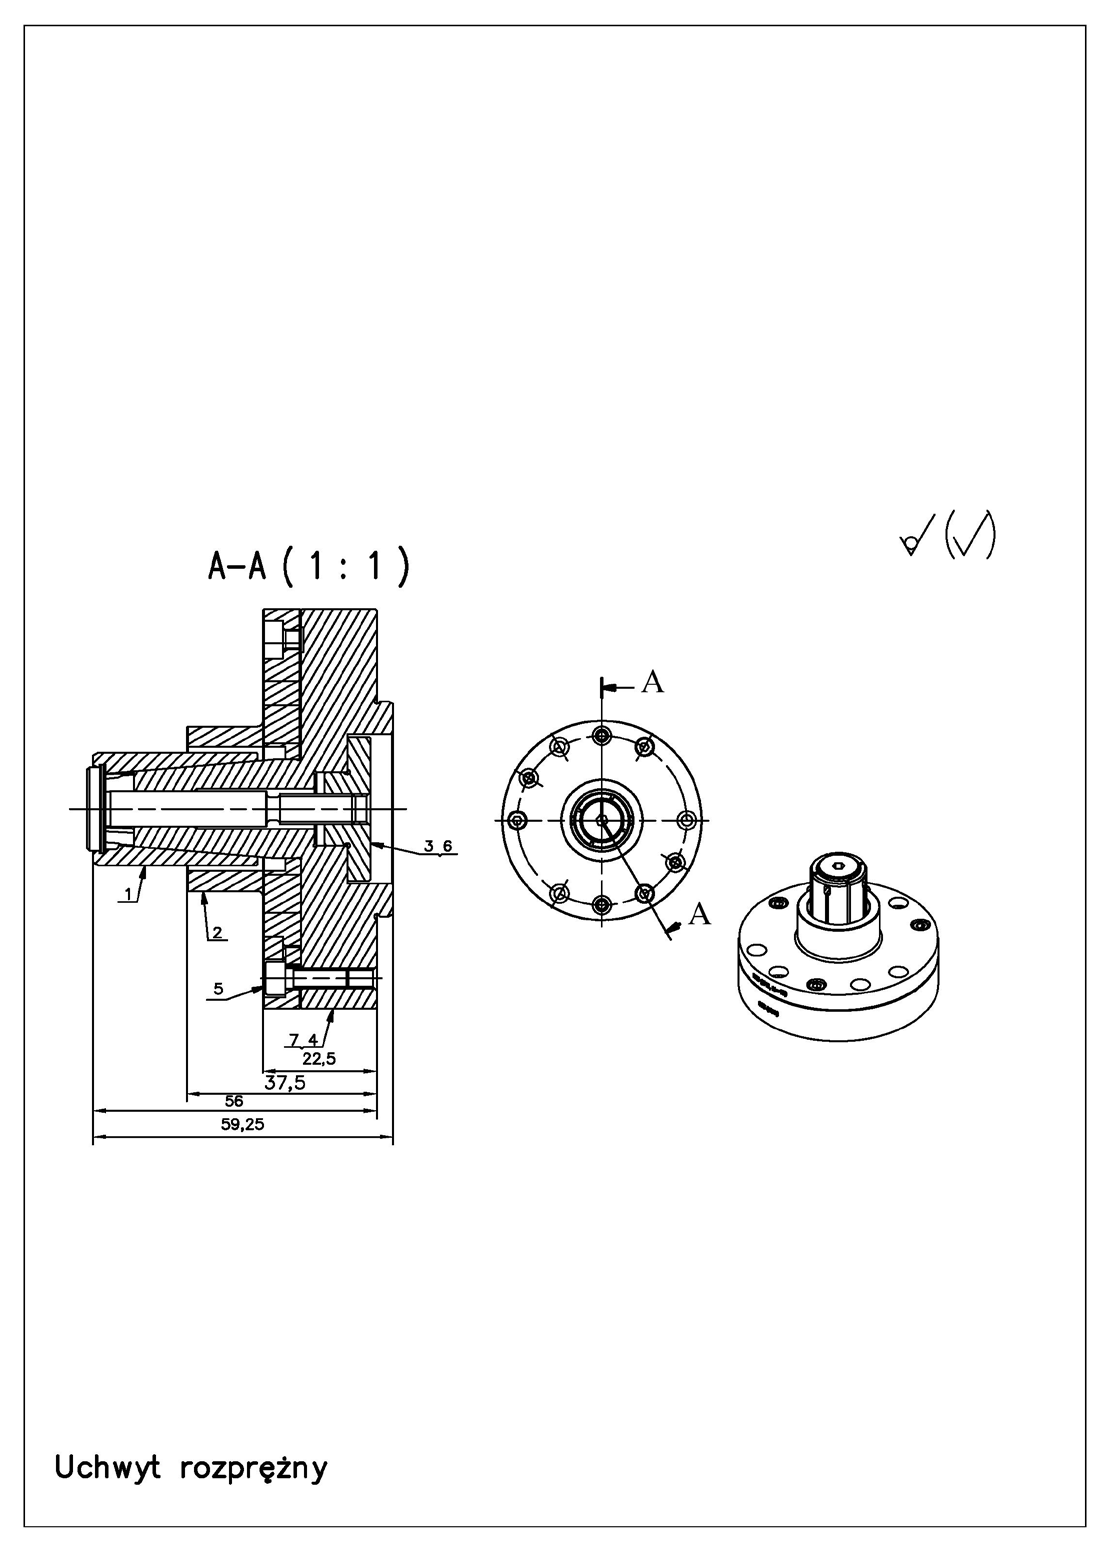
Zur Verbesserung der Zentrier-Wiederholgenauigkeit kann die Hülse optional mit einem Stift ausgestattet werden, der ihre Winkellage in Bezug auf den Konus festlegt. Da sich die Buchse relativ zum Konus entlang bewegt, reicht die Zentrier-Wiederholgenauigkeit eines Adapters, der beispielsweise mit der Technik eines automatischen Bearbeitungszentrums gefertigt wurde, nicht aus, um niedrige Auswuchtgüteklassen zu erreichen. Daher kommen verschiedene Nachbearbeitungsverfahren zum Einsatz, etwa das gegenseitige Läppen von Buchse und Konus vor der Endbearbeitung. Die Konizität wird entsprechend der Zentriergenauigkeit gewählt. Für ein genaueres Auswuchten wird ein verkleinerter Winkel verwendet, der jedoch wegen der ungünstigen Selbsthemmung größer als der Wert von 1°25″ sein muss.
Die Qualität des Spannfutters lässt sich am Wert des Planlaufs des montierten Rotors messen. Nehmen wir an, dass systematische Fehler, verstanden als nach Wert und Phase wiederkehrende Fehler, eliminiert wurden. Dabei handelt es sich nicht um Fehler im Zusammenhang mit der Montage des Rotors auf der Welle. Sie können beispielsweise mit dem Einsatz eines Antriebs mit Gelenkwelle zusammenhängen.
Beim wiederholten Schließen und Öffnen des Adapters erhalten wir eine Streuung des gemessenen Seitenschlags des Rotors. Unter den gemessenen Rundlaufwerten lässt sich ein Wert bestimmen, oberhalb dessen das Spannen jedes Mal gelingt. Das ist so zu verstehen, dass sich die Montage bei einem großen Fehler am leichtesten und bei einem kleinen Fehler am schwersten durchführen lässt. Dieser Rundlaufwert, der garantiert ist und bei einer solchen Befestigung eine bestimmte zusätzliche schädliche Unwuchtkomponente ergibt, wurde als Wiederholgenauigkeit der Befestigung bezeichnet. Wir wollen, dass die schädliche Unwucht möglichst klein und die Wiederholgenauigkeit der Montage möglichst gut ist. Unwucht, die durch die Spannexzentrizität entstanden ist, lässt sich beseitigen, jedoch nur bis zur Höhe der Spann-Wiederholgenauigkeit.
Ein Zentrierfehler führt zu einer statischen (Kraft-)Unwucht. Sie lässt sich durch Kompensation minimieren. Ein nicht rechtwinkliger Auflagefehler führt zu einer dynamischen (Momenten-)Unwucht. Sie kann an der Maschine nicht kompensiert werden. Sie wird von der Maschine gemessen und mit dem zulässigen Wert für den Rotor verglichen. Wird der Adapter nicht vom Bediener gespannt, ist die Hülse geschlossen und wird von einer Feder gespannt. Das Öffnen erfolgt durch einen Aktuator, nachdem bestätigt wurde, dass die Spindel stillsteht. Adapter mit automatischer Öffnung sind jeweils für eine bestimmte Maschine ausgelegt. Das liegt daran, dass Beginn und Ende des Schließvorgangs des Adapters in Abhängigkeit von der Position des Spreizbolzens des Aktuators eingestellt werden müssen. Der Spannkolben öffnet die Halterung und hat drei bestimmte Positionen, in denen sich die von den Positionssensoren abgenommenen Signale ändern. Das Betriebssystem der Maschine muss zwischen den Situationen unterscheiden, in denen der Adapter:
a) mit dem Rotor korrekt geschlossen ist,
b) wird ohne den Rotor geschlossen,
c) ist geöffnet.
Der Drehantrieb greift nur ein, wenn ein Adapter korrekt mit dem Rotor verschlossen ist und die Positionssensoren dem Maschinensystem ein Signal senden, das diesen Zustand bestätigt.
Der Einsatz des nächsten Adapters, mit dem die Maschine ausgestattet ist, muss gemäß den Konstruktionsvorgaben erfolgen, die in der Dokumentation der Maschine, einschließlich der DTR, festgehalten sind.
Nach jedem Wechsel des Adapters muss der Bediener der Auswuchtmaschine zusätzliche Arbeitsschritte durchführen, die den Adapter mechanisch an die Maschine anpassen und die Aussagekraft der Maschinenanzeigen erhöhen. Dabei sind folgende Schritte erforderlich:
a) ein Test des Kompensationsvorgangs,
b) die Funktion des Klemmstifts prüfen.
Die folgenden Aufgaben veranschaulichen das Zentrierproblem:
Aufgabe 1: Spanngenauigkeit mit einer Spreizhülse
Aufgabe 1 Welche Zentriergenauigkeit ist beim Schließen der Aufnahme mit der Spreizhülse auf der Spindel der Auswuchtmaschine erforderlich, um das Auswuchten des Rotors in der Auswuchtgüteklasse G2.5 sicherzustellen, wenn die Bohrung Ø35 in der Fertigungsgenauigkeitsklasse H7 ausgeführt ist?
Daten:
n = 2700 rpm, G2.5, M = 5 kg, w = ?.
Die Genauigkeitsklasse H7 der Rotorbohrung hat keinen Einfluss auf die Restunwucht
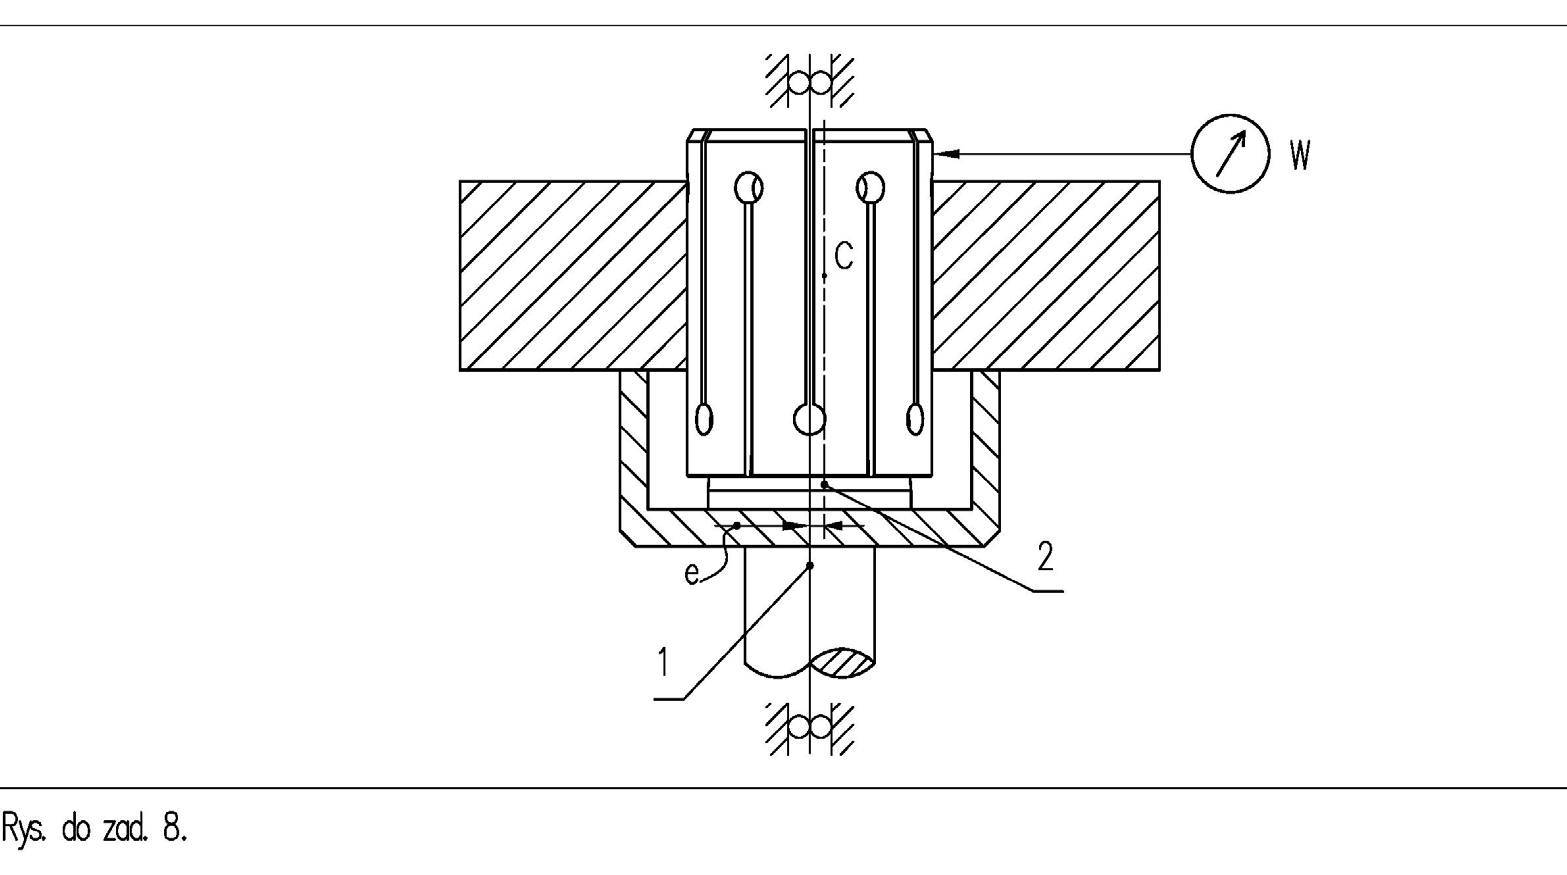
𝑒𝑒= 𝑤𝑤 2.
Berechnung der zulässigen Rotorunwucht für die Wuchtgüteklasse G2,5:
𝜋𝜋𝜋𝜋 = 30 ∙5 ∙10! ∙2.5 𝑁𝑁T = 30𝑚𝑚𝑚𝑚 3.14 ∙2700 = 44.23 𝑔𝑔𝑔𝑔𝑔𝑔.
Berechnung der zulässigen Exzentrizität der Rotormontage:
𝑒𝑒= 𝑁𝑁T 𝑀𝑀= 44.23 5 ∙10! = 8.84 ∙10″!𝑚𝑚𝑚𝑚= 8.86 𝜇𝜇𝜇𝜇. 𝑁𝑁T = 𝑀𝑀∙𝑒𝑒 Antwort: Die Anzeigen des Messuhrsensors an der Seitenfläche der geschlossenen Spreizhülse dürfen nicht größer als 17,72 μm sein.
Anmerkung: Die Wiederholgenauigkeit der Spannung des Spannfutters lässt sich nach wiederholtem Spannen und Öffnen der Hülse beurteilen oder der Dokumentation des Adapters entnehmen.
Adapter mit fest montiertem Dorn
Eine weitere Lösung ist ein Adapter mit einem nicht spreizbaren, also festen Dorn. Er wird aus zwei grundlegenden Gründen eingesetzt:
1. wirtschaftlich, wenn die Losgröße nicht groß ist,
2. wenn der kleine Durchmesser der Bohrung den Einsatz einer Spreizhülse nicht zulässt.
Diese Adapterart ist einfacher herzustellen. Die einfache Fertigung der Aufnahme erschwert jedoch das Erreichen einer kleinen Restunwucht. Das zeigen die folgenden Aufgaben.
Bei dieser Lösung ist die Wiederholgenauigkeit der Messergebnisse durch die Genauigkeit der Mittelbohrung des Rotors begrenzt. Der Dorn wird üblicherweise im oberen Grenzmaß gefertigt. Somit bestimmt das tatsächliche Maß der Bohrung das Messergebnis. Der maximal mögliche Radialschlag beträgt die Hälfte der Differenz zwischen der oberen Abweichung der Bohrungsausführung und dem tatsächlichen Maß des Dorns. Die von der Maschine angezeigte Unwucht ist die Summe aus der Anfangsunwucht des Rotors und einer willkürlich, vektoriell hinzukommenden Unwucht aus der Montageexzentrizität. Bei hinreichend eingeengtem Toleranzfeld der Bohrung sind die Auswuchtergebnisse in großen Serien in der Praxis zufriedenstellend, ausgehend von der Klasse hin zu geringeren Genauigkeiten (z. B.).
Adapter werden speziell für einen bestimmten Rotortyp gefertigt. Daher muss seine Form früheren Ausführungen nicht ähneln. Bei überkritischen Maschinen ist die Masse des Adapters die sogenannte schädliche Masse. Zusammen mit einem Teil der Spindelmasse addiert sie sich zur Rotormasse. Dadurch sinkt die Empfindlichkeit überkritischer Maschinen, weil sich die Anregung in Form der Unwucht nicht ändert, während die anregbare Masse zunimmt. Zusätzlich ändern sich die Amplituden-Phasen-Kennlinien aufgrund des veränderten Verhältnisses von Masse zu Anregungsfrequenz.
Aufgabe 2: Einschränkungen eines nicht spreizenden Dorns
Aufgabe 2 Bestimmen Sie, welche Einschränkung sich beim Auswuchten durch die Verwendung eines nicht spreizenden Dorns im Spannfutter der Auswuchtmaschine ergibt. Der Dorn hat das Maß d und einen gemessenen Planlauf w. Die Bohrung im Rotor mit der Masse M ist in der Fertigungsgenauigkeitsklasse H7 ausgeführt. Der Rotor dreht sich in der Maschine mit der Drehzahl n.
Daten:
d = 34,984 mm, n = 2700 rpm M = 5 kg w = 14 μm.
Aus der Passungstabelle lesen wir die Werte der Abmaße der Bohrung im Rotor ab:
𝐷𝐷= 35𝐻𝐻7 = 35!
Die Aufgabe wird auf zwei Arten gelöst:
1. mit Einsatz von Kompensation,
2. ohne Einsatz von Kompensation.
Situation vor der Kompensation
Situation vor der Kompensation Die Spindel dreht sich um die tatsächliche Drehachse 1. Die geometrische Achse des Dorns ist Achse 3. Die Hauptachse, “!.!$%𝑚𝑚𝑚𝑚.
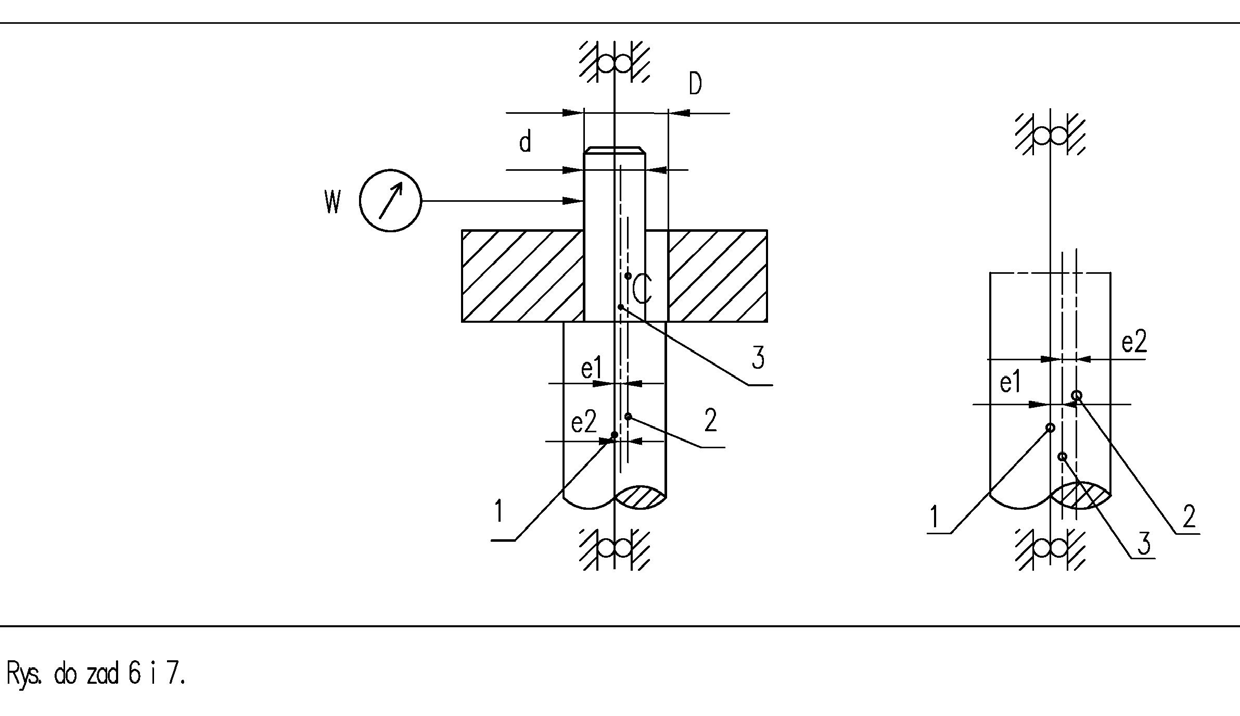
Die zentrale Trägheitsachse des ausgewuchteten Rotors ist zusammen mit dem Schwerpunkt c die Achse 2.
Wir stellen fest, dass zwischen den Durchmessern des Dorns und des Rotors ein Spiel besteht. Innerhalb dieses Spiels kann der Rotor frei fixiert werden.
Vor der Kompensation: Fehler bei der außermittigen Befestigung des Dorns sowie des übrigen Adapters und der Spindel wirken sich auf das Ergebnis aus, indem sie sich zu einer zusätzlichen schädlichen Unwucht aufsummieren. Auch eine außermittige Montage des Rotors relativ zur tatsächlichen Drehachse erzeugt zusätzliche Trägheitskräfte über seine gesamte Masse. Diese werden ebenfalls in schädliche Unwucht umgesetzt.
Der Rotor kann beliebig (jedoch innerhalb seines Spiels) am Adapter befestigt werden, wobei sich das Spiel in einem beliebigen zufälligen Winkel in der Ebene senkrecht zur Drehachse aufhebt. Wir gehen vom ungünstigsten Fall aus: Der Rundlauf des Dorns und die maximale Abweichung der Bohrungsausführung addieren sich in derselben Richtung, also algebraisch.
Exzentrizität der Schwerpunktlage infolge des Planlaufs des Dorns:
Exzentrizität, die dadurch entsteht, dass der Dorn unterhalb des Nennmaßes und die Bohrung im oberen Abmaß gefertigt wird:
𝑒𝑒$ = ∅%&’ −𝑑𝑑 2 = 35.025 −34.984 Gesamtexzentrizität:
𝑒𝑒= 𝑒𝑒# + 𝑒𝑒$ = 0,007 + 0,0205 = 0,0275 𝑚𝑚𝑚𝑚.
Unwucht infolge außermittiger Rotormontage:
𝑁𝑁T = 𝑀𝑀𝑀𝑀= 5 ∙10! ∙0,0275 = 137.5 𝑔𝑔𝑔𝑔𝑔𝑔.
Berechnung der in der jeweiligen Vorrichtung erreichbaren Wuchtgüteklasse:
𝐺𝐺= 𝑁𝑁T𝜋𝜋𝜋𝜋 30𝑀𝑀= 137.5 ∙3.14 ∙2700 30 ∙5 ∙10! Z𝑔𝑔∙𝑚𝑚𝑚𝑚∙ The total rotor unbalance, obtained, for example, on a vertical balancing machine, is the sum of the residual unbalance indicated by the machine and one of the values contained in the uncertainty area: 0<G<7.7.
Situation nach der Kompensation Bestimmen Sie, welche Einschränkung hinsichtlich des Auswuchtens der Einsatz eines nicht spreizenden Dorns in der Aufnahme der Auswuchtmaschine mit sich bringt. Der Dorn hat das Maß d 𝑒𝑒# = 0,014 2 = 0,007 𝑚𝑚𝑚𝑚.
2 = 0,0205 𝑚𝑚𝑚𝑚. 𝑒𝑒𝑒𝑚𝑚𝑒𝑚𝑚 𝑠𝑠∙𝑔𝑔 = 7.7 ]𝑚𝑚𝑚𝑚 und die Bohrung im Rotor der Masse M ist in der Fertigungsgenauigkeitsklasse H7 ausgeführt. Der Rotor dreht sich in der Maschine mit der Drehzahl n.
Daten:
𝑑𝑑= 35″
(0 𝑚𝑚𝑚𝑚 𝑛𝑜𝑜𝑜𝑚𝑚𝑚𝑚𝑀𝑘𝑘𝑑𝑚𝑚 𝑛𝑛= 2700 𝑜𝑜𝑜𝑜𝑜𝑜./𝑚𝑚𝑚𝑚𝑚𝑚 𝑀𝑘𝑘𝑑𝑚𝑚𝑛𝑜𝑜𝑜𝑚𝑚𝑚𝑚 𝑀𝑀= 5 𝑘𝑘𝑘𝑘.
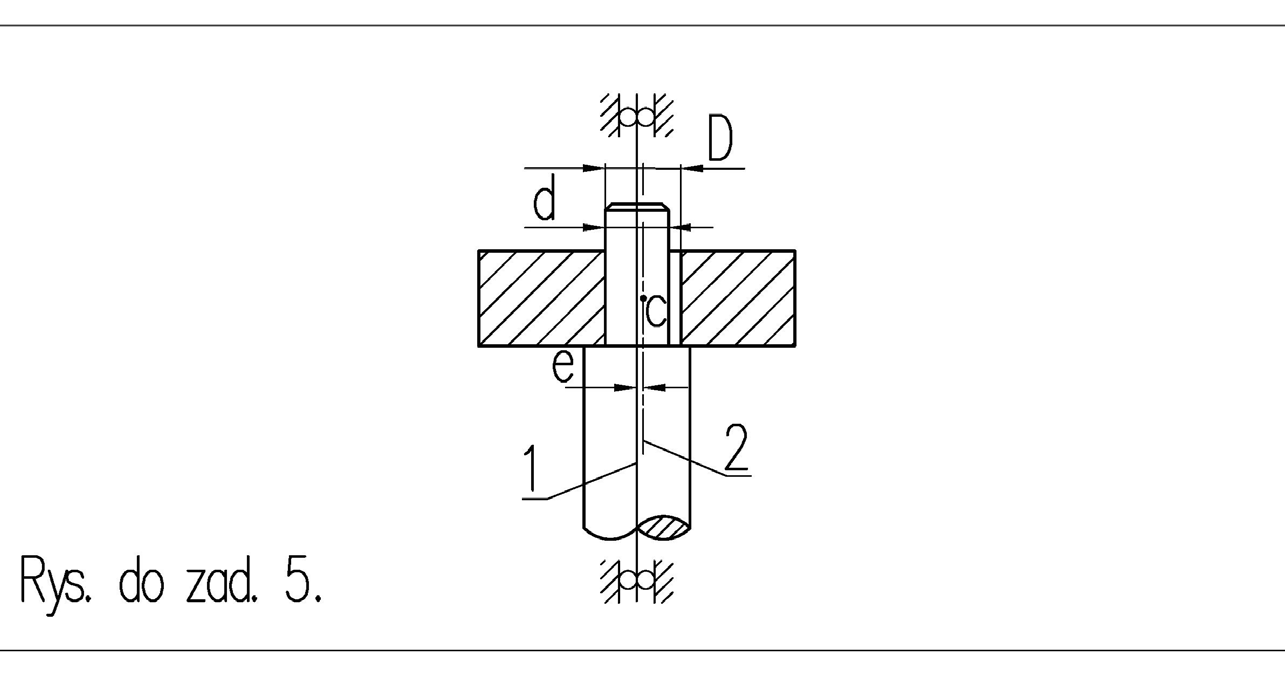
Aus der Passungstabelle erhalten wir die Werte der Abmaße der Bohrung im Rotor:
𝑠𝑠^.
D = 35𝐻𝐻7 = 35)
Situation nach der Kompensation
Die Kompensation eliminiert diejenigen Unwuchtanteile, die durch wiederholbare Fehler entstanden sind. Dies sind:
a) Unwucht aller Spindel- und Adapterkomponenten,
b) Unwucht der Scheibe, die aus ihrer außermittigen Montage im Adapter resultiert.
().)$+𝑚𝑚𝑚𝑚.
Die Unwuchtanteile, die aus einzelnen Fehlern bei der Scheibenmontage entstehen, werden nicht eliminiert. Der Rotor kann beliebig, jedoch innerhalb seines Spiels, an der Spindel befestigt werden. Wir gehen vom ungünstigsten Fall aus: Das Spiel wird in jeder Richtung vollständig aufgehoben.
Der Schwerpunkt der Scheibe liegt auf ihrer zentralen Hauptträgheitsachse 2. Die tatsächliche Drehachse der Spindel liegt auf Achse 1.
Die Exzentrizität der Schwerpunktlage entspricht dem halben Spiel der auf der Spindel sitzenden Scheibe:
Unwucht infolge außermittiger Rotormontage:
Berechnung der in der jeweiligen Vorrichtung erreichbaren Wuchtgüteklasse:
𝐺𝐺= 𝑁𝑁T𝜋𝜋𝜋𝜋 The total rotor unbalance, obtained, for example, on a vertical balancing machine, is the sum of the residual unbalance indicated by the machine and one of the values contained in the uncertainty area: 0<G<3.5.
𝑒𝑒= 0,025 2 = 0,0125 𝑚𝑚𝑚𝑚.
𝑁𝑁T = 𝑀𝑀𝑀𝑀= 5 ∙10! ∙0,0125 = 62 𝑔𝑔𝑔𝑔𝑔𝑔.
30𝑀𝑀= 62 ∙3.14 ∙2700 30 ∙5 ∙10! Z𝑔𝑔∙𝑚𝑚𝑚𝑚∙1 𝑠𝑠∙𝑔𝑔 = 3.5 𝑚𝑚𝑚𝑚 Durch den Einsatz der Kompensation hat sich der Unsicherheitsbereich hinsichtlich der Aussagekraft der Unwuchtanzeigen verringert. Dadurch kann der Wert der Restmasse in der Restunwucht größer und leichter zu erreichen sein.
𝑠𝑠.