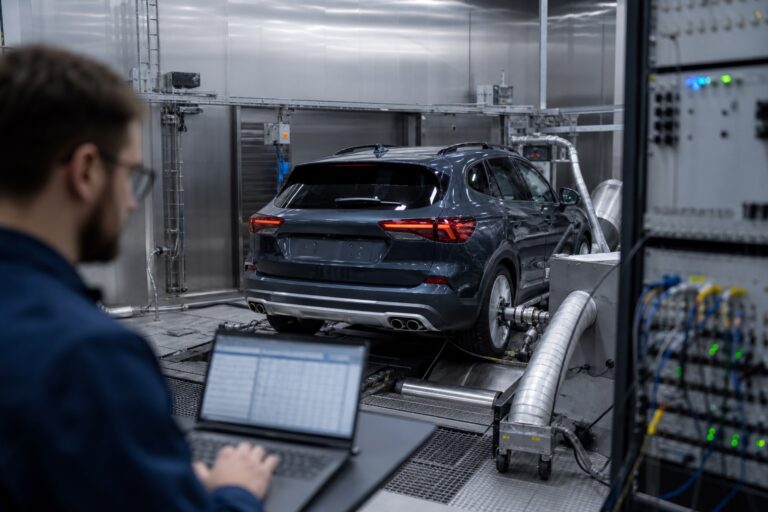
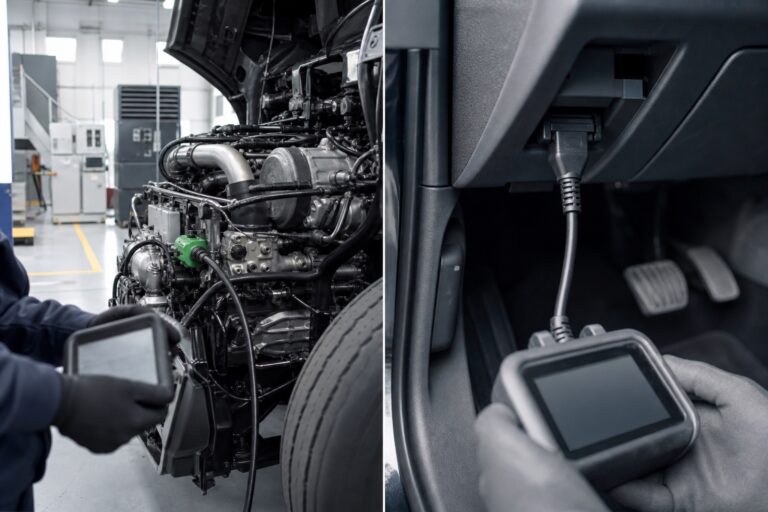
Une seule cellule d’essai peut prendre en otage toute une ligne de production. Lorsque l’équipement qui vérifie, étalonne ou sollicite votre produit cesse de fonctionner, les unités terminées s’accumulent sans pouvoir être expédiées, les postes en amont se retrouvent sans alimentation et le calendrier promis à vos clients glisse sans bruit. Les machines qui effectuent ce travail, des manipulateurs d’essai automatisés et cellules d’essai fonctionnel aux postes d’emmanchement à la presse et aux moteurs de convoyage, s’usent d’une manière rarement soudaine et presque toujours précédée de signes avant-coureurs mesurables.
À mesure que les fabricants intègrent l’IA et la surveillance d’état dans leurs usines, la maintenance prédictive est passée du statut de mot à la mode à celui de stratégie de disponibilité de la ligne. La surveillance d’état et la maintenance prédictive transforment ces signes avant-coureurs en délai d’anticipation. En observant le comportement d’un équipement au cours de ses cycles normaux et en le comparant à une référence saine connue, vous pouvez détecter un défaut naissant alors qu’il reste un problème mineur et planifier la réparation selon vos conditions plutôt que selon celles de la machine.
Cet article aborde :
- Les signaux qui comptent
- Comment fonctionnent l’établissement de la référence et la détection d’anomalies
- Ce qu’apporte l’estimation de la durée de vie utile restante
- Pourquoi une alarme n’équivaut pas à un pronostic
- Comment l’ensemble s’intègre à votre MES et aux systèmes de production au sens large
Pourquoi les temps d’arrêt d’un poste d’essai paralysent toute la ligne
Une ligne avance à la vitesse de son étape obligatoire la plus lente. Les équipements d’essai et d’assemblage se trouvent presque toujours sur le chemin critique, puisque chaque unité doit y passer : lorsqu’un de ces postes tombe en panne, l’effet n’est donc pas local. Il se propage dans les deux sens et transforme une seule défaillance d’équipement en opérateurs désœuvrés, en-cours bloqués et expéditions manquées.
Les cellules d’essai sont des goulets d’étranglement par conception. Elles existent pour verrouiller la qualité : un produit ne peut pas avancer tant que la cellule ne l’a pas validé. Un bourrage du manipulateur, un contact usé ou une chambre thermique qui dérive hors spécifications ne se contente pas de ralentir la cadence : il bloque entièrement ce point de contrôle et laisse en plan tout ce qui se trouve en aval.
Les arrêts non planifiés coûtent bien plus cher que les arrêts planifiés. Une réparation d’urgence mobilise des techniciens qui étaient affectés à d’autres tâches, oblige souvent à attendre des pièces qui ne sont pas en stock et survient généralement au pire moment. Une maintenance planifiée pendant une fenêtre programmée coûte une fraction de la même réparation effectuée dans l’urgence, ligne à l’arrêt et commandes en attente.
Les signaux qui révèlent l’état des équipements
La plupart des défaillances mécaniques et électromécaniques se manifestent par des signatures physiques bien avant de provoquer un arrêt brutal. Trois familles de signaux portent l’essentiel de l’information utile, et elles couvrent ensemble la grande majorité des modes de défaillance des équipements d’essai et d’assemblage en production.
- Signatures vibratoires : les paliers, engrenages, courroies et broches produisent chacun des vibrations caractéristiques. À mesure qu’ils se dégradent, l’énergie se déplace vers des bandes de fréquences précises ; un pic croissant à la fréquence de défaut d’un palier est donc un indicateur précoce et spécifique d’usure, bien avant que le bruit ne devienne audible.
- Signatures thermiques : la chaleur est un indicateur fiable de frottement, de pertes électriques et de problèmes de refroidissement. Un moteur, un variateur ou une boîte de vitesses dont la température augmente de cycle en cycle sous une même charge indique que quelque chose a changé à l’intérieur.
- Signatures du courant moteur : le courant absorbé par un moteur traduit la charge mécanique. Son analyse révèle des barres de rotor rompues, un désalignement et une résistance mécanique croissante sans ajouter de capteurs à la machine, car le moteur lui-même joue le rôle de transducteur.
Aucun signal ne raconte à lui seul toute l’histoire. Combiner les vibrations, la température et le courant, puis les corréler avec le nombre de cycles et le contexte de production, donne une image bien plus claire de l’état réel des équipements que n’importe quelle voie de mesure prise isolément.
Au-delà de la triade classique : signaux d’essai et capteurs à autodiagnostic
Les trois familles de signaux présentées ci-dessus sont puissantes, mais elles ne modélisent qu’une partie du tableau disponible. Sur les équipements d’essai et d’assemblage modernes, une riche couche supplémentaire d’informations de diagnostic existe déjà au sein même de la machine : dans les capteurs qui réalisent l’essai.
Les capteurs de pression, les sondes de température, les capteurs de position, les systèmes à ultrasons, les systèmes de vision et les caméras thermiques sont tous déployés avant tout pour caractériser le produit soumis à l’essai. Mais chacun d’eux offre aussi un aperçu de l’état de la machine elle-même. Un capteur de pression qui s’écarte légèrement de sa référence étalonnée vous renseigne sur le montage, les joints ou le circuit d’alimentation, et pas seulement sur la pièce testée. Un système de vision qui enregistre un flou croissant des contours ou une dégradation du contraste au fil du temps peut signaler un encrassement de l’objectif ou un jeu de l’actionneur avant qu’une seule unité n’échoue au contrôle visuel.
Ce point est important, car les données de résultats d’essai constituent en elles-mêmes l’un des indicateurs d’état les plus précoces et les plus riches en informations. Une dérive progressive du résultat d’un essai donné, par exemple une mesure qui se rapproche de sa limite sans la franchir, relève rarement du simple bruit aléatoire. Elle peut refléter une évolution réelle de la population de produits, mais tout aussi bien une modification de la machine ou des conditions d’essai elles-mêmes. Faire la différence suppose de mettre les résultats d’essai en relation avec le contexte environnemental (température ambiante à une heure donnée, organisation des équipes, identité de l’opérateur, etc.) et avec l’état interne des capteurs qui réalisent la mesure.
Lorsque ces signaux sont collectés en continu et transmis à une plateforme d’analyse, l’infrastructure d’essai de la machine devient un sous-système d’autodiagnostic. Les anomalies qui n’apparaissaient auparavant que sous la forme d’une perte de rendement inexpliquée ou d’une soudaine défaillance d’étalonnage se présentent alors comme des indicateurs avancés exploitables, des semaines ou des jours avant que le problème n’atteigne le produit.
Établissement de la référence et détection d’anomalies
Les données brutes des capteurs ne signifient pas grand-chose sans référence. La première tâche de tout programme de surveillance de l’état consiste à établir ce qui est normal pour chaque équipement dans chaque mode de fonctionnement ; cette empreinte saine devient l’étalon auquel tout le reste est comparé.
L’établissement de la référence consiste à consigner le comportement sain. Sur une période représentative, le système enregistre les plages et les profils normaux de chaque signal, pour différentes charges, vitesses et différents types de produits. Cette référence tient compte du fait qu’un poste ne se comporte pas de la même façon lorsqu’il teste une variante plutôt qu’une autre.
La détection d’anomalies signale les écarts significatifs. Une fois la référence établie, la plateforme surveille les écarts statistiquement significatifs plutôt que le simple bruit passager. L’objectif est de distinguer la véritable dérive, cette lente progression vers la défaillance, de la variation ordinaire qui survient chaque jour sur chaque ligne.
Le contexte réduit les fausses alarmes. Une mesure qui semble alarmante isolément peut être parfaitement normale pour un produit ou des conditions ambiantes donnés. Associer la détection d’anomalies au contexte de production permet de se concentrer sur les vrais problèmes et préserve la crédibilité de chaque alerte effectivement déclenchée.
Un système qui apprend et recommande
Les seuils statiques et les références fixes sont un point de départ, pas une destination. Les plateformes de maintenance prédictive les plus performantes évoluent en continu à mesure qu’elles accumulent un historique d’exploitation. Chaque cycle enrichit la compréhension qu’a le modèle de l’aspect d’une machine donnée dans une configuration, une saison et un contexte de production particuliers.
Lorsque l’IA agentique est appliquée à ce flux continu de données, le système ne se limite plus à la détection : il passe à la recommandation. Au lieu de signaler une anomalie et de laisser l’interprétation à l’ingénieur, une couche agentique peut classer le mode de défaillance probable, le confronter à l’historique complet de l’équipement et à l’expérience collective du parc, puis proposer une action corrective précise : quel composant, quelle procédure et quelle fenêtre d’intervention. Au fil des cycles de maintenance successifs, la précision des estimations de durée de vie utile restante s’améliore, le taux de faux positifs diminue et les recommandations du système gagnent progressivement en précision.
Cette capacité d’apprentissage continu transforme la maintenance prédictive : d’une discipline de surveillance, elle devient un actif de connaissance opérationnelle. Plus le système fonctionne longtemps, mieux il connaît chaque machine, et plus il peut s’engager avec confiance sur un calendrier de maintenance qui protège à la fois l’équipement et le plan de production.
Des alarmes aux pronostics et à la durée de vie utile restante
C’est ici que la maintenance prédictive se distingue de la surveillance traditionnelle. Une alarme vous indique que quelque chose a déjà franchi une limite, tandis qu’un pronostic vous indique de combien de temps vous disposez avant que cela se produise.
Les alarmes sont des seuils réactifs. Une température franchit une limite, un niveau de vibrations dépasse un point de consigne et le système déclenche une alerte. C’est utile, mais lorsqu’un seuil fixe est franchi, les dégâts sont souvent déjà bien engagés et vos marges de manœuvre se sont réduites.
Les pronostics sont tournés vers l’avenir. Au lieu de rendre compte d’un état présent, ils modélisent la trajectoire de dégradation et projettent son aboutissement. Ce passage de ce qui se produit maintenant à ce qui va se produire ensuite est ce qui rend possible une planification proactive.
La durée de vie utile restante (RUL) permet de chiffrer cette échéance. L’estimation de la RUL traduit les tendances de dégradation en une fenêtre attendue avant qu’un composant n’atteigne la fin de sa vie utile. Avec une estimation de RUL en main, un planificateur peut répondre à la question qui compte vraiment : cette machine tiendra-t-elle jusqu’à la prochaine fenêtre programmée, ou nécessite-t-elle une intervention plus tôt ?
Agir à partir d’un pronostic suit une séquence précise :
- Détectez l’anomalie par rapport à l’état de référence établi.
- Classez le mode de défaillance probable à partir des signatures des signaux.
- Estimez la durée de vie utile restante et le niveau de confiance associé.
- Planifiez l’intervention dans une fenêtre prévue à cet effet et préparez les pièces.
- Vérifiez la réparation par rapport à l’état de référence avant de remettre l’actif en service.
Intégration avec les systèmes MES et de production
Les données d’état ne délivrent toute leur valeur que lorsqu’elles sont réunies avec le reste de vos informations de production. Lorsque l’état des équipements reste isolé dans un système de surveillance distinct, les équipes doivent recouper les informations à la main, et c’est à cette étape manuelle que l’information se perd.
L’intégration au MES apporte le contexte de production. Lorsque les signaux d’état sont rattachés à l’ordre de fabrication, à la variante de produit, à la recette et au cycle en cours, une anomalie cesse d’être une mesure abstraite et devient le récit précis d’un travail précis sur une machine précise.
Des données partagées améliorent la planification. Intégrer les estimations de durée de vie utile restante à la planification de la maintenance et de la production permet aux deux fonctions de coopérer plutôt que de s’opposer : les réparations tombent dans de véritables creux et la ligne tient ses engagements, tout en assurant les interventions.
La visibilité à distance réduit le temps de réaction. Lorsque l’état des équipements est présenté sur des tableaux de bord que les ingénieurs et les responsables peuvent consulter de n’importe où, un problème naissant est rapidement pris en charge, que l’expert compétent se trouve à l’atelier ou à l’autre bout du pays.
Gardez votre ligne en production avec les systèmes d’essai et de mesure Ascential Test & Measurement
La plateforme d’analyse Ascentialytics d’Ascential Test & Measurement Systems est conçue pour transformer les signaux issus de vos équipements d’essai et d’assemblage en décisions sur lesquelles vous pouvez agir. Elle fournit des informations en temps réel, une détection d’anomalies par rapport à des références apprises et un suivi continu de l’état des équipements, de sorte qu’un défaut naissant sur une cellule d’essai critique se manifeste par une alerte claire et hiérarchisée plutôt que par un arrêt inattendu.
Associée à notre intervention sur site, Ascential Care, cette visibilité devient un partenariat. L’équipe d’assistance apporte la surveillance à distance et l’expertise à vos équipements : elle suit les tendances d’état aux côtés de votre équipe, aide à interpréter les anomalies et recommande des interventions avant que la durée de vie utile restante ne soit épuisée. L’ensemble se connecte naturellement à votre MES et à vos systèmes de production, de sorte que l’état des équipements alimente le même planning que celui sur lequel tout le monde travaille.
Si des temps d’arrêt imprévus sur une cellule d’essai ont déjà paralysé toute votre ligne, il est utile de voir ce que la surveillance continue de l’état peut vous apporter. Contactez-nous pour savoir comment notre équipe peut vous aider à détecter les problèmes tôt, à planifier les réparations selon vos conditions et à maintenir la production en marche.
Questions fréquentes
Quelle est la différence entre la surveillance d’état et la maintenance prédictive ?
La surveillance d’état consiste à mesurer des signaux de l’équipement, tels que les vibrations, la température et le courant moteur, afin de suivre son état de santé dans le temps. La maintenance prédictive s’appuie sur ces données et met en œuvre l’établissement de références, la détection d’anomalies et l’estimation de la durée de vie utile restante pour anticiper les défaillances et planifier les réparations avant qu’une panne ne survienne.
Comment la durée de vie utile restante est-elle réellement estimée ?
L’estimation de la durée de vie utile restante analyse la manière dont les signatures de signaux d’un composant s’éloignent de leur référence saine. Elle modélise aussi l’évolution future de cette dégradation afin de projeter le moment où la pièce atteindra la fin de sa vie utile. Le résultat est une fenêtre de temps attendue, assortie d’un niveau de confiance, que les planificateurs peuvent utiliser pour décider si un équipement peut attendre sans risque la prochaine maintenance programmée.
Pourquoi une alarme ne suffit-elle pas à elle seule ?
Une alarme signale qu’une valeur a franchi un seuil fixe, ce qui signifie généralement qu’un défaut est déjà en train de se développer et que votre temps de réaction est court. Les pronostics, eux, regardent vers l’avenir et estiment la durée de vie restante, ce qui fait de la maintenance une activité planifiée que vous pouvez programmer selon vos propres conditions, plutôt qu’une course contre la montre.
Dois-je ajouter des capteurs sur chaque machine ?
Pas toujours. De nombreux signaux sont déjà disponibles : l’analyse du courant moteur utilise le moteur lui-même comme capteur, et de nombreux variateurs et calculateurs modernes exposent des données utiles. Lorsqu’une couverture supplémentaire est nécessaire, une instrumentation ciblée des vibrations et de la température sur les équipements les plus critiques apporte souvent l’essentiel du bénéfice sans qu’il soit nécessaire d’instrumenter l’ensemble du parc.
Il convient également de rappeler que les capteurs intégrés à l’équipement d’essai lui-même, tels que les capteurs de pression, les codeurs de position, les systèmes de vision et les caméras thermiques, constituent une source de données sur l’état des machines largement inexploitée. Activer l’analyse d’autodiagnostic de ces instruments peut étendre considérablement la couverture de la surveillance d’état sans aucun matériel supplémentaire.
Comment la maintenance prédictive s’intègre-t-elle à mon MES ?
Les données sur l’état des équipements deviennent bien plus exploitables lorsqu’elles sont corrélées au contexte des ordres de fabrication, des produits et des cycles que détient un MES. Leur intégration permet de rattacher les anomalies à des travaux précis et d’intégrer les estimations de durée de vie utile restante à la planification de la maintenance et de la production, de sorte que les réparations s’inscrivent dans des créneaux planifiés.
Le système peut-il améliorer sa précision au fil du temps ?
Oui. Les plateformes fondées sur l’apprentissage continu affinent leurs modèles à chaque cycle et à chaque événement de maintenance résolu. Les couches d’IA agentique peuvent recouper les signatures de défaillance à l’échelle du parc, mettre à jour automatiquement les modèles de dégradation et gagner en spécificité dans leurs recommandations correctives à mesure que l’historique d’exploitation s’enrichit. Le résultat est un système dont les estimations de durée de vie utile restante gagnent progressivement en précision et dont les actions recommandées sont de mieux en mieux ciblées.
Sources
- NIST, Measurement Science Roadmap for Prognostics and Health Management for Smart Manufacturing Systems
- DOE OSTI, Operations and Maintenance Best Practices, A Guide to Achieving Operational Efficiency (Release 3)
- NIST, Economic Analysis of Technology Infrastructure Needs for Advanced Manufacturing, Smart Manufacturing