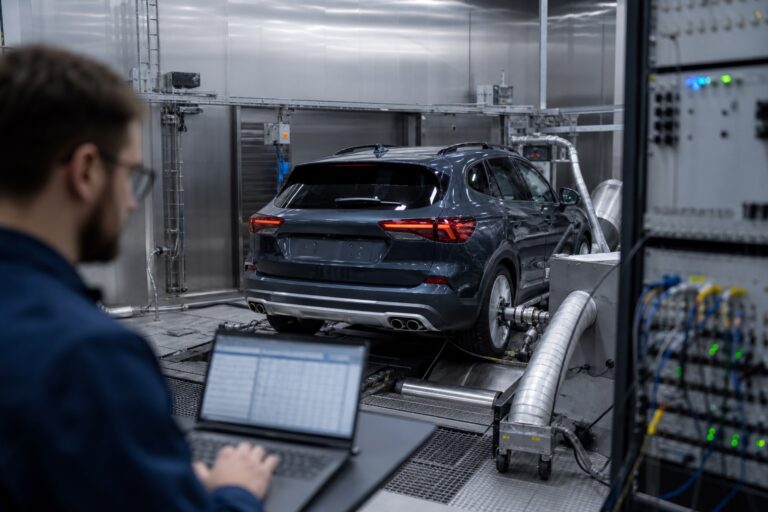
Uma única célula de ensaio pode imobilizar uma linha de produção inteira. Quando o equipamento que verifica, calibra ou submete a esforço o seu produto deixa de funcionar, as unidades acabadas acumulam-se sem destino, os postos a montante ficam sem material e o prazo que prometeu aos clientes derrapa discretamente. As máquinas que executam este trabalho, desde os manipuladores de ensaio automatizados e as células de ensaio funcional até aos postos de montagem por pressão e aos motores de transporte, desgastam-se de formas raramente súbitas e quase sempre precedidas de sinais de alerta mensuráveis.
À medida que os fabricantes integram a IA e a monitorização da condição nas suas unidades industriais, a manutenção preditiva deixou de ser uma expressão da moda para se tornar uma estratégia de disponibilidade da linha. A monitorização da condição e a manutenção preditiva transformam esses sinais de alerta em antecedência. Ao observar o comportamento do equipamento ao longo dos seus ciclos normais e ao compará-lo com uma referência saudável conhecida, é possível detetar uma falha em desenvolvimento enquanto ainda é um problema pequeno e agendar a reparação nas suas condições, e não nas da máquina.
Este artigo aborda:
- Os sinais que importam
- Como funcionam a definição da referência e a deteção de anomalias
- O que a estimativa da vida útil remanescente acrescenta
- Porque é que um alarme não é o mesmo que um prognóstico
- Como tudo isto se liga ao seu MES e aos restantes sistemas de produção
Porque é que o tempo de paragem numa célula de ensaio bloqueia toda a linha
Uma linha avança à velocidade do seu passo obrigatório mais lento. O equipamento de ensaio e montagem está quase sempre no caminho crítico, porque todas as unidades têm de passar por ele; por isso, quando um destes postos pára, o efeito não é local. Propaga-se nos dois sentidos e transforma uma única falha de equipamento em operadores inativos, trabalho em curso bloqueado e expedições falhadas.
As células de ensaio são gargalos por conceção. Existem para controlar a qualidade, o que significa que um produto não pode avançar até a célula o aprovar. Um encravamento no manipulador, um contacto desgastado ou uma câmara térmica que sai da especificação não abrandam apenas a cadência de produção: param por completo o ponto de controlo e deixam parado tudo o que vem a seguir.
As paragens não planeadas custam muito mais do que as planeadas. Uma reparação de emergência retira técnicos de outras tarefas, obriga muitas vezes a esperar por peças que não estão em stock e tende a acontecer no pior momento possível. A manutenção planeada numa janela programada custa uma fração da mesma reparação feita sob pressão, com a linha parada e as encomendas à espera.
Os sinais que revelam o estado do equipamento
A maioria das falhas mecânicas e eletromecânicas anuncia-se através de assinaturas físicas muito antes de provocar uma paragem total. Três famílias de sinais concentram a maior parte da informação útil e, em conjunto, cobrem a grande maioria dos modos de falha em equipamentos de ensaio e montagem de produção.
- Assinaturas de vibração: As chumaceiras, as engrenagens, as correias e os fusos produzem, cada um, padrões de vibração característicos. À medida que se degradam, a energia desloca-se para bandas de frequência específicas, pelo que um pico crescente na frequência de defeito de uma chumaceira é um indicador precoce e específico de desgaste, muito antes de haver ruído audível.
- Assinaturas de temperatura: O calor é um indicador fiável de atrito, perdas elétricas e problemas de arrefecimento. Um motor, um variador ou uma caixa de velocidades que apresente uma tendência de aquecimento ciclo após ciclo, sob a mesma carga, indica que algo mudou no seu interior.
- Assinaturas da corrente do motor: A corrente que um motor consome codifica a carga mecânica. A análise dessa corrente revela barras do rotor partidas, desalinhamento e resistência mecânica crescente sem acrescentar sensores à máquina, porque o próprio motor funciona como transdutor.
Nenhum sinal isolado conta a história toda. Combinar vibração, temperatura e corrente, e correlacioná-las com a contagem de ciclos e o contexto de produção, produz uma imagem muito mais clara do verdadeiro estado de saúde do equipamento do que qualquer canal por si só.
Para além da tríade clássica: sinais de ensaio e sensores com autodiagnóstico
As três famílias de sinais acima são poderosas, mas reproduzem apenas parte do quadro disponível. Nos equipamentos modernos de ensaio e montagem, existe já uma rica camada adicional de inteligência de diagnóstico dentro da própria máquina: nos sensores que realizam o ensaio.
Transdutores de pressão, sondas de temperatura, sensores de posição, sistemas de ultrassons, sistemas de visão e câmaras térmicas são todos utilizados sobretudo para caracterizar o produto em ensaio. Mas cada um deles é também uma janela para a condição da própria máquina. Um sensor de pressão que se afasta ligeiramente da sua referência calibrada revela algo sobre o dispositivo de fixação, as vedações ou o circuito de alimentação, e não apenas sobre a peça ensaiada. Um sistema de visão que regista um aumento do desfoque dos contornos ou uma degradação do contraste ao longo do tempo pode estar a sinalizar contaminação da lente ou folga num atuador antes de uma única unidade falhar a verificação visual.
Isto é importante porque os próprios dados dos resultados de ensaio são dos indicadores de condição mais precoces e mais informativos que existem. Uma deriva gradual no resultado de um ensaio específico, como uma medição que tende para o seu limite sem o ultrapassar, raramente é ruído aleatório. Pode refletir uma alteração real na população de produtos, mas pode igualmente refletir uma alteração na própria máquina ou nas condições de ensaio. Distinguir uma situação da outra exige correlacionar os resultados dos ensaios com o contexto ambiental (temperatura ambiente a uma determinada hora do dia, padrão de turnos, identidade do operador, etc.) e com o estado interno dos sensores que efetuam a medição.
Quando estes sinais são recolhidos continuamente e enviados para uma plataforma de análise, a própria infraestrutura de ensaio da máquina passa a ser um subsistema de autodiagnóstico. As anomalias que antes só surgiam como uma perda de rendimento inexplicada ou uma falha súbita de calibração aparecem, em vez disso, como indicadores antecipados acionáveis, semanas ou dias antes de o problema chegar ao produto.
Definição da referência e deteção de anomalias
Os dados em bruto dos sensores pouco significam sem uma referência. A primeira tarefa de qualquer programa de monitorização de condição é estabelecer o que é o funcionamento normal de cada ativo em cada modo de operação, e essa assinatura saudável passa a ser o padrão de comparação para tudo o resto.
A definição da base de referência capta o comportamento saudável. Durante um período representativo, o sistema regista os intervalos e padrões normais de cada sinal com diferentes cargas, velocidades e tipos de produto. Esta base de referência tem em conta o facto de uma estação se comportar de forma diferente quando ensaia uma variante e quando ensaia outra.
A deteção de anomalias assinala desvios significativos. Depois de existir uma base de referência, a plataforma vigia os afastamentos estatisticamente significativos, e não apenas o ruído momentâneo. O objetivo é separar a verdadeira deriva, a lenta marcha para a falha, da variação normal que ocorre em todas as linhas, todos os dias.
O contexto reduz os falsos alarmes. Uma leitura que parece alarmante isoladamente pode ser perfeitamente normal para um determinado produto ou condição ambiental. Associar a deteção de anomalias ao contexto de produção mantém o foco nos problemas reais e protege a credibilidade de cada alerta que é efetivamente emitido.
Um sistema que aprende e recomenda
Os limiares estáticos e as bases de referência fixas são um ponto de partida, não um destino. As plataformas de manutenção preditiva mais capazes evoluem continuamente à medida que acumulam histórico operacional. Cada ciclo acrescenta ao modelo o conhecimento do aspeto que uma determinada máquina tem numa dada configuração, estação do ano e contexto de produção.
Com a IA agêntica aplicada a este fluxo contínuo de dados, o sistema vai além da deteção e passa à recomendação. Em vez de identificar uma anomalia e deixar a interpretação ao engenheiro, uma camada agêntica pode classificar o modo de falha mais provável, compará-lo com todo o historial do ativo e com a experiência coletiva da frota e propor uma ação corretiva concreta: que componente, que procedimento e que janela temporal. Ao longo de sucessivos ciclos de manutenção, a exatidão das estimativas da vida útil restante melhora, as taxas de falsos positivos diminuem e as recomendações do sistema tornam-se progressivamente mais precisas.
Esta capacidade de aprendizagem contínua transforma a manutenção preditiva: deixa de ser uma disciplina de monitorização e passa a ser um ativo de conhecimento operacional. Quanto mais tempo o sistema funciona, melhor conhece cada máquina e com mais confiança se pode comprometer com um plano de manutenção que protege tanto o ativo como o plano de produção.
Dos alarmes ao prognóstico e à vida útil remanescente
É aqui que a disciplina da manutenção preditiva se distingue da monitorização tradicional. Um alarme indica que algo já ultrapassou um limite, ao passo que um prognóstico indica de quanto tempo dispõe antes de isso acontecer.
Os alarmes são limiares reativos. Uma temperatura ultrapassa um limite, um nível de vibração excede um valor de referência e o sistema levanta um alerta. Isto é útil, mas quando um limiar fixo dispara, os danos já estão muitas vezes bem avançados e as suas opções ficaram mais reduzidas.
Os prognósticos olham para o futuro. Em vez de reportarem um estado presente, modelam a trajetória da degradação e projetam para onde ela conduz. Essa passagem do que está a acontecer agora para o que vai acontecer a seguir é o que torna possível um planeamento proativo.
A vida útil restante (RUL) quantifica-a. A estimativa da RUL traduz as tendências de degradação numa janela prevista antes de um componente atingir o fim da sua vida útil. Com uma estimativa da RUL, o planeador pode responder à pergunta que realmente importa: se esta máquina chegará à próxima janela programada ou se necessita de atenção mais cedo.
Agir com base num prognóstico segue uma sequência clara:
- Detete a anomalia face à referência estabelecida.
- Classificar o modo de falha provável a partir das assinaturas dos sinais.
- Estimar a vida útil restante e o grau de confiança associado.
- Agendar a intervenção numa janela planeada e preparar as peças.
- Verificar a reparação face à linha de base antes de repor o ativo em serviço.
Integração com o MES e com os sistemas de produção
Os dados de condição só oferecem todo o seu valor quando coexistem com o restante das informações de produção. O estado de saúde do equipamento que fica num silo de monitorização separado obriga as pessoas a ligar os pontos manualmente, e é nesse passo manual que a informação se perde.
A integração com o MES acrescenta contexto de produção. Quando os sinais de estado de saúde estão associados à ordem de trabalho, à variante de produto, à receita e ao ciclo em curso nesse momento, uma anomalia deixa de ser uma leitura abstrata e passa a ser uma história concreta sobre um trabalho concreto numa máquina concreta.
Dados partilhados permitem um melhor planeamento. Integrar as estimativas de RUL no planeamento da manutenção e no escalonamento da produção permite que as duas funções cooperem em vez de competirem, de modo que as reparações ocorrem em intervalos realmente disponíveis e a linha cumpre os seus compromissos, sem que o trabalho deixe de ser feito.
A visibilidade remota reduz o tempo de resposta. Apresentar o estado de saúde do equipamento em painéis a que engenheiros e gestores possam aceder a partir de qualquer lugar significa que um problema em desenvolvimento rapidamente merece atenção, quer o especialista certo esteja na fábrica, quer esteja do outro lado do país.
Mantenha a sua linha em funcionamento com os sistemas de ensaio e medição da Ascential
O Ascentialytics, a plataforma de análise da Ascential Test & Measurement Systems, foi concebido para transformar os sinais provenientes do seu equipamento de ensaio e montagem em decisões sobre as quais pode agir. Fornece informação relevante em tempo real, deteção de anomalias face a referências aprendidas e acompanhamento contínuo da condição do equipamento, de modo que uma falha em desenvolvimento numa célula de ensaio crítica surja como um alerta claro e priorizado, em vez de uma paragem inesperada.
Aliada à nossa assistência técnica no local, a Ascential Care, essa visibilidade transforma-se numa parceria. A equipa de assistência presta monitorização remota e apoio especializado aos seus ativos, acompanha as tendências da condição do equipamento em conjunto com a sua equipa, ajuda a interpretar anomalias e recomenda intervenções antes de a vida útil restante se esgotar. A combinação liga-se naturalmente ao seu MES e aos seus sistemas de produção, para que a condição do equipamento contribua para o mesmo planeamento que todos os outros seguem.
Se o tempo de paragem não planeado de uma célula de ensaio já imobilizou toda a sua linha, vale a pena ver o que a monitorização contínua da condição pode fazer por si. Contacte-nos para saber como a nossa equipa o pode ajudar a detetar problemas cedo, a planear reparações nas condições que lhe convêm e a manter a produção em andamento.
Perguntas frequentes
Qual é a diferença entre monitorização de condição e manutenção preditiva?
A monitorização de condição é a prática de medir sinais do equipamento, como a vibração, a temperatura e a corrente do motor, para acompanhar o seu estado ao longo do tempo. A manutenção preditiva assenta nesses dados, recorrendo à definição de bases de referência, à deteção de anomalias e à estimativa da vida útil restante para prever falhas e programar reparações antes de ocorrer uma avaria.
Como é realmente estimada a vida útil remanescente?
A estimativa da RUL analisa a forma como as assinaturas de sinal de um componente se afastam da sua referência saudável. Modela também a evolução futura dessa degradação, para projetar quando a peça atingirá o fim da sua vida útil. O resultado é uma janela temporal esperada, acompanhada de um nível de confiança, que os planeadores podem utilizar para decidir se um ativo pode aguardar com segurança pela próxima manutenção programada.
Porque é que um alarme, por si só, não é suficiente?
Um alarme indica que um valor ultrapassou um limiar fixo, o que normalmente significa que já se está a desenvolver uma falha e que o tempo para reagir é curto. Os prognósticos olham para o futuro e estimam quanta vida resta, o que transforma a manutenção de uma correria numa atividade planeada, que pode programar nas suas condições.
Preciso de adicionar sensores a todas as máquinas?
Nem sempre. Muitos sinais já estão disponíveis: a análise da corrente do motor usa o próprio motor como sensor e muitos acionamentos e controladores modernos disponibilizam dados úteis. Quando é necessária uma cobertura adicional, a deteção de vibração e temperatura direcionada aos ativos de maior risco oferece, com frequência, a maior parte do benefício sem instrumentar tudo.
Importa também lembrar que os sensores integrados no próprio equipamento de ensaio, como os transdutores de pressão, os codificadores de posição, os sistemas de visão e as câmaras térmicas, são uma fonte de dados sobre a condição do equipamento em grande parte por explorar. Ativar a análise de autodiagnóstico nestes instrumentos pode alargar significativamente a cobertura da monitorização da condição sem qualquer hardware adicional.
Como se liga a manutenção preditiva ao meu MES?
Os dados de saúde do equipamento tornam-se muito mais acionáveis quando são correlacionados com o contexto de ordens de trabalho, produtos e ciclos que um MES contém. A integração dos dois permite associar anomalias a trabalhos específicos e permite que as estimativas da vida útil restante alimentem o planeamento da manutenção e da produção, para que as reparações se encaixem em janelas planeadas.
O sistema pode melhorar a sua precisão ao longo do tempo?
Sim. As plataformas baseadas em aprendizagem contínua aperfeiçoam os seus modelos a cada ciclo e a cada evento de manutenção resolvido. As camadas de IA agêntica podem cruzar assinaturas de falha em toda a frota, atualizar automaticamente os modelos de degradação e melhorar a especificidade das suas recomendações corretivas à medida que o historial operacional se acumula. O resultado é um sistema cujas estimativas de RUL se tornam progressivamente mais exatas e cujas ações recomendadas se tornam progressivamente mais direcionadas.
Fontes
- NIST, Measurement Science Roadmap for Prognostics and Health Management for Smart Manufacturing Systems
- DOE OSTI, Operations and Maintenance Best Practices, A Guide to Achieving Operational Efficiency (Release 3)
- NIST, Economic Analysis of Technology Infrastructure Needs for Advanced Manufacturing, Smart Manufacturing