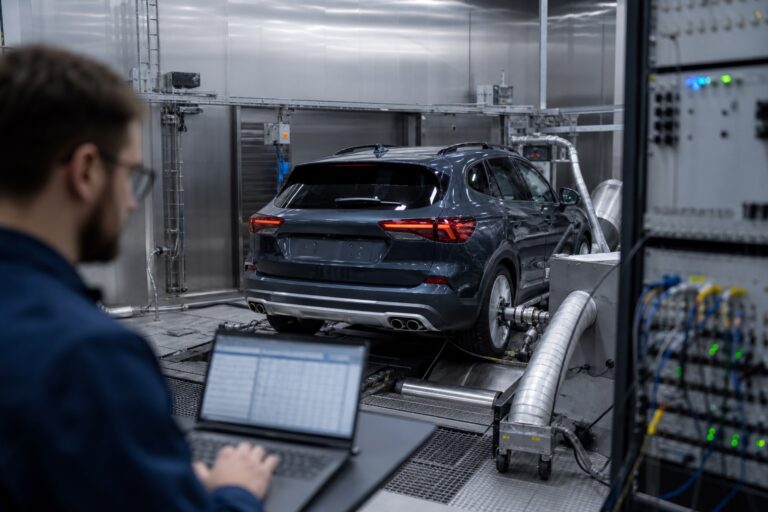
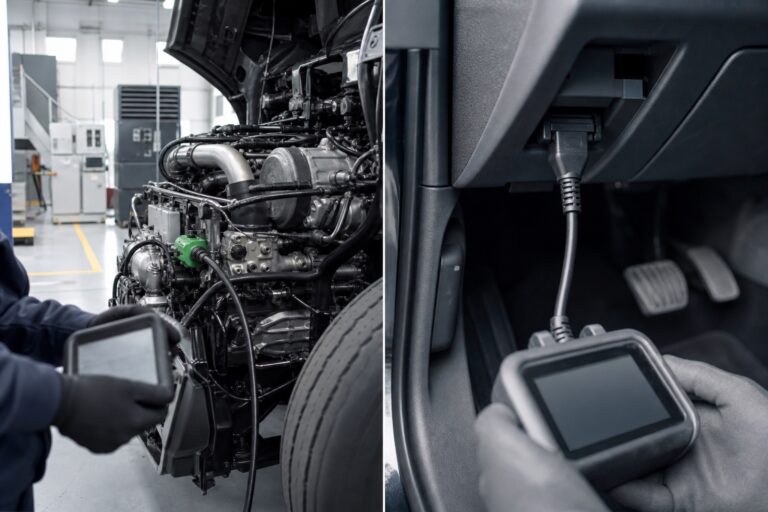
Una sola celda de ensayo puede tener secuestrada una línea de producción entera. Cuando el equipo que verifica, calibra o somete a esfuerzo su producto deja de funcionar, las unidades terminadas se acumulan sin salida, las estaciones anteriores se quedan sin trabajo y el plazo que usted prometió a sus clientes se retrasa sin hacer ruido. Las máquinas que realizan este trabajo, desde los manipuladores de ensayo automatizados y las celdas de ensayo funcional hasta las estaciones de ajuste a presión y los motores de transporte, se desgastan de formas que rara vez son repentinas y que casi siempre van precedidas de señales de advertencia medibles.
A medida que los fabricantes incorporan la IA y la monitorización del estado en sus plantas, el mantenimiento predictivo ha pasado de ser una palabra de moda a una estrategia de disponibilidad de la línea. La monitorización del estado y el mantenimiento predictivo convierten esas señales de advertencia en margen de maniobra. Al observar cómo se comporta el equipo durante sus ciclos normales y comparar ese comportamiento con una referencia de buen estado conocida, usted puede detectar un fallo incipiente cuando todavía es un problema pequeño y programar la reparación en sus propios términos, en lugar de en los de la máquina.
Este artículo aborda:
- Las señales que importan
- Cómo funcionan la definición de la referencia de base y la detección de anomalías
- Qué aporta la estimación de la vida útil restante
- Por qué una alarma no es lo mismo que un pronóstico
- Cómo se conecta todo con su MES y con otros sistemas de producción más amplios
Por qué el tiempo de parada de una celda de ensayo paraliza toda la línea
Una línea avanza a la velocidad de su paso obligatorio más lento. Los equipos de ensayo y montaje casi siempre están en la ruta crítica, porque todas las unidades tienen que pasar por ellos, de modo que cuando una de estas estaciones se detiene, el efecto no es local. Se propaga en ambas direcciones y convierte un único fallo de equipo en operarios inactivos, trabajo en curso bloqueado y envíos perdidos.
Las celdas de ensayo son cuellos de botella por diseño. Existen para controlar la calidad, lo que significa que un producto no puede avanzar hasta que la celda lo aprueba. Un atasco en el manipulador, un contacto desgastado o una cámara térmica cuya temperatura se desvía de las especificaciones no solo reducen el rendimiento de producción: detienen por completo el control y dejan inmovilizado todo lo que hay detrás.
Las paradas imprevistas cuestan mucho más que las planificadas. Una reparación de emergencia aparta a los técnicos de otras tareas, a menudo obliga a esperar piezas que no están en stock y suele producirse en el peor momento posible. El mantenimiento planificado durante una ventana programada cuesta una fracción de lo que supone la misma reparación realizada bajo presión, con la línea parada y los pedidos en espera.
Las señales que revelan el estado de los equipos
La mayoría de los fallos mecánicos y electromecánicos se anuncian mediante firmas físicas mucho antes de provocar una parada total. Tres familias de señales aportan la mayor parte de la información útil y, en conjunto, cubren la gran mayoría de los modos de fallo de los equipos de ensayo y montaje de producción.
- Firmas de vibración: los rodamientos, los engranajes, las correas y los husillos producen cada uno patrones de vibración característicos. A medida que se degradan, la energía se desplaza a bandas de frecuencia concretas, de modo que un pico creciente en la frecuencia de defecto de un rodamiento es un indicador temprano y específico de desgaste, mucho antes de que se perciba ruido audible.
- Firmas de temperatura: El calor es un indicador fiable de fricción, pérdidas eléctricas y problemas de refrigeración. Un motor, un accionamiento o una caja de engranajes cuya temperatura aumenta ciclo tras ciclo con la misma carga indica que algo ha cambiado en su interior.
- Firmas de corriente del motor: La corriente que consume un motor refleja la carga mecánica. Analizarla permite detectar barras de rotor rotas, desalineación y una resistencia mecánica creciente sin añadir sensores a la máquina, ya que el propio motor actúa como transductor.
Ninguna señal por sí sola cuenta toda la historia. Combinar la vibración, la temperatura y la corriente, y correlacionarlas con el recuento de ciclos y el contexto de producción, ofrece una imagen mucho más clara del estado real del equipo que cualquier canal por separado.
Más allá de la tríada clásica: señales de ensayo y sensores con autodiagnóstico
Las tres familias de señales descritas son potentes, pero representan solo una parte del panorama disponible. En los equipos modernos de ensayo y montaje ya existe, dentro de la propia máquina, una valiosa capa adicional de información de diagnóstico: en los sensores que realizan el ensayo.
Los transductores de presión, las sondas de temperatura, los sensores de posición, los sistemas de ultrasonidos, los sistemas de visión y las cámaras térmicas se despliegan principalmente para caracterizar el producto en ensayo. Pero cada uno de ellos es también una ventana al estado de la propia máquina. Un sensor de presión que se desvía ligeramente de su referencia calibrada le dice algo sobre el utillaje, las juntas o el circuito de alimentación, y no solo sobre la pieza ensayada. Un sistema de visión que registra un aumento del desenfoque de los bordes o una pérdida de contraste a lo largo del tiempo puede estar avisando de la contaminación de la lente o de la holgura de un actuador antes de que una sola unidad falle la inspección visual.
Esto es importante porque los propios datos de los resultados de ensayo son uno de los indicadores de estado más tempranos e informativos de que se dispone. Una deriva gradual en el resultado de un ensayo concreto, como una medición que tiende hacia su límite sin llegar a sobrepasarlo, rara vez es simple ruido aleatorio. Puede reflejar un cambio real en la población de productos, pero igualmente puede reflejar un cambio en la propia máquina o en las condiciones de ensayo. Distinguir una cosa de la otra exige correlacionar los resultados de los ensayos con el contexto ambiental (temperatura ambiente a una hora determinada del día, patrón de turnos, identidad del operario, etc.) y con el estado interno de los sensores que realizan la medición.
Cuando estas señales se recopilan de forma continua y se envían a una plataforma de analítica, la propia infraestructura de ensayo de la máquina se convierte en un subsistema de autodiagnóstico. Las anomalías que antes solo se manifestaban como una pérdida de rendimiento sin explicación o un fallo de calibración repentino aparecen, en cambio, como indicadores adelantados útiles para la toma de decisiones, semanas o días antes de que el problema llegue al producto.
Establecimiento de referencias y detección de anomalías
Los datos brutos de los sensores significan poco sin una referencia. La primera tarea de cualquier programa de monitorización del estado es establecer qué aspecto tiene la normalidad para cada activo en cada modo de funcionamiento, y esa huella de buen estado se convierte en el patrón con el que se mide todo lo demás.
La línea base recoge el comportamiento en buen estado. Durante un periodo representativo, el sistema registra los rangos y patrones normales de cada señal con distintas cargas, velocidades y tipos de producto. Esta línea base tiene en cuenta que una estación se comporta de forma distinta cuando ensaya una variante que cuando ensaya otra.
La detección de anomalías señala las desviaciones significativas. Una vez establecida una referencia, la plataforma vigila las desviaciones que son estadísticamente significativas y no un simple ruido momentáneo. El objetivo es separar la deriva real, la lenta marcha hacia el fallo, de la variación normal que se produce en todas las líneas, todos los días.
El contexto reduce las falsas alarmas. Una lectura que parece alarmante de forma aislada puede ser perfectamente normal para un producto o una condición ambiental concretos. Vincular la detección de anomalías con el contexto de producción mantiene la atención en los problemas reales y protege la credibilidad de cada alerta que sí se emite.
Un sistema que aprende y recomienda
Los umbrales estáticos y las referencias fijas son un punto de partida, no un destino. Las plataformas de mantenimiento predictivo más capaces evolucionan de forma continua a medida que acumulan historial operativo. Cada ciclo amplía la comprensión que el modelo tiene de cómo es una máquina concreta en una configuración, una estación y un contexto de producción determinados.
Al aplicar IA agéntica a este flujo continuo de datos, el sistema va más allá de la detección y pasa a la recomendación. En lugar de señalar una anomalía y dejar la interpretación en manos del ingeniero, una capa agéntica puede clasificar el modo de fallo más probable, contrastarlo con todo el historial del equipo y con la experiencia colectiva de la flota, y proponer una acción correctiva concreta: qué componente, qué procedimiento y en qué ventana de tiempo. A lo largo de sucesivos ciclos de mantenimiento, mejora la precisión de las estimaciones de vida útil restante, disminuyen los falsos positivos y las recomendaciones del sistema se vuelven cada vez más precisas.
Esta capacidad de aprendizaje continuo transforma el mantenimiento predictivo: de una disciplina de monitorización pasa a ser un activo de conocimiento operativo. Cuanto más tiempo funciona el sistema, mejor conoce cada máquina y con más seguridad puede comprometerse con un programa de mantenimiento que proteja tanto el equipo como el plan de producción.
De las alarmas a los pronósticos y la vida útil restante
Aquí es donde la disciplina del mantenimiento predictivo se distingue de la monitorización tradicional. Una alarma le indica que algo ya ha sobrepasado un límite, mientras que un pronóstico le indica de cuánto tiempo dispone antes de que lo haga.
Las alarmas son umbrales reactivos. Una temperatura supera un límite, un nivel de vibración excede un punto de consigna y el sistema emite una señal. Es útil, pero cuando se activa un umbral fijo, el daño suele estar ya muy avanzado y sus opciones se han reducido.
Los pronósticos miran hacia el futuro. En lugar de informar de un estado presente, modelan la trayectoria de la degradación y proyectan hacia dónde conduce. Ese paso de lo que ocurre ahora a lo que ocurrirá después es lo que hace posible una programación proactiva.
La vida útil restante (RUL) pone cifras a esa cuestión. La estimación de RUL traduce las tendencias de degradación en una ventana prevista antes de que un componente llegue al final de su vida útil. Con una estimación de RUL en la mano, un planificador puede responder a la pregunta que de verdad importa: si esta máquina llegará hasta la siguiente ventana programada o necesita atención antes.
Actuar a partir de un pronóstico sigue una secuencia clara:
- Detecte la anomalía frente a la referencia de base establecida.
- Clasifique el modo de fallo probable a partir de las firmas de las señales.
- Estime la vida útil restante y el grado de confianza que la respalda.
- Programe la intervención dentro de una ventana planificada y prepare los repuestos.
- Verifique la reparación frente a la referencia de base antes de devolver el activo al servicio.
Integración con el MES y con los sistemas de producción
Los datos de estado ofrecen todo su valor solo cuando conviven con el resto de su información de producción. Si el estado de los equipos queda en un silo de monitorización independiente, las personas tienen que relacionar los datos a mano, y en ese paso manual es donde se pierden las conclusiones.
La integración con MES aporta contexto de producción. Cuando las señales de estado se vinculan con la orden de trabajo, la variante de producto, la receta y el ciclo en curso en ese momento, una anomalía deja de ser una lectura abstracta y se convierte en una historia concreta sobre un trabajo concreto en una máquina concreta.
Compartir los datos permite programar mejor. Incorporar las estimaciones de RUL a la planificación del mantenimiento y a la programación de la producción hace que ambas funciones cooperen en lugar de competir, de modo que las reparaciones se realicen en huecos reales y la línea cumpla sus compromisos sin que el trabajo quede sin hacer.
La visibilidad remota acorta el tiempo de respuesta. Mostrar el estado de los equipos en paneles a los que ingenieros y responsables pueden acceder desde cualquier lugar permite que un problema incipiente se atienda con rapidez, tanto si el experto adecuado está en la planta como si está al otro lado del país.
Mantenga su línea en marcha con los sistemas de ensayo y medición de Ascential Test & Measurement
La plataforma de analítica de Ascential Test & Measurement Systems, Ascentialytics, está diseñada para convertir las señales que proceden de sus equipos de ensayo y montaje en decisiones que usted pueda llevar a la práctica. Ofrece conclusiones en tiempo real, detección de anomalías frente a referencias aprendidas y un seguimiento continuo del estado de los equipos, de modo que un fallo incipiente en una celda de ensayo crítica se presente como una alerta clara y priorizada en lugar de como una parada imprevista.
Combinada con nuestro servicio técnico in situ, Ascential Care, esa visibilidad se convierte en una colaboración. El equipo de servicio aporta monitorización remota y asistencia experta a sus equipos, vigila las tendencias de estado junto con su personal, ayuda a interpretar las anomalías y recomienda intervenciones antes de que se agote la vida útil restante. El conjunto se conecta de forma natural con su MES y sus sistemas de producción, de modo que el estado de los equipos alimenta la misma planificación con la que trabaja todo el mundo.
Si alguna vez las paradas no planificadas de una celda de ensayo han detenido toda su línea, merece la pena ver lo que la monitorización continua del estado puede hacer por usted. Contáctenos para saber cómo nuestro equipo puede ayudarle a detectar los problemas a tiempo, planificar las reparaciones en sus propios términos y mantener la producción en marcha.
Preguntas frecuentes
¿Cuál es la diferencia entre la monitorización de estado y el mantenimiento predictivo?
La monitorización del estado es la práctica de medir señales del equipo, como la vibración, la temperatura y la corriente del motor, para seguir su estado a lo largo del tiempo. El mantenimiento predictivo se apoya en esos datos y emplea la definición de referencias, la detección de anomalías y la estimación de la vida útil restante para prever fallos y programar las reparaciones antes de que se produzca una avería.
¿Cómo se estima realmente la vida útil restante?
La estimación de RUL analiza cómo se alejan las firmas de señal de un componente respecto de su referencia de buen estado. Además, modela cómo evolucionará esa degradación para proyectar cuándo la pieza llegará al final de su vida útil. El resultado es una ventana de tiempo prevista, junto con un nivel de confianza, que los planificadores pueden utilizar para decidir si un equipo puede esperar con seguridad hasta el siguiente mantenimiento programado.
¿Por qué una alarma no basta por sí sola?
Una alarma informa de que un valor ha superado un umbral fijo, lo que normalmente significa que ya se está desarrollando un fallo y que su margen de reacción es breve. Los pronósticos miran hacia delante y estiman cuánta vida útil queda, lo que convierte el mantenimiento en una actividad planificada que usted puede programar en sus propios términos, en lugar de una carrera contrarreloj.
¿Necesito añadir sensores a todas las máquinas?
No siempre. Muchas señales ya están disponibles, puesto que el análisis de la corriente del motor utiliza el propio motor como sensor y muchos variadores y controladores modernos exponen datos útiles. Cuando se necesita más cobertura, la medición selectiva de vibración y temperatura en los equipos de mayor riesgo suele aportar la mayor parte del beneficio sin necesidad de instrumentar todo.
Conviene recordar también que los sensores integrados en el propio equipo de ensayo, como los transductores de presión, los codificadores de posición, los sistemas de visión y las cámaras térmicas, son una fuente de datos sobre el estado de las máquinas en gran medida sin explotar. Activar el análisis de autodiagnóstico en estos instrumentos puede ampliar de forma considerable la cobertura de la monitorización del estado sin necesidad de hardware adicional.
¿Cómo se conecta el mantenimiento predictivo con mi MES?
Los datos sobre el estado de los equipos resultan mucho más útiles para la toma de decisiones cuando se correlacionan con el contexto de orden de trabajo, producto y ciclo que guarda un MES. Integrar ambos permite vincular las anomalías con trabajos concretos y hacer que las estimaciones de vida útil restante lleguen a la planificación del mantenimiento y de la producción, de modo que las reparaciones encajen en ventanas planificadas.
¿Puede el sistema mejorar su precisión con el tiempo?
Sí. Las plataformas basadas en aprendizaje continuo perfeccionan sus modelos con cada ciclo y con cada intervención de mantenimiento resuelta. Las capas de IA agéntica pueden contrastar las firmas de fallo en toda la flota, actualizar automáticamente los modelos de degradación y mejorar la especificidad de sus recomendaciones correctivas a medida que se acumula el historial operativo. El resultado es un sistema cada vez más preciso en sus estimaciones de RUL y cada vez más certero en las acciones que recomienda.
Fuentes
- NIST, Measurement Science Roadmap for Prognostics and Health Management for Smart Manufacturing Systems
- DOE OSTI, Operations and Maintenance Best Practices, A Guide to Achieving Operational Efficiency (Release 3)
- NIST, Economic Analysis of Technology Infrastructure Needs for Advanced Manufacturing, Smart Manufacturing