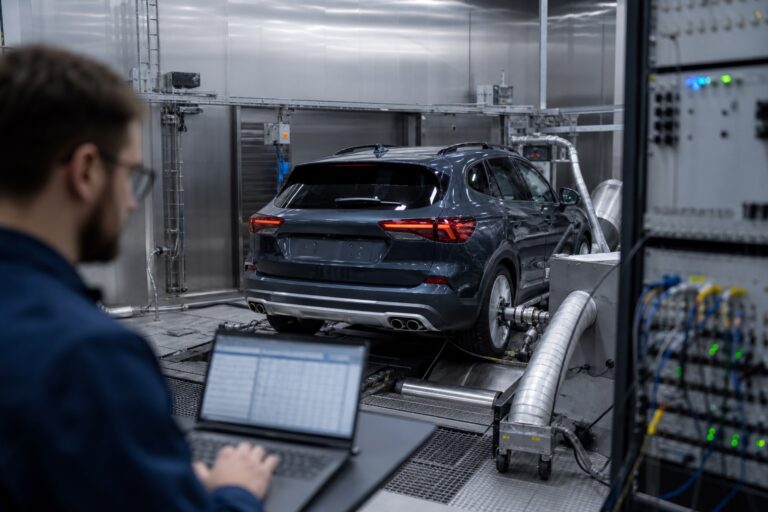
O singură celulă de testare poate ține în loc o întreagă linie de producție. Când echipamentul care verifică, calibrează sau solicită produsul dumneavoastră se oprește, unitățile finite se acumulează fără să aibă unde să meargă, stațiile din amonte rămân fără alimentare, iar programul promis clienților alunecă pe nesimțite. Utilajele care execută această muncă, de la manipulatoarele automate de testare și celulele de testare funcțională până la stațiile de presare și motoarele de transport, se uzează într-un mod care rareori este brusc și care aproape întotdeauna este precedat de semne de avertizare măsurabile.
Pe măsură ce producătorii integrează IA și monitorizarea stării tehnice în fabricile lor, mentenanța predictivă a trecut de la statutul de cuvânt la modă la cel de strategie pentru disponibilitatea liniei. Monitorizarea stării tehnice și mentenanța predictivă transformă aceste semne de avertizare în termen de execuție. Urmărind modul în care se comportă echipamentul pe parcursul ciclurilor sale normale și comparând acest comportament cu un nivel de referință cunoscut, corespunzător unei stări sănătoase, puteți depista o defecțiune în curs de apariție cât timp este încă o problemă minoră și puteți programa reparația în condițiile dumneavoastră, nu în cele impuse de utilaj.
Acest articol abordează:
- Semnalele care contează
- Cum funcționează stabilirea nivelului de referință și detectarea anomaliilor
- Ce aduce în plus estimarea duratei de viață utile rămase
- De ce o alarmă nu este același lucru cu o prognoză
- Cum se conectează toate acestea la MES și la sistemele de producție mai ample
De ce timpii de nefuncționare ai unei celule de testare blochează întreaga linie
O linie se mișcă în ritmul celui mai lent pas obligatoriu. Echipamentele de testare și de asamblare se află aproape întotdeauna pe traseul critic, deoarece fiecare unitate trebuie să treacă prin ele; astfel, când una dintre aceste stații se oprește, efectul nu rămâne local. Se propagă în ambele direcții și transformă o singură defecțiune a echipamentului în operatori inactivi, producție în curs blocată și livrări ratate.
Celulele de testare sunt, prin construcție, puncte de strangulare. Ele există pentru a bloca trecerea produselor necorespunzătoare, ceea ce înseamnă că un produs nu poate avansa până când celula nu îl validează. O blocare a manipulatorului, un contact uzat sau o cameră climatică ce iese din specificații nu încetinește doar capacitatea de producție, ci oprește complet acest punct de control și lasă blocat tot ce se află în spatele lui.
Opririle neplanificate costă mult mai mult decât cele planificate. O reparație de urgență îi scoate pe tehnicieni de la alte lucrări, impune adesea așteptarea unor piese care nu se află în stoc și tinde să survină în cel mai nepotrivit moment. Mentenanța planificată, efectuată într-o fereastră programată, costă doar o fracțiune din prețul aceleiași reparații executate sub presiune, cu linia oprită și comenzile în așteptare.
Semnalele care dezvăluie starea echipamentelor
Majoritatea defecțiunilor mecanice și electromecanice se anunță prin semnături fizice cu mult înainte de a provoca o oprire completă. Trei familii de semnale transmit cea mai mare parte a informațiilor utile și, împreună, acoperă marea majoritate a modurilor de defectare ale echipamentelor de testare și asamblare din producție.
- Semnături ale vibrațiilor: Rulmenții, roțile dințate, curelele și arborii principali produc fiecare tipare caracteristice de vibrații. Pe măsură ce se degradează, energia se deplasează către benzi de frecvență specifice, astfel încât un vârf în creștere la frecvența unui defect de rulment este un indicator timpuriu și precis al uzurii, mult înainte de apariția zgomotului audibil.
- Semnăturile de temperatură: Căldura este un indicator fiabil pentru frecare, pierderi electrice și probleme de răcire. Un motor, un convertizor de frecvență sau o cutie de viteze a căror temperatură crește de la un ciclu la altul, la aceeași sarcină, vă indică faptul că ceva s-a schimbat în interiorul lor.
- Semnături ale curentului motorului: Curentul absorbit de un motor codifică sarcina mecanică. Analizarea acestui curent dezvăluie bare rupte ale rotorului, dezalinieri și o rezistență mecanică în creștere, fără a adăuga senzori pe utilaj, deoarece motorul însuși acționează ca traductor.
Niciun semnal, luat singur, nu spune întreaga poveste. Combinarea vibrațiilor, a temperaturii și a curentului și corelarea lor cu numărul de cicluri și cu contextul de producție oferă o imagine mult mai clară a stării reale a echipamentului decât oricare canal luat separat.
Dincolo de triada clasică: semnale de testare și senzori cu autodiagnosticare
Cele trei familii de semnale de mai sus sunt puternice, dar reproduc doar o parte din tabloul disponibil. Pe echipamentele moderne de testare și asamblare există deja, în interiorul utilajului însuși, un strat suplimentar bogat de informații de diagnostic: în senzorii care execută testul.
Traductoarele de presiune, sondele de temperatură, senzorii de poziție, sistemele cu ultrasunete, sistemele de viziune și camerele termice sunt utilizate în primul rând pentru a caracteriza produsul supus testării. Dar fiecare dintre ele este totodată o fereastră către starea utilajului însuși. Un senzor de presiune care se abate ușor de la nivelul de referință calibrat vă spune ceva despre dispozitivul de prindere, despre garnituri sau despre circuitul de alimentare, nu doar despre piesa testată. Un sistem de viziune care înregistrează în timp o estompare tot mai pronunțată a marginilor sau o degradare a contrastului poate semnala contaminarea obiectivului sau jocul unui actuator înainte ca vreo unitate să pice controlul vizual.
Acest aspect contează deoarece datele rezultatelor testelor reprezintă în sine unul dintre cei mai timpurii și mai relevanți indicatori ai stării tehnice disponibili. O deriva graduală a rezultatului unui anumit test, de exemplu o măsurătoare care tinde spre limita sa fără a o depăși, este rareori simplă zgomot aleatoriu. Ea poate reflecta o schimbare reală în populația de produse, dar la fel de bine poate reflecta o schimbare a utilajului sau a condițiilor de testare înseși. Distincția presupune corelarea rezultatelor testelor cu contextul de mediu (temperatura ambiantă la o anumită oră a zilei, schema de lucru pe schimburi, identitatea operatorului etc.) și cu starea internă a senzorilor care efectuează măsurătoarea.
Atunci când aceste semnale sunt colectate continuu și transmise unei platforme de analiză, infrastructura de testare a utilajului devine un subsistem cu autodiagnosticare. Anomaliile care înainte ar fi ieșit la iveală doar sub forma unei pierderi de randament inexplicabile sau a unei căderi bruște a calibrării apar acum ca indicatori anticipativi utilizabili, cu săptămâni sau zile înainte ca problema să ajungă la produs.
Stabilirea nivelului de referință și detectarea anomaliilor
Datele brute ale senzorilor spun puțin fără un punct de reper. Prima sarcină a oricărui program de monitorizare a stării tehnice este să stabilească cum arată funcționarea normală pentru fiecare echipament în fiecare mod de operare, iar această amprentă a stării bune devine etalonul față de care se măsoară tot restul.
Stabilirea nivelului de referință surprinde comportamentul sănătos. Pe parcursul unei perioade reprezentative, sistemul înregistrează intervalele și tiparele normale ale fiecărui semnal la diferite sarcini, turații și tipuri de produse. Acest nivel de referință ține cont de faptul că o stație se comportă diferit atunci când testează o variantă față de alta.
Detectarea anomaliilor semnalează abaterile semnificative. Odată stabilit un nivel de referință, platforma urmărește abaterile semnificative statistic, nu simplul zgomot de moment. Scopul este de a separa deriva reală, apropierea lentă de defecțiune, de variațiile obișnuite care apar pe orice linie, în fiecare zi.
Contextul reduce alarmele false. O valoare care pare alarmantă privită izolat poate fi perfect normală pentru un anumit produs sau pentru anumite condiții ambientale. Legarea detectării anomaliilor de contextul de producție menține atenția asupra problemelor reale și protejează credibilitatea fiecărei alerte care se declanșează.
Un sistem care învață și formulează recomandări
Pragurile statice și nivelurile de referință fixe sunt un punct de plecare, nu o destinație. Cele mai performante platforme de mentenanță predictivă evoluează continuu pe măsură ce acumulează istoric operațional. Fiecare ciclu adaugă la înțelegerea de către model a modului în care arată un anumit utilaj într-o anumită configurație, sezon și context de producție.
Prin aplicarea IA agentice asupra acestui flux continuu de date, sistemul depășește detecția și trece la recomandare. În loc să semnaleze o anomalie și să lase interpretarea în seama inginerului, un nivel agentic poate clasifica modul probabil de defectare, îl poate confrunta cu întregul istoric al echipamentului și cu experiența colectivă a flotei și poate propune o acțiune corectivă concretă: ce componentă, ce procedură și ce interval de timp. De la un ciclu de mentenanță la altul, precizia estimărilor privind durata de viață utilă rămasă crește, ratele de fals pozitiv scad, iar recomandările sistemului devin tot mai exacte.
Această capacitate de învățare continuă transformă mentenanța predictivă dintr-o disciplină de monitorizare într-un activ de cunoștințe operaționale. Cu cât sistemul funcționează mai mult timp, cu atât cunoaște mai bine fiecare utilaj și cu atât se poate angaja cu mai multă încredere la un program de mentenanță care protejează atât echipamentul, cât și planul de producție.
De la alarme la prognoză și durata de viață utilă rămasă
Aici, disciplina mentenanței predictive se deosebește de monitorizarea tradițională. O alarmă vă spune că ceva a depășit deja o limită, în timp ce o prognoză vă spune cât timp aveți la dispoziție până când se va întâmpla acest lucru.
Alarmele sunt praguri reactive. O temperatură depășește o limită, un nivel de vibrații depășește o valoare impusă, iar sistemul ridică un semnal de alarmă. Este util, dar până când se declanșează un prag fix, deteriorările sunt adesea deja avansate, iar opțiunile dumneavoastră s-au restrâns.
Prognoza este orientată spre viitor. În loc să raporteze o stare prezentă, prognoza modelează traiectoria degradării și estimează unde duce aceasta. Această trecere de la ceea ce se întâmplă acum la ceea ce se va întâmpla în continuare este ceea ce face posibilă programarea proactivă.
Durata de viață utilă rămasă (RUL) pune o cifră pe aceste tendințe. Estimarea RUL transformă tendințele de degradare într-un interval așteptat până când o componentă ajunge la capătul duratei sale de funcționare. Cu o estimare RUL la îndemână, planificatorul poate răspunde la întrebarea cu adevărat importantă: va ajunge acest utilaj până la următoarea fereastră programată sau necesită intervenție mai devreme?
Acționarea pe baza unei prognoze urmează o succesiune clară:
- Detectați anomalia în raport cu nivelul de referință stabilit.
- Clasificați modul probabil de defectare pe baza semnăturilor semnalelor.
- Estimați durata de viață utilă rămasă și gradul de încredere asociat acesteia.
- Programați intervenția într-un interval planificat și pregătiți piesele.
- Verificați reparația în raport cu nivelul de referință înainte de a repune echipamentul în funcțiune.
Integrarea cu MES și cu sistemele de producție
Datele privind starea tehnică își livrează întreaga valoare numai atunci când se află alături de restul informațiilor dumneavoastră de producție. Starea echipamentelor, păstrată într-un sistem de monitorizare separat, îi obligă pe oameni să lege manual informațiile, iar acel pas manual este locul în care se pierde înțelegerea.
Integrarea MES adaugă context de producție. Atunci când semnalele privind starea tehnică sunt legate de ordinul de lucru, varianta de produs, rețeta și ciclul aflate în desfășurare în acel moment, o anomalie încetează să fie o valoare citită abstractă și devine o poveste concretă despre o lucrare concretă pe un utilaj concret.
Datele partajate duc la o programare mai bună. Introducerea estimărilor RUL în planificarea mentenanței și în programarea producției permite celor două funcții să coopereze în loc să intre în competiție, astfel încât reparațiile se încadrează în intervale cu adevărat libere, iar linia își respectă angajamentele, iar lucrarea este dusă la bun sfârșit.
Vizibilitatea de la distanță scurtează timpul de reacție. Afișarea stării echipamentelor pe tablouri de bord la care inginerii și managerii au acces de oriunde înseamnă că o problemă în curs de apariție este observată rapid, fie că specialistul potrivit se află în hală, fie în cealaltă parte a țării.
Mențineți linia în funcțiune cu Ascential Test & Measurement Systems
Platforma de analiză a datelor a Ascential Test & Measurement Systems, Ascentialytics, este concepută pentru a transforma semnalele provenite de la echipamentele dumneavoastră de testare și de asamblare în decizii pe care le puteți pune în practică. Oferă informații utile în timp real, detectarea anomaliilor în raport cu nivelurile de referință învățate și urmărirea continuă a stării echipamentelor, astfel încât o defecțiune în curs de apariție la o celulă de testare critică să apară ca o alertă clară, prioritizată, și nu ca o oprire neașteptată.
Asociată serviciului nostru de teren, Ascential Care, această vizibilitate devine un parteneriat. Echipa de service aduce monitorizare de la distanță și asistență de specialitate pentru echipamentele dumneavoastră, urmărește tendințele privind starea echipamentelor alături de echipa dumneavoastră, ajută la interpretarea anomaliilor și recomandă intervenții înainte ca durata de viață utilă rămasă să se epuizeze. Ansamblul se conectează în mod firesc la sistemele MES și de producție ale dumneavoastră, astfel încât starea echipamentelor să informeze același program după care lucrează toți ceilalți.
Dacă opririle neplanificate ale unei celule de testare v-au blocat vreodată întreaga linie, merită să vedeți ce poate face pentru dumneavoastră monitorizarea continuă a stării tehnice. Contactați-ne pentru a afla cum vă poate ajuta echipa noastră să depistați din timp problemele, să planificați reparațiile în condițiile dumneavoastră și să mențineți producția în mișcare.
Întrebări frecvente
Care este diferența dintre monitorizarea stării tehnice și mentenanța predictivă?
Monitorizarea stării tehnice este practica de a măsura semnale ale echipamentului, precum vibrațiile, temperatura și curentul motorului, pentru a urmări starea de sănătate în timp. Mentenanța predictivă se bazează pe aceste date și folosește stabilirea nivelului de referință, detectarea anomaliilor și estimarea duratei de viață utile rămase pentru a prognoza defecțiunile și a programa reparațiile înainte de apariția unei avarii.
Cum se estimează, de fapt, durata de viață utilă rămasă?
Estimarea RUL analizează modul în care semnăturile de semnal ale unei componente se îndepărtează în timp de nivelul de referință corespunzător stării sănătoase. De asemenea, modelează evoluția viitoare a acestei degradări pentru a estima momentul în care piesa va ajunge la sfârșitul duratei de viață utilizabile. Rezultatul este un interval de timp estimat, însoțit de un nivel de încredere, pe care planificatorii îl pot folosi pentru a decide dacă un echipament poate aștepta în siguranță până la următoarea mentenanță programată.
De ce nu este suficientă o alarmă în sine?
O alarmă indică faptul că o valoare a depășit un prag fix, ceea ce înseamnă de obicei că o defecțiune se dezvoltă deja, iar timpul dumneavoastră de reacție este scurt. Prognoza privește înainte și estimează cât mai rămâne din durata de viață, ceea ce transformă mentenanța dintr-o acțiune în grabă într-o activitate planificată, pe care o puteți programa în condițiile dumneavoastră.
Trebuie să adaug senzori la fiecare utilaj?
Nu întotdeauna. Multe semnale sunt deja disponibile, întrucât analiza curentului motorului folosește chiar motorul drept senzor, iar numeroase convertizoare de frecvență și controlere moderne oferă date utile. Acolo unde este nevoie de acoperire suplimentară, senzorii țintiți pentru vibrații și temperatură, montați pe echipamentele cu cel mai ridicat risc, aduc adesea cea mai mare parte a beneficiului fără a echipa totul cu instrumentație.
Merită amintit și faptul că senzorii integrați în chiar echipamentele de testare, precum traductoarele de presiune, encoderele de poziție, sistemele de viziune și camerele termice, reprezintă o sursă în mare parte neexploatată de date privind starea echipamentelor. Activarea analizei de autodiagnosticare pentru aceste instrumente poate extinde semnificativ acoperirea monitorizării stării tehnice, fără niciun echipament suplimentar.
Cum se conectează mentenanța predictivă la sistemul meu MES?
Datele privind starea echipamentelor devin mult mai utile în practică atunci când sunt corelate cu contextul comenzii de lucru, al produsului și al ciclului pe care îl deține un sistem MES. Integrarea celor două permite asocierea anomaliilor cu anumite comenzi și transmiterea estimărilor duratei de viață utile rămase către planificarea mentenanței și a producției, astfel încât reparațiile să se încadreze în ferestrele planificate.
Își poate îmbunătăți sistemul precizia în timp?
Da. Platformele bazate pe învățare continuă își rafinează modelele la fiecare ciclu și la fiecare eveniment de mentenanță rezolvat. Nivelurile de IA agentică pot corela semnăturile de defectare la nivelul întregii flote, pot actualiza automat modelele de degradare și pot spori precizia recomandărilor corective pe măsură ce se acumulează istoricul operațional. Rezultatul este un sistem care devine tot mai exact în estimările durata de viață utilă rămasă (RUL) și tot mai țintit în acțiunile pe care le recomandă.
Surse
- NIST, Measurement Science Roadmap for Prognostics and Health Management for Smart Manufacturing Systems
- DOE OSTI, Operations and Maintenance Best Practices, A Guide to Achieving Operational Efficiency (Release 3)
- NIST, Economic Analysis of Technology Infrastructure Needs for Advanced Manufacturing, Smart Manufacturing