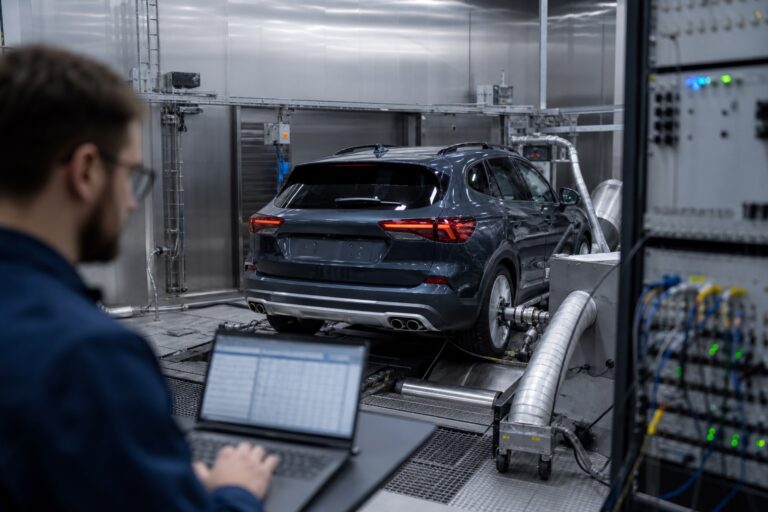
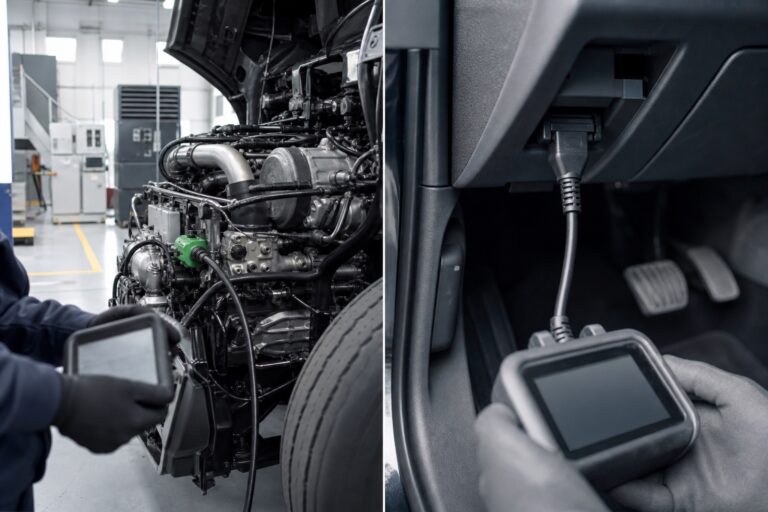
Una singola cella di prova può tenere in ostaggio un’intera linea di produzione. Quando le apparecchiature che verificano, tarano o sollecitano il Suo prodotto si fermano, le unità finite si accumulano senza sapere dove andare, le stazioni a monte restano a secco e la pianificazione promessa ai clienti slitta in silenzio. Le macchine che svolgono questo lavoro, dai sistemi automatici di movimentazione per le prove alle celle di prova funzionali, dalle stazioni di calettamento a pressione ai motori di trasporto, si usurano in modi raramente improvvisi e quasi sempre preceduti da segnali di allarme misurabili.
Man mano che i costruttori integrano IA e monitoraggio delle condizioni nei propri stabilimenti, la manutenzione predittiva è passata da parola d’ordine a strategia per la disponibilità della linea. Il monitoraggio delle condizioni e la manutenzione predittiva trasformano questi segnali di allarme in tempo di anticipo. Osservando il comportamento delle apparecchiature nel corso dei normali cicli e confrontandolo con una linea di base nota e in buono stato, è possibile individuare un guasto in via di sviluppo quando è ancora un problema contenuto e programmare la riparazione secondo le Sue esigenze, anziché quelle della macchina.
Questo articolo tratta:
- I segnali che contano
- Come funzionano la definizione della baseline e il rilevamento delle anomalie
- Che cosa aggiunge la stima della vita utile residua
- Perché un allarme non equivale a una prognosi
- Come il tutto si collega al Suo MES e ai sistemi di produzione più ampi
Perché i tempi di fermo di una cella di prova bloccano l’intera linea
Una linea si muove alla velocità della sua fase obbligatoria più lenta. Le apparecchiature di collaudo e assemblaggio si trovano quasi sempre sul percorso critico, perché ogni unità deve passare attraverso di esse: quando una di queste stazioni si ferma, l’effetto non resta locale. Si propaga in entrambe le direzioni e trasforma un singolo guasto in operatori inattivi, lavorazioni in corso bloccate e spedizioni mancate.
Le celle di prova sono colli di bottiglia per progetto. Esistono per garantire la qualità, il che significa che un prodotto non può avanzare finché la cella non lo approva. Un inceppamento del manipolatore, un contatto usurato o una camera termica che va fuori specifica non rallentano soltanto la produttività: bloccano del tutto il controllo e lasciano a monte tutto ciò che viene dopo.
I fermi non pianificati costano molto più di quelli pianificati. Una riparazione d’emergenza sottrae tecnici ad altre attività, spesso costringe ad attendere ricambi non disponibili a magazzino e tende a verificarsi nel momento peggiore. La manutenzione pianificata in una finestra programmata costa una frazione della stessa riparazione eseguita sotto pressione, con la linea ferma e gli ordini in attesa.
I segnali che rivelano lo stato di salute delle apparecchiature
La maggior parte dei guasti meccanici ed elettromeccanici si annuncia attraverso firme fisiche ben prima di causare un arresto vero e proprio. Tre famiglie di segnali trasportano gran parte delle informazioni utili e, insieme, coprono la grande maggioranza delle modalità di guasto delle apparecchiature di collaudo e assemblaggio di produzione.
- Firme delle vibrazioni: cuscinetti, ingranaggi, cinghie e mandrini producono ciascuno schemi di vibrazioni caratteristici. Con il degrado, l’energia si sposta in specifiche bande di frequenza, per cui un picco crescente alla frequenza di difetto di un cuscinetto è un indicatore precoce e specifico di usura, ben prima che il rumore diventi udibile.
- Firme della temperatura: il calore è un indicatore affidabile di attrito, perdite elettriche e problemi di raffreddamento. Un motore, un azionamento o un riduttore che ciclo dopo ciclo tende a scaldarsi di più a parità di carico indica che al suo interno qualcosa è cambiato.
- Firme della corrente del motore: la corrente assorbita da un motore racchiude informazioni sul carico meccanico. Analizzarla consente di individuare barre rotoriche rotte, disallineamento e una crescente resistenza meccanica senza aggiungere sensori alla macchina, perché è il motore stesso a fungere da trasduttore.
Nessun segnale da solo racconta l’intera storia. Combinare vibrazioni, temperatura e corrente, correlandole con il conteggio dei cicli e con il contesto di produzione, offre un quadro molto più chiaro dell’effettivo stato di salute delle apparecchiature rispetto a qualsiasi singolo canale.
Oltre la triade classica: segnali di prova e sensori con autodiagnosi
Le tre famiglie di segnali illustrate sopra sono efficaci, ma riproducono soltanto una parte del quadro disponibile. Sulle moderne apparecchiature di collaudo e assemblaggio esiste già, all’interno della macchina stessa, un ulteriore e ricco strato di informazioni diagnostiche: nei sensori che eseguono la prova.
Trasduttori di pressione, sonde di temperatura, sensori di posizione, sistemi a ultrasuoni, sistemi di visione e termocamere sono impiegati soprattutto per caratterizzare il prodotto in prova. Ma ciascuno di essi è anche una finestra sulla condizione della macchina stessa. Un sensore di pressione che si discosta leggermente dalla propria linea di base tarata segnala qualcosa sull’attrezzatura di bloccaggio, sulle guarnizioni o sul circuito di alimentazione, non solo sul pezzo in prova. Un sistema di visione che registra nel tempo una crescente sfocatura dei bordi o un degrado del contrasto può segnalare una contaminazione dell’obiettivo o un gioco dell’attuatore prima che una sola unità non superi il controllo visivo.
Questo aspetto è importante perché i dati dei risultati di prova sono essi stessi tra i primi e più significativi indicatori di condizione disponibili. Una deriva graduale nell’esito di una prova specifica, ad esempio una misura che tende verso il proprio limite senza superarlo, raramente è un semplice rumore casuale. Può riflettere un reale cambiamento nella popolazione dei prodotti, ma altrettanto bene un cambiamento nella macchina o nelle condizioni di prova. Distinguere i due casi richiede di correlare gli esiti delle prove con il contesto ambientale (temperatura ambiente in una data ora del giorno, turno di lavoro, identità dell’operatore e così via) e con lo stato interno dei sensori che eseguono la misura.
Quando questi segnali vengono raccolti in modo continuo e inviati a una piattaforma di analisi dei dati, l’infrastruttura di collaudo della macchina diventa un sottosistema autodiagnostico. Le anomalie che prima emergevano solo come perdita di resa inspiegabile o come un improvviso errore di taratura compaiono invece come indicatori anticipatori su cui intervenire, settimane o giorni prima che il problema raggiunga il prodotto.
Definizione della baseline e rilevamento delle anomalie
I dati grezzi dei sensori significano poco senza un riferimento. Il primo compito di qualsiasi programma di monitoraggio delle condizioni è stabilire come si presenta il normale funzionamento di ciascun asset in ogni modalità operativa: questa impronta di buono stato diventa il metro rispetto al quale si misura tutto il resto.
La baseline cattura il comportamento in condizioni di buona salute. In un periodo rappresentativo, il sistema registra gli intervalli e gli andamenti normali di ciascun segnale con carichi, velocità e tipi di prodotto diversi. Questa baseline tiene conto del fatto che una stazione si comporta in modo diverso quando collauda una variante rispetto a un’altra.
Il rilevamento delle anomalie segnala le deviazioni significative. Una volta definita una baseline, la piattaforma controlla gli scostamenti statisticamente rilevanti anziché il semplice rumore momentaneo. L’obiettivo è distinguere la vera deriva, la lenta marcia verso il guasto, dalla normale variabilità che si presenta su ogni linea, ogni giorno.
Il contesto riduce i falsi allarmi. Una lettura che isolata appare allarmante può essere del tutto normale per un determinato prodotto o per particolari condizioni ambientali. Collegare il rilevamento delle anomalie al contesto di produzione mantiene l’attenzione sui problemi reali e tutela l’attendibilità di ogni segnalazione che viene effettivamente generata.
Un sistema che apprende e formula raccomandazioni
Soglie statiche e baseline fisse sono un punto di partenza, non un traguardo. Le piattaforme di manutenzione predittiva più avanzate evolvono in modo continuo man mano che accumulano storico operativo. Ogni ciclo arricchisce la comprensione che il modello ha di come si presenta una determinata macchina in una data configurazione, stagione e contesto produttivo.
Con l’IA agentica applicata a questo flusso continuo di dati, il sistema va oltre il rilevamento e passa alla raccomandazione. Invece di far emergere un’anomalia e lasciarne l’interpretazione all’ingegnere, un livello agentico può classificare la probabile modalità di guasto, confrontarla con l’intero storico dell’asset e con l’esperienza collettiva della flotta e proporre un’azione correttiva specifica: quale componente, quale procedura e quale finestra temporale. Nel corso di cicli di manutenzione successivi, la precisione delle stime della vita utile residua migliora, i tassi di falsi positivi diminuiscono e le raccomandazioni del sistema diventano via via più puntuali.
Questa capacità di apprendimento continuo trasforma la manutenzione predittiva da disciplina di monitoraggio a patrimonio di conoscenza operativa. Più a lungo il sistema rimane in funzione, meglio conosce ciascuna macchina e con maggiore sicurezza può definire un programma di manutenzione che tuteli sia l’asset sia il piano di produzione.
Dagli allarmi alla prognostica e alla vita utile residua
È qui che la disciplina della manutenzione predittiva si distingue dal monitoraggio tradizionale. Un allarme Le comunica che qualcosa ha già superato un limite, mentre una prognosi Le indica di quanto tempo dispone prima che ciò accada.
Gli allarmi sono soglie reattive. Una temperatura supera un limite, un livello di vibrazioni oltrepassa un valore impostato e il sistema emette una segnalazione. È utile, ma quando una soglia fissa scatta, il danno è spesso già in corso e le opzioni a disposizione si sono ridotte.
La prognostica guarda al futuro. Anziché segnalare uno stato presente, la prognostica modella la traiettoria del degrado e ne proietta l’esito. Questo passaggio da ciò che accade ora a ciò che accadrà poi è ciò che rende possibile una pianificazione proattiva.
La vita utile residua (RUL) dà un valore numerico a tutto questo. La stima della RUL traduce le tendenze di degrado in una finestra prevista prima che un componente raggiunga la fine della vita utile. Con una stima della RUL a disposizione, un pianificatore può rispondere alla domanda che conta davvero: se questa macchina arriverà alla prossima finestra programmata o se richieda attenzione prima.
Agire in base a una prognosi segue una sequenza chiara:
- Rilevare l’anomalia rispetto alla baseline stabilita.
- Classificare la probabile modalità di guasto in base alle firme dei segnali.
- Stimare la vita utile residua e il livello di confidenza associato.
- Pianifichi l’intervento all’interno di una finestra programmata e prepari in anticipo i ricambi.
- Verificare la riparazione rispetto alla baseline prima di rimettere in servizio l’asset.
Integrazione con MES e sistemi di produzione
I dati sulle condizioni offrono tutto il loro valore solo quando convivono con il resto delle informazioni di produzione. Lo stato di salute delle apparecchiature, se resta in un sistema di monitoraggio isolato, costringe le persone a collegare i dati a mano, ed è proprio in questo passaggio manuale che si perdono le informazioni utili.
L’integrazione con l’MES aggiunge il contesto di produzione. Quando i segnali di stato sono collegati all’ordine di lavoro, alla variante di prodotto, alla ricetta e al ciclo in corso in quel momento, un’anomalia smette di essere una lettura astratta e diventa una storia precisa su un lavoro preciso, su una macchina precisa.
Dati condivisi permettono una pianificazione migliore. Inserire le stime della RUL nella pianificazione della manutenzione e nella programmazione della produzione consente alle due funzioni di collaborare anziché competere: le riparazioni trovano spazio nelle pause effettive, la linea rispetta gli impegni e il lavoro viene comunque svolto.
La visibilità da remoto riduce i tempi di risposta. Rendere disponibile lo stato delle apparecchiature su dashboard accessibili da ovunque a tecnici e responsabili significa che un problema in evoluzione viene preso in esame rapidamente, sia che l’esperto giusto si trovi in reparto sia che si trovi dall’altra parte del Paese.
Mantenga attiva la Sua linea con i sistemi di prova e misura di Ascential
La piattaforma di analisi dei dati di Ascential Test & Measurement Systems, Ascentialytics, è progettata per trasformare i segnali provenienti dalle Sue apparecchiature di collaudo e assemblaggio in decisioni su cui poter agire. Fornisce indicazioni in tempo reale, rilevamento delle anomalie rispetto a baseline apprese e monitoraggio continuo dello stato di salute delle apparecchiature, così che un guasto in fase di sviluppo su una cella di prova critica emerga come un avviso chiaro e prioritizzato anziché come un fermo improvviso.
In abbinamento alla nostra assistenza in loco, Ascential Care, questa visibilità diventa una partnership. Il team di assistenza offre monitoraggio da remoto e supporto specialistico per i Suoi asset, osserva l’andamento dello stato di salute insieme al Suo team, aiuta a interpretare le anomalie e raccomanda interventi prima che la vita utile residua si esaurisca. La combinazione si integra in modo naturale con il Suo MES e con i Suoi sistemi di produzione, così che lo stato di salute delle apparecchiature contribuisca alla stessa pianificazione su cui lavorano tutti gli altri.
Se i tempi di fermo non pianificati di una cella di prova hanno mai bloccato l’intera Sua linea, vale la pena scoprire che cosa può fare per Lei il monitoraggio continuo delle condizioni. Ci contatti per sapere come il nostro team può aiutarLa a individuare tempestivamente i problemi, a pianificare le riparazioni secondo le Sue esigenze e a mantenere in movimento la produzione.
Domande frequenti
Qual è la differenza tra monitoraggio delle condizioni e manutenzione predittiva?
Il monitoraggio delle condizioni è la pratica di misurare i segnali delle apparecchiature, come vibrazioni, temperatura e corrente del motore, per seguire nel tempo lo stato di salute. La manutenzione predittiva si basa su quei dati e utilizza baseline, rilevamento delle anomalie e stima della vita utile residua per prevedere i guasti e programmare le riparazioni prima che si verifichi un fermo.
Come viene stimata in concreto la vita utile residua?
La stima della RUL analizza come le firme del segnale di un componente si allontanino nel tempo dalla baseline in condizioni di buona salute. Modella inoltre l’andamento futuro di tale degrado per prevedere quando il componente raggiungerà la fine della vita utile. Il risultato è una finestra temporale prevista, accompagnata da un livello di confidenza, che i pianificatori possono utilizzare per decidere se un asset può attendere in sicurezza la successiva manutenzione programmata.
Perché un allarme da solo non basta?
Un allarme segnala che un valore ha superato una soglia fissa, il che di solito significa che un guasto si sta già sviluppando e il tempo a disposizione per reagire è breve. La prognostica guarda avanti e stima quanta vita residua rimane, trasformando la manutenzione da corsa contro il tempo in un’attività pianificata che può programmare secondo le Sue esigenze.
Devo aggiungere sensori a ogni macchina?
Non sempre. Molti segnali sono già disponibili: l’analisi della corrente del motore usa il motore stesso come sensore e numerosi azionamenti e controllori moderni rendono disponibili dati utili. Dove serve una copertura aggiuntiva, il rilevamento mirato di vibrazioni e temperatura sugli asset a rischio più elevato offre spesso la maggior parte dei benefici senza dover strumentare ogni cosa.
Vale inoltre la pena ricordare che i sensori integrati nelle stesse apparecchiature di collaudo, come trasduttori di pressione, encoder di posizione, sistemi di visione e termocamere, sono una fonte di dati sullo stato di salute delle macchine in gran parte inutilizzata. Abilitare l’analisi autodiagnostica su questi strumenti può ampliare in modo significativo la copertura del monitoraggio delle condizioni senza alcun hardware aggiuntivo.
In che modo la manutenzione predittiva si collega al mio MES?
I dati sullo stato di salute delle apparecchiature diventano molto più utilizzabili quando vengono correlati al contesto di ordini di lavoro, prodotto e ciclo gestito da un MES. L’integrazione tra i due consente di collegare le anomalie a lavorazioni specifiche e di far confluire le stime della vita utile residua nella pianificazione della manutenzione e della produzione, così che le riparazioni rientrino in finestre programmate.
Il sistema può migliorare la propria precisione nel tempo?
Sì. Le piattaforme basate sull’apprendimento continuo perfezionano i propri modelli a ogni ciclo e a ogni intervento di manutenzione risolto. I livelli di IA agentica possono confrontare le firme dei guasti in tutta la flotta, aggiornare automaticamente i modelli di degrado e aumentare la specificità delle proprie raccomandazioni correttive man mano che si accumula lo storico operativo. Il risultato è un sistema che diventa via via più preciso nelle stime della RUL e più mirato nelle azioni che raccomanda.
Fonti
- NIST, Measurement Science Roadmap for Prognostics and Health Management for Smart Manufacturing Systems
- DOE OSTI, Operations and Maintenance Best Practices, A Guide to Achieving Operational Efficiency (Release 3)
- NIST, Economic Analysis of Technology Infrastructure Needs for Advanced Manufacturing, Smart Manufacturing