Pinion Gear & Housing Assembly | Ascential T&M
Assemblage Essieux

Pignon d’attaque et carter

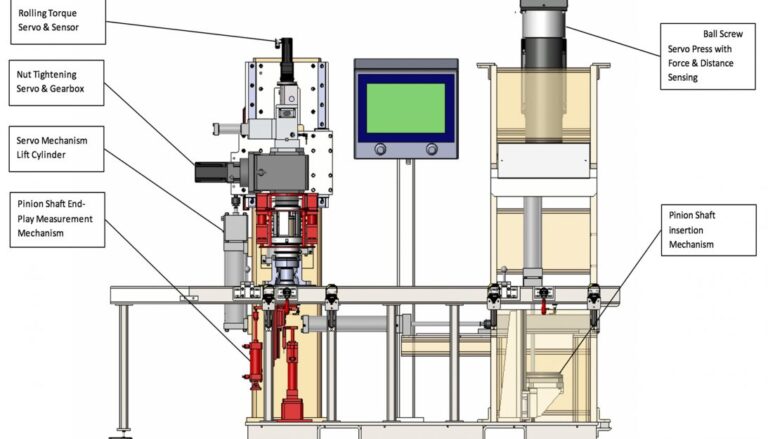
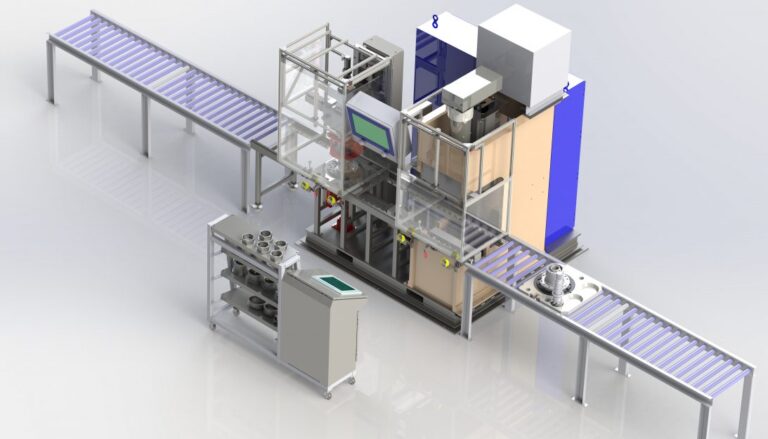
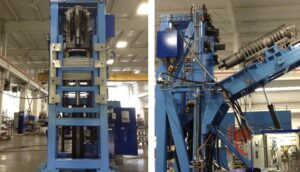
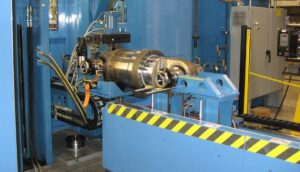
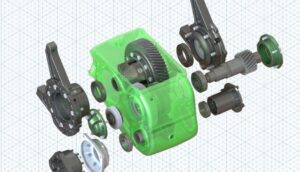
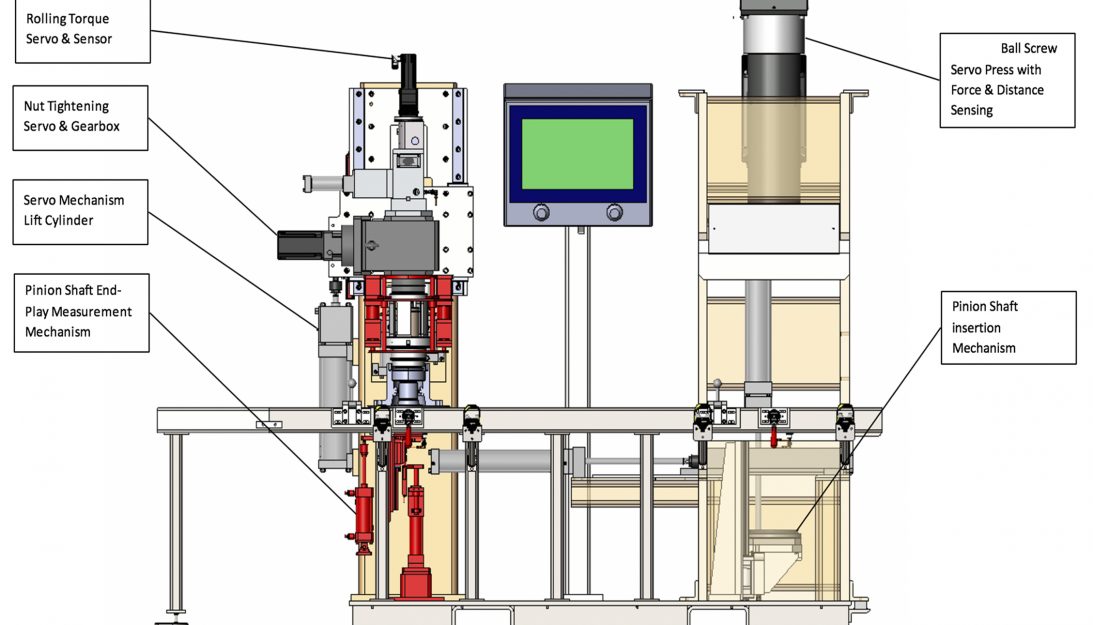
Ascential (formerly Titan) Pinion Gear & Housing system for powertrain axles applications. This is a two-station assembly system for pinion shaft to the housing assembly for a line of wheel loaders for the construction industry. First station is a servo pressing station locating cups in pinion housing and bearing cones on pinion gear shaft. Second station tightens nut on pinion shaft to remove endplay and set preload on tapered roller bearings. Rolling torque is measured automatically to verify bearing preload. Manual material handling with electronically controlled assembly operations. Each step must be completed before operator moves to next stage.
Prend en charge de nombreuses variantes de modèles Servopresses à vis à billes lourdes (sans hydraulique) Aucune fosse au sol, pour une implantation facile à modifier Instructions de travail électroniques en ligne illustrées d’images Plateforme d’acquisition de données et de commande sur PC Collecte et analyse informatisées des données Convoyeur manuel avec détection de pièce Communications avec le réseau local de l’usine et les bases de données Procédures d’étalonnage automatisées Affichage informatique multilingue Numérisation des pièces La surveillance électronique des porte-outils veille à ce que l’outillage approprié soit utilisé Mesure de la force de pressage Mesure de la position de pressage Mesure de la position de départ du pressage Temps de cycle d’assemblage / TRS / Taux d’opérateur Analyse des signatures de performances (force de pressage en fonction de la distance, etc.) Mesure du jeu axial de l’arbre Couple de roulement de l’ensemble roulement à rouleaux et arbre Prend en charge de nombreuses variantes de modèles Servopresses à vis à billes lourdes (sans hydraulique) Aucune fosse au sol, pour une implantation facile à modifier Instructions de travail électroniques en ligne illustrées d’images Plateforme d’acquisition de données et de commande sur PC Collecte et analyse informatisées des données Convoyeur manuel avec détection de pièce Communications avec le réseau local de l’usine et les bases de données Procédures d’étalonnage automatisées Affichage informatique multilingue Numérisation des pièces La surveillance électronique des porte-outils veille à ce que l’outillage approprié soit utilisé Mesure de la force de pressage Mesure de la position de pressage Mesure de la position de départ du pressage Temps de cycle d’assemblage / TRS / Taux d’opérateur Analyse des signatures de performances (force de pressage en fonction de la distance, etc.) Mesure du jeu axial de l’arbre Couple de roulement de l’ensemble roulement à rouleaux et arbre
Mesure de la force de pressage Mesure de la position de pressage Mesure de la position de départ du pressage Temps de cycle d’assemblage / TRS / Taux d’opérateur Analyse des signatures de performances (force de pressage en fonction de la distance, etc.) Mesure du jeu axial de l’arbre Couple de roulement de l’ensemble roulement à rouleaux et arbre Mesure de la force de pressage Mesure de la position de pressage Mesure de la position de départ du pressage Temps de cycle d’assemblage / TRS / Taux d’opérateur Analyse des signatures de performances (force de pressage en fonction de la distance, etc.) Mesure du jeu axial de l’arbre Couple de roulement de l’ensemble roulement à rouleaux et arbre
Capacités sélectionnées
Prend en charge de nombreuses variantes de modèles
Servopresses à vis à billes lourdes (sans hydraulique)
Aucune fosse au sol, pour une implantation facile à modifier
Pignon d’attaque et carter

Il s’agit d’un système d’assemblage à deux postes pour l’assemblage de l’arbre de pignon d’attaque dans le carter, destiné à une gamme de chargeuses sur roues du secteur de la construction. Le premier poste est un poste de pressage à servomoteur qui positionne les cuvettes dans le carter du pignon et les cônes de roulement sur l’arbre du pignon d’attaque. Un second poste serre un écrou sur l’arbre du pignon pour supprimer le jeu axial et régler la précharge des roulements à rouleaux coniques. Le couple de roulement est mesuré automatiquement afin de vérifier la précharge correcte des paliers. Chaque poste repose sur une manutention manuelle, mais les opérations d’assemblage sont commandées électroniquement pour veiller à ce que chaque étape soit achevée avant que l’opérateur puisse passer à la suivante. La précharge des paliers est mesurée au moyen des couples de roulement de l’arbre, qui sont déterminants pour la qualité du produit.

Caractéristiques principales

Prend en charge de nombreuses variantes de modèles
Servopresses à vis à billes lourdes (sans hydraulique)
Aucune fosse au sol, pour une implantation facile à modifier
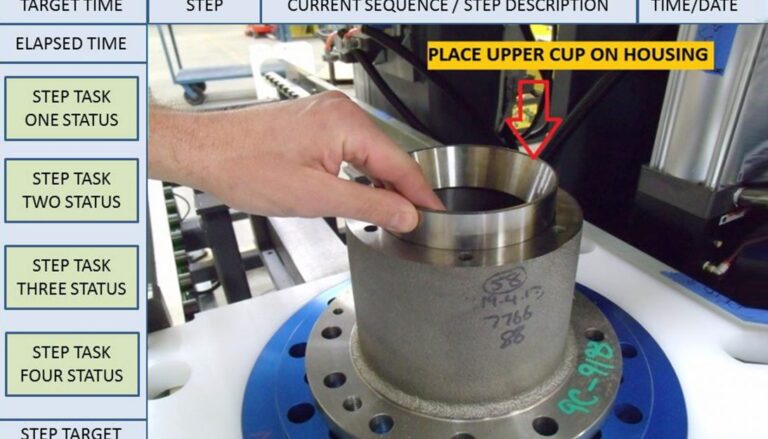
Instructions de travail électroniques en ligne illustrées d’images
Plateforme d’acquisition de données et de commande sur PC
Collecte et analyse informatisées des données
Convoyeur manuel avec détection de pièce
Communications avec le réseau local de l’usine et les bases de données
Procédures d’étalonnage automatisées
Affichage informatique multilingue
Numérisation des pièces
La surveillance électronique des porte-outils veille à ce que l’outillage approprié soit utilisé
Mesure de la force de pressage
Mesure de la position de pressage
Mesure de la position de départ du pressage
Temps de cycle d’assemblage / TRS / Taux d’opérateur
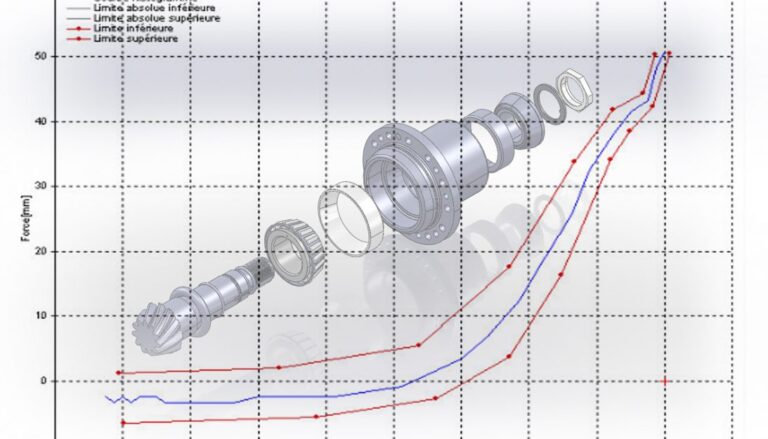
Analyse des signatures de performances (force de pressage en fonction de la distance, etc.)
Mesure du jeu axial de l’arbre
Couple de roulement de l’ensemble roulement à rouleaux et arbre

Essais et mesures

Mesure de la force de pressage
Mesure de la position de pressage
Mesure de la position de départ du pressage
Temps de cycle d’assemblage / TRS / Taux d’opérateur
Analyse des signatures de performances (force de pressage en fonction de la distance, etc.)
Mesure du jeu axial de l’arbre
Couple de roulement de l’ensemble roulement à rouleaux et arbre

Questions fréquentes

Le système Ascential T&M pour pignon d’attaque et carter est conçu pour les applications de ponts du groupe motopropulseur. Il s’agit d’un système d’assemblage à deux postes pour l’assemblage de l’arbre de pignon dans le carter, destiné à une gamme de chargeuses sur roues du secteur de la construction, doté d’un poste de pressage à servomoteur et d’un poste de sélection et de vérification des cales.

Prêt à moderniser votre infrastructure ?

Contactez notre bureau d’études pour obtenir un devis personnalisé ou des conseils techniques concernant le pignon d’attaque et le carter.

Demander un devis

Choisissez votre division :

Sentia AI

Assistant conversationnel

SentiaAI

Comment puis-je vous aider aujourd’hui ?

Veuillez remplir le formulaire ci-dessous pour télécharger l’historique de votre conversation.