Wirnik żyroskopa wirujący z prędkością 150 000 obr./min wewnątrz systemu nawigacji inercjalnej jest jednym z najdokładniej wyważonych wytwarzanych obiektów na świecie. W takich prędkościach obrotowych nawet ułamek miligramma niezrównoważenia generuje siły powodujące zużycie łożysk, wibracje i co najważniejsze, dryfowanie w wyjściu nawigacyjnym, które żyroskop ma dostarczać.
W systemach obronnych, które zależą od nawigacji inercjalnej, takich jak pociski manewrujące, broń strategiczna, okręty podwodne pracujące bez GPS i statki kosmiczne, dokładność systemu nawigacji jest ograniczona jakością żyroskopa. A jakość żyroskopa jest ograniczona, w części, tym, jak precyzyjnie jego wirnik został wyważony podczas produkcji.
Dlaczego wyważanie żyroskopów jest wyjątkowo wymagające
Wyważanie wirnika żyroskopa zajmuje własną kategorię w szerszym polu dynamicznego wyważania. Wymagania są o rzędy wielkości bardziej rygorystyczne niż nawet wyważanie napędu lotniczego, z kilku powodów:
Prędkość robocza. Małe wirniki żyroskopów mogą pracować z prędkościami do 150 000 obr./min. W takich prędkościach siły odśrodkowe amplifikują wszelką asymetrię masy ogromnie. Niezrównoważenie 1 mg na promieniu 10 mm generuje siłę odśrodkową, która skaluje się wraz z kwadratem prędkości obrotowej – oznacza to, że to samo niezrównoważenie wytwarzające 100 razy większą siłę przy 10 000 obr./min niż przy 1000 obr./min.
Jednostki tolerancji: mg·mm. Tolerancje wyważania żyroskopów są określane w mg·mm, czyli iloczynem masy niezrównoważenia i jej odległości od osi wirowania. Nawet ułamek miligramma na promieniu korekcji powoduje mierzalne wibracje, zużycie łożysk i dryfowanie nawigacyjne. Dla porównania, tolerancje wyważania silników przemysłowych są zwykle określane w g·mm, co jest o trzy rzędy wielkości mniej wymagające.
Żywotność łożysk i dryfowanie. Wirniki żyroskopów pracują na precyzyjnych łożyskach, takich jak łożyska gazowe, łożyska klejnotowe lub zawieszenie magnetyczne, które są zaprojektowane dla minimalnego tarcia i maksymalnej stabilności. Wibracje indukowane niezrównoważeniem przyspieszają zużycie łożysk, co z kolei degraduje stabilność rotacyjną żyroskopa, tworząc błąd kumulacyjny, który pogarsza się w trakcie eksploatacji systemu.
Sprzężenie dokładności nawigacyjnej. Celem żyroskopa jest wykrywanie i pomiar obrotu. Wszelkie wibracje lub kołysanie wirnika, które nie są prawdziwym obrotem, takie jak precesja indukowana niezrównoważeniem, zanieczyszczają sygnał wyjściowy żyroskopa. To zanieczyszczenie pojawia się jako niestabilność odchylenia i szum błądzenia kątowego w wyjściu systemu nawigacji inercjalnej, bezpośrednio degradując dokładność nawigacyjną.
Rodzaje niezrównoważenia wirników żyroskopowych
Niezrównoważenie wirnika żyroskopa przyjmuje te same trzy formy co każdy obracający się element (statyczne, sprzęgłowe i dynamiczne), ale konsekwencje w prędkościach żyroskopowych są znacznie bardziej poważne.
Niezrównoważenie statyczne: środek masy jest przesunięty względem osi wirowania, a wirnik jest „cięższy z jednej strony”. To tworzy obracający się wektor siły przy częstotliwości wirowania, który cyklicznie obciąża łożyska.
Niezrównoważenie sprzęgłowe: główna oś bezwładności jest przesunięta kątowo względem geometrycznej osi obrotu. Rozkład masy wirnika jest skośny wzdłuż jego długości, tworząc równe i przeciwnie skierowane siły na każdym łożysku, które wytwarzają moment kołyszący. Niezrównoważenie sprzęgłowe jest szczególnie podstępne w żyroskopach, ponieważ tworzy moment obrotowy na osi wirowania, który bezpośrednio naśladuje obrót, który żyroskop ma mierzyć.
Niezrównoważenie dynamiczne: wektorowa suma niezrównoważenia statycznego i sprzęgłowego. To jest przypadek ogólny dla rzeczywistych wirników i wymaga pomiaru i korekcji na dwóch płaszczyznach.
Proces wyważania wirników żyroskopowych
Sekwencja wyważania wirników żyroskopów przebiega według tych samych fundamentalnych kroków co każdy proces dynamicznego wyważania, ale ze specjalistycznym sprzętem i technikami odpowiednimi dla zakresu tolerancji.
1. Pomiar precyzyjny
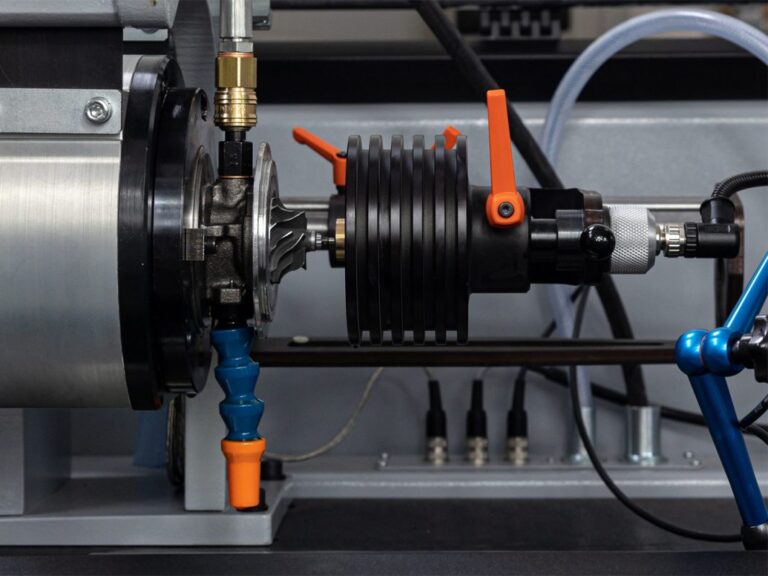
Wirnik jest montowany na precyzyjnej maszynie wyważającej, która jest zasadniczo podobna w zasadzie do maszyny do wyważania kół, ale o rzędy wielkości bardziej precyzyjna. System łożysk maszyny, czujniki wibracji i przetwarzanie sygnału są zaprojektowane do rozdzielczości niezrównoważeń w zakresie poniżej mg·mm.
Wirnik jest wirowany z kontrolowaną prędkością (niekoniecznie pełną prędkością roboczą; zamiast tego prędkość pomiaru jest wybierana, aby zapewnić odpowiedni stosunek sygnału do szumu, pozostając w bezpiecznym zakresie pracy maszyny). Czujniki wibracji wykrywają sygnaturę niezrównoważenia na każdej płaszczyźnie korekcji, dostarczając zarówno wielkość, jak i pozycję kątową.
2. Korekcja materiału
Korekcja jest wykonywana poprzez usunięcie lub dodanie materiału w obliczonych pozycjach.
Metody usuwania materiału
- Mikrowiercie: precyzyjnie kontrolowane wiercenie małych otworów w obliczonej pozycji kątowej w celu usunięcia nadmiaru masy
- Mikroszlifowanie: usuwanie materiału powierzchniowego dla korekcji, które wymagają rozproszonego usuwania zamiast punktowego
- Ablacja laserowa: najdokładniejsza metoda usuwania materiału, zdolna do usuwania materiału w ilościach mikrogramowych w dokładnych pozycjach. Ablacja laserowa jest coraz bardziej preferowaną metodą dla najtesniejszych tolerancji, ponieważ nie wprowadza naprężeń mechanicznych i może być kontrolowana z ekstremalną precyzją
Metody dodawania materiału
- Obciążniki korekcyjne: małe precyzyjne obciążniki przymocowane w obliczonej pozycji kątowej
- Żywica epoksydowa: precyzyjnie naniesiona w pozycji korekcji, utwardzona na miejscu. Przydatna, gdy geometria wirnika nie pozwala na wiercenie lub szlifowanie w wymaganej pozycji kątowej
3. Weryfikacja iteracyjna
Skorygowany wirnik jest ponownie wirowany i ponownie mierzony. Ponieważ każda korekcja zmienia rozkład masy wirnika, proces korekcji jest z natury iteracyjny, co oznacza, że każda korekcja może wymagać weryfikacyjnego wirowania i potencjalnie drugiej korekcji, aby zbiec się w granicach tolerancji.
W przypadku najtesniejszych tolerancji może być wymagane trzy lub więcej iteracji korekcji. System pomiaru maszyny wyważającej musi być wystarczająco stabilny i powtarzalny, aby odczyty rezydualne po korekcji odzwierciedlały rzeczywisty stan wirnika – a nie szum pomiaru.
Miejsce wyważania w procesie produkcji żyroskopów obronnych
Wyważanie mechaniczne jest jednym etapem w procesie wieloetapowym, który zabiera żyroskop od surowca do instrumentu nawigacyjnego gotowego do lotu:
| Etap | Co się dzieje |
|---|---|
| Produkcja komponentów | Wirnik obrócony z uwzględnieniem ścisłych tolerancji wymiarowych |
| Wyważanie mechaniczne | Niezrównoważenie resztkowe skorygowane na precyzyjnej wyważarce |
| Montaż i rozruch | System pracuje w temperaturze roboczej w celu stabilizacji łożysk i materiałów |
| Kalibracja | Badania wieloosiowego stołu szybkościowego, cyklowanie termiczne, wygenerowany model błędu |
| Ponowna kalibracja w trakcie eksploatacji | Niektóre systemy stale się samokalibrują, wykorzystując pomiary odniesienia |
Wyważanie mechaniczne jest etapem fundamentalnym, ponieważ ustanawia fizyczną jakość wirnika, od której zależy cała późniejsza kalibracja i kompensacja. Źle wyważony wirnik będzie generować wibracje i dryfowanie, które kalibracja może częściowo kompensować w oprogramowaniu, ale nie może w pełni wyeliminować na poziomie fizycznym.
Podejście Cimat
Cimat, marka Ascential Technologies, buduje precyzyjne maszyny wyważające zaprojektowane specjalnie dla środowiska produkcji żyroskopów obronnych, wyposażone w rozdzielczość pomiaru w zakresie poniżej mg·mm, zautomatyzowane wskazówki korekcji, iteracyjną zdolność weryfikacji i pełną możliwość śledzenia danych dla każdego wyważanego wirnika.
Kombinacja precyzji pomiaru, optymalizacji korekcji (minimalizacja usuwania materiału przy osiągnięciu tolerancji) i możliwości śledzenia produkcji to właśnie to, co czyni wyważanie żyroskopów obronnych specjalistyczną dyscypliną – i co czyni maszynę wyważającą krytycznym elementem infrastruktury produkcji obronnej.