Projektil ráže 155 mm vystřelený z houfnice dosahuje během letu k cíli otáček v řádu několika tisíc za minutu. Drážkování hlavně uděluje střele tento rotační pohyb, který ji za letu stabilizuje, ale stabilizace funguje správně jen tehdy, je-li hmota projektilu rozložena souměrně kolem jeho geometrické osy. I malá nevyváženost, například odchylka hlavní osy setrvačnosti od geometrické osy, má přímý a měřitelný vliv na letovou dráhu a přesnost.
Nejde o abstraktní technický problém. Je to světový trh s municí ráže 155 mm by do roku 2030 měl dosáhnout hodnoty 6,2 miliardy USD, a to v důsledku rostoucích vojenských zásob, poptávky po tradičních i přesně naváděných střelách a aktivního vývoje raketově podporovaných střel nové generace americkou armádou které jsou navrženy pro dostřel přesahující 30 kilometrů. S rostoucími nároky na dostřel a přesnost se kvalita výroby samotného tělesa projektilu stává významnějším faktorem výsledné přesnosti – a vyvažování je měřicí a korekční proces, který ji řeší.
Jak nevyváženost ovlivňuje let střely
Pokud má střela stabilizovaná rotací nesymetrické rozložení hmotnosti, výsledkem je precese, tedy kmitání osy rotace střely kolem dráhy letu. Tato precese:
- Zvyšuje aerodynamický odpor — střela s precesí představuje vzduchu větší efektivní průřez, čímž zvyšuje odpor a zkracuje dostřel
- Způsobuje rozptyl trajektorie — precese vytváří boční silovou složku, která vychyluje střelu z zamýšlené dráhy a snižuje přesnost
- Snižuje účinnost přesného navádění – u naváděných projektilů, jako je Northrop Grumman Precision Guidance Kit (PGK), který ke směrování granátu využívá GPS a kormidla typu kachna. Přirozená nevyváženost tělesa vytváří trvalé rušivé působení, které musí naváděcí systém průběžně kompenzovat, a spotřebovává tak řídicí rezervu, která by jinak byla k dispozici pro korekci dráhy.
Problém nevyváženosti je obzvlášť náročný, protože těleso projektilu není jednoduchý válec. Tvar ogivy (špičky), geometrie vodicího pásku, vnitřní dutina pro výbušnou náplň nebo užitečné zatížení i konfigurace dna vytvářejí příležitosti k nesouměrnému rozložení hmoty – a to i u dílů obrobených v rámci rozměrových tolerancí.
Výzva měření
Měření nevyváženosti projektilu ráže 155 mm vyžaduje specializovaný přístup. Na rozdíl od běžné rotující součásti, která pracuje nepřetržitě na ložiskách, se projektil otáčí jen za letu, protože nemá žádný hřídel ani ložiska a v továrně není možné sestavenou střelu roztočit na provozní otáčky.
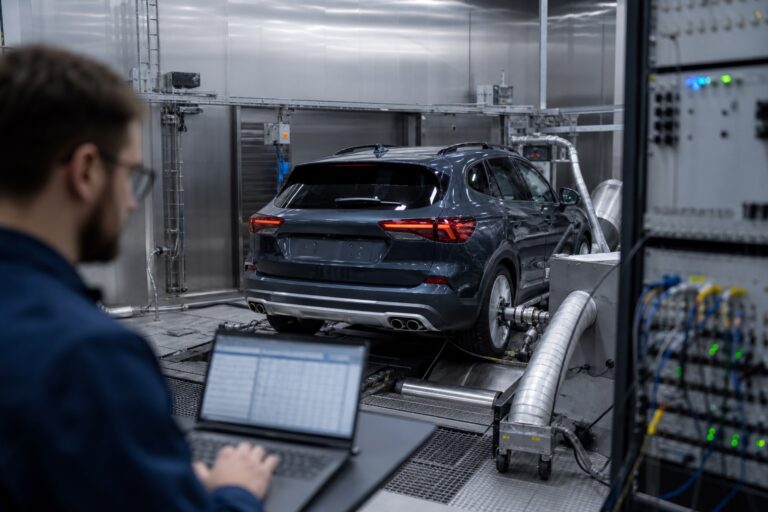
Cimat, značka společnosti Ascential Technologies, vyvinula specializovaný měřicí systém přizpůsobený potřebám výrobců munice ráže 155 mm. Systém řeší několik specifických požadavků, mezi něž patří následující čtyři.
Měření počáteční a konečné nevyváženosti: Systém měří nevyváženost tělesa střely před korekcí i po ní a poskytuje velikost i úhlovou polohu vektoru nevyváženosti. To umožňuje přesnou, cílenou korekci s minimálním odebráním materiálu.
Klasifikace přípustné konečné nevyváženosti: Systém používá specializovanou klasifikaci přípustné zbytkové nevyváženosti vyjádřené v několika jednotkách. Zahrnuje i úhlovou odchylku osy otáčení, která je pro střelu stabilizovanou rotací provozně nejvýznamnější veličinou. Tato klasifikace přímo vztahuje zbytkovou nevyváženost k jejímu očekávanému vlivu na letovou dráhu.
Analýza asymetrie tloušťky stěny střely: Díky automatickému sběru dat a statistickému zpracování systém analyzuje vztah mezi asymetrií tloušťky stěny střely a naměřenou nevyvážeností napříč výrobními šaržemi. Výrobce tak může odhalit systematické trendy při obrábění a upravit předchozí výrobní operace, čímž se snižuje nevyváženost, která se vůbec dostane na vyvažovací pracoviště.
Kompenzace vlivu výbušné náplně: Výbušná náplň nebo užitečné zatížení se do projektilu vkládá až po dokončení vyvažování. Měřicí systém zohledňuje vliv této náplně na výsledné rozložení hmoty, takže vyvážená prázdná střela zůstane po naplnění v toleranci.
Proces korekce
Korekce nevyváženosti projektilu ráže 155 mm spočívá v řízeném odebírání materiálu z tělesa projektilu ve vypočtených úhlových polohách. Cílem je posunout hlavní osu setrvačnosti tak, aby se v rámci přípustného tolerančního pásma shodovala s geometrickou osou.
Korekce musí splnit protichůdná omezení:
- Konstrukční integrita – odebírání materiálu nesmí narušit schopnost tělesa projektilu odolat extrémním zrychlením při výstřelu – desítkám tisíc násobků gravitačního zrychlení (g) – a tlaku plynů za vodicím páskem
- Minimální odebrání materiálu — každý odebraný gram mění hmotnost střely, což ovlivňuje balistický výkon. Korekce musí dosáhnout požadovaného vyvážení s minimální změnou hmotnosti
- Doba cyklu výroby — výroba munice probíhá ve velkých objemech; cyklus vyvažování a korekce musí být dostatečně efektivní, aby udržel krok s výrobní linkou
Měřicí a korekční systémy Cimat jsou navrženy tak, aby optimalizovaly všechny tři požadavky: dosáhly požadované tolerance vyvážení s minimálním odebráním materiálu a v minimální době korekce.
Vyvažování v sériové výrobě: objem, bezpečnost a procesní inteligence
Velkoobjemová výroba munice ráže 155 mm přináší kromě přesnosti měření další požadavky, včetně automatizace kvůli době cyklu, bezpečnosti obsluhy a analýzy opakujících se vad.
Automatizace pro kratší dobu cyklu: Ve výrobě, kde se vyrábějí tisíce kusů munice, je třeba vyvažovací cyklus (založení, měření, korekce, ověření, vyjmutí) optimalizovat z hlediska propustnosti. Cimat vyrábí vyvažovací stroje určené pro automatizované výrobní linky s dobou cyklu optimalizovanou pro vysoce efektivní sériovou výrobu.
Bezpečnost obsluhy: Výroba munice zahrnuje manipulaci s výbušnými materiály a těžkými tělesy projektilů. Automatizace vyvažování a přesunu projektilů – uvnitř obráběcího pracoviště i mimo ně – je nezbytná pro bezpečnost obsluhy, nejen pro efektivitu.
Analýza opakujících se vad: Při vyvažování ve velkých objemech Cimat integruje systém pro analýzu opakujících se vad při výrobě střel. Na základě analýzy nevyvážených dílů napříč výrobními šaržemi poskytuje systém výrobci doporučení k parametrům obrábění pro další kusy, což zvyšuje kvalitu celého výrobního procesu, nejen jednotlivých korekcí.
Tato zpětná vazba v uzavřené smyčce — od měření při vyvažování zpět k předcházejícímu obrábění — je místem, kde vyvažování přesahuje rámec kontroly kvality a stává se nástrojem zlepšování procesů.
Proč je to důležité právě teď
Rozšiřování výrobních kapacit munice ráže 155 mm po celém světě, včetně vstupu nových výrobců na trh, vytváří poptávku po vyvažovací a měřicí infrastruktuře, která v dnešním rozsahu před pěti lety neexistovala. S růstem objemů výroby a s přísnějšími požadavky na přesnost u naváděných projektilů nové generace se vyvažovací pracoviště stává klíčovou kontrolní bránou kvality, která přímo ovlivňuje bojovou účinnost vyráběné munice.
Cimat přináší do této oblasti desítky let zkušeností s dynamickým vyvažováním na úrovni vojenských standardů, a to v podobě měřicích systémů, optimalizace korekce a automatizace výroby navržených přímo pro specifické požadavky výroby munice.
Zdroje
- Yahoo Finance — 155mm Ammunition Market Report 2026-2030: Global $6.2 Billion Industry
- The Defense Post — US Army Pushes Artillery Limits With Next-Gen Rocket-Assisted Rounds
- Northrop Grumman – modernizace Precision Guidance Kit
- Janes — WB Group to Start 155mm Shell Production in 2026
- Americká armáda – munice ráže 155 mm s větším dostřelem a přesností